基板実装会社の設備投資戦略 —「汎用機・専用機」と「労働集約・資本集約」のハイブリッド構築
営業時間:平日 8:30~17:35
phone0740-32-3333

phone0740-32-3333
こんにちは。アドガワエレクトロニクスの公式ブログへようこそ。
新聞や経済誌を開くと、「AIロボット」という言葉を度々見かけます。先日はそこに「汎用(はんよう)型」という言葉が添えられていました。汎用とは、特定の目的に縛られず、さまざまな用途や環境に柔軟に対応できる性質を指します。
プリント基板の実装現場でも「汎用型」の設備が稼働しています。限られた工場スペースや人員の中で、いかに生産性を高めるか。設備投資の検討で、万能な「汎用機」を選ぶべきか、あるいは特定製品に特化した「専用機」を選ぶべきかという問題は、単なる機械の調達にとどまりません。

この選択は、企業の生産システムが人間の技能に依拠する「労働集約型」に傾斜するのか、それとも設備の自動化、省人化を軸とする「資本集約型」へ舵を切るのかという、経営構造そのものを決定づける重要な判断です。

今回は、この「汎用型」というキーワードを手がかりに、基板実装会社の設備投資戦略の核心に迫ります。さらに公的事業性評価の視点も交えながら、両者を融合する「ハイブリッド(ミックス)戦略」の構築まで解説します。
プリント基板の受託製造を担う基板実装業者(EMS)の現場では、半導体を始めとする電子部品をプリント基板に搭載(実装)する生産活動が行われています。受注する製品のロットサイズや品種の多様性は顧客ごとに異なり、限られた工場スペースと人員の中で、いかに生産性を高めるかが経営上の課題のひとつです。
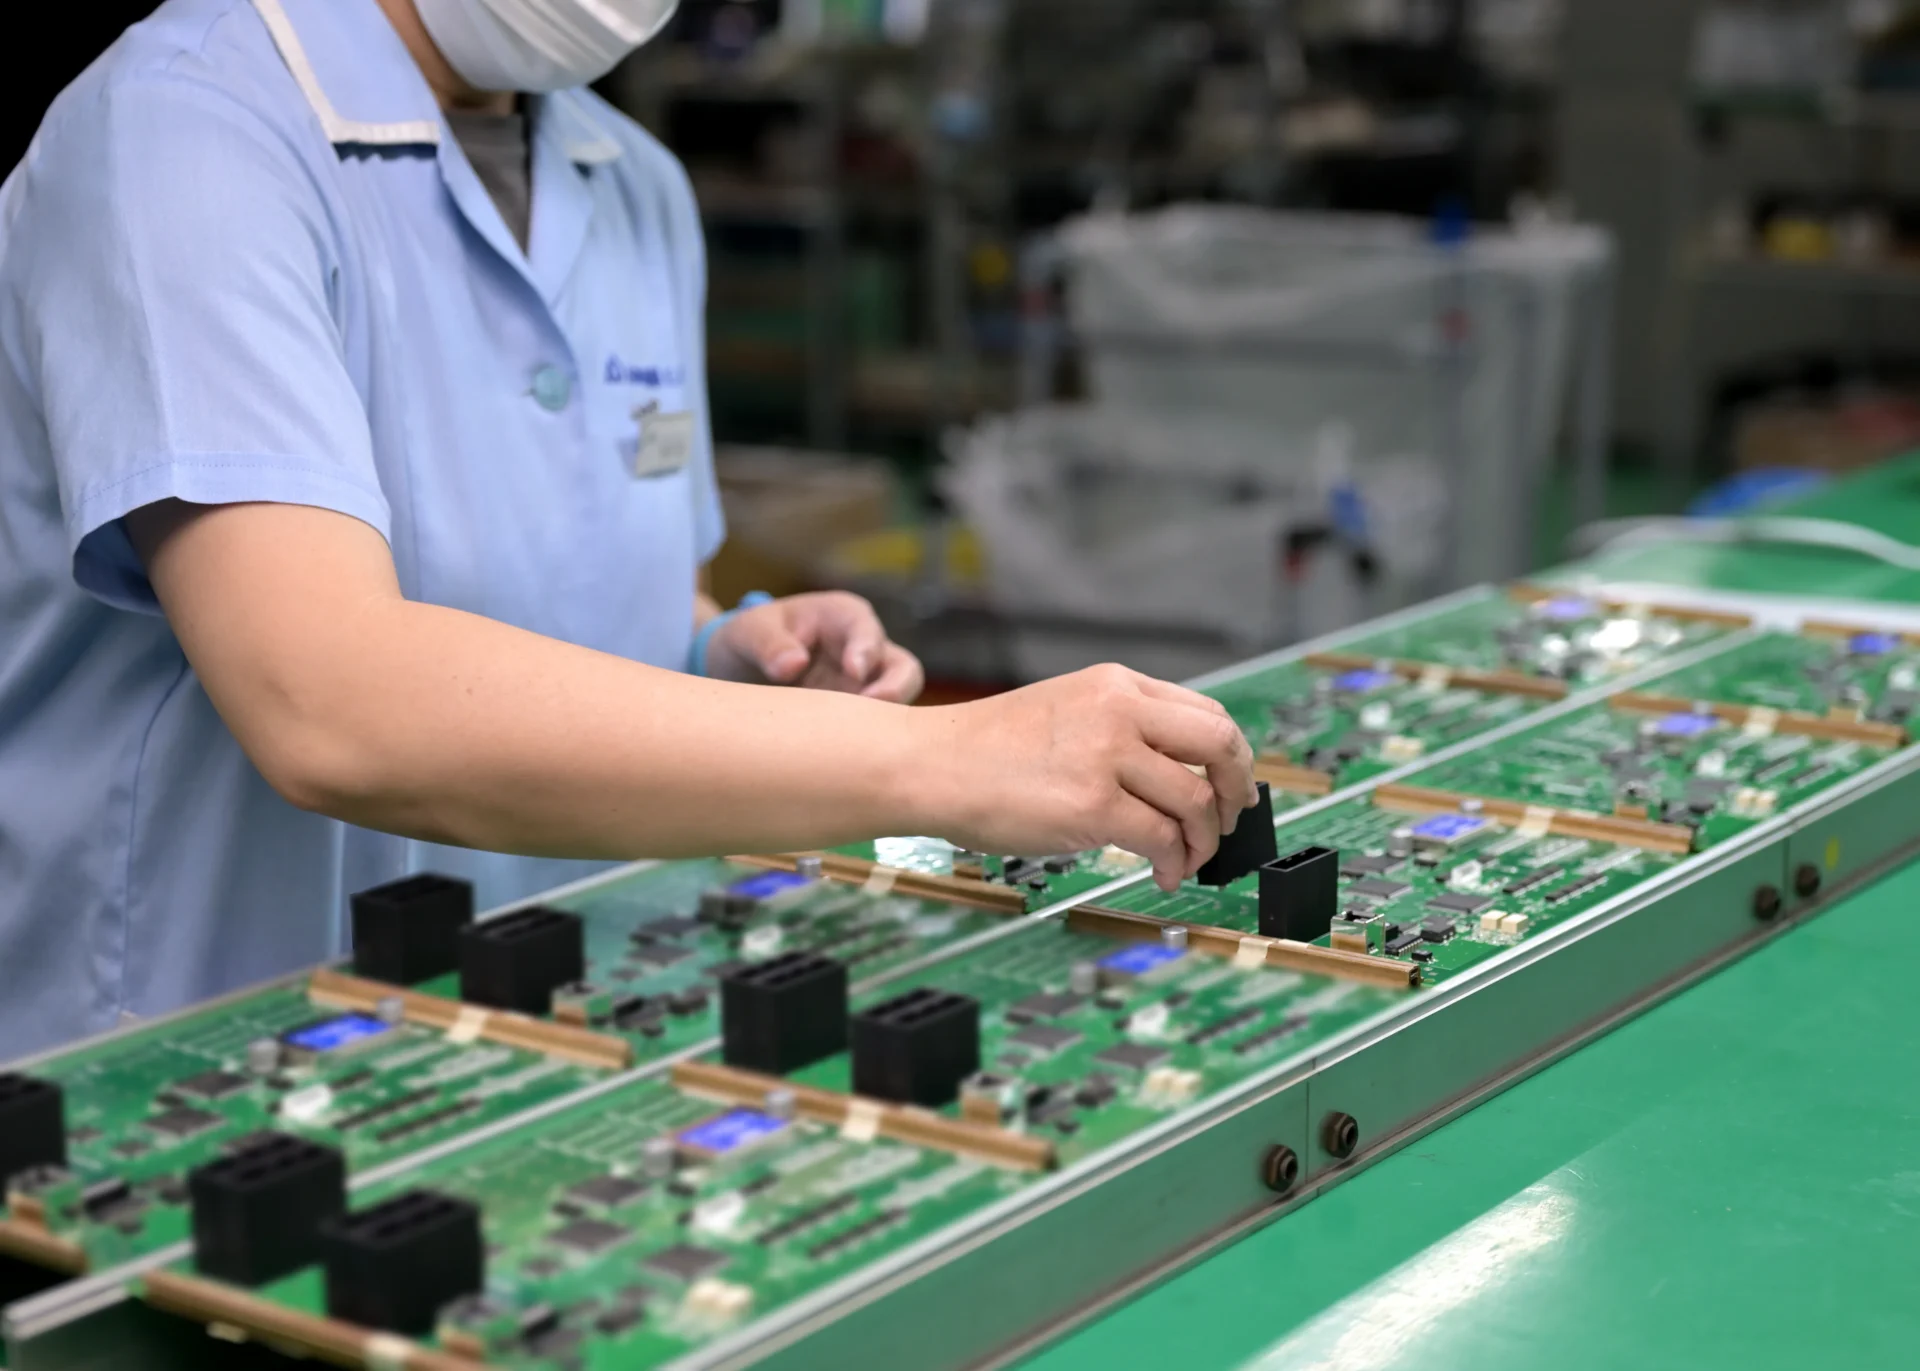
設備投資の検討でも、応用範囲が広い「汎用機」を選択するか、特定製品の加工に特化した「専用機」を選択するかという問題は、単なる機械の調達にとどまりません。この選択は、企業の生産システムが人間の技能や手作業に依拠する「労働集約型」に傾斜するのか、それとも設備の自動化、省人化を軸とする「資本集約型」へ舵を切るのかという、経営構造そのものを決定づける重要な判断です。

以降からは、基板実装業者を前提に置き、汎用機と専用機の技術的・運用上の比較、自社の4ライン体制における具体的な設備運用、労働集約型・資本集約型への展開、公的事業性評価の視点に基づく実態把握、そして両者を融合する「ハイブリッド(ミックス)戦略」の構築までを解説します。
生産現場の設備ライン構成は、受注する実装基板の品種数と生産ロットの規模によって分かれます。表面実装(SMT)工程における高速マウンターや異型部品挿入機、さらにははんだ印刷機やリフロー炉に至るまで、設備ラインの特性を把握してどう生かすかが生産設計の出発点です。
基板実装現場では、単一の設備群だけでなく、顧客の需要やロット規模に最適化したライン設計が求められます。当社は、以下のような4ライン体制を構築しています。
・Lサイズ基板対応ライン(500mm × 390mm)
大型基板や多面取り基板の実装に対応し、産業機器などの大型化する筐体ニーズに応えます。
・小ロットライン(100台未満)
試作や極小ロット、特注品に特化し、頻繁な段取り替えやプログラム変更にスピーディーに対応します。
・中ロットライン(1,000台未満)
ディスペンサーボンド塗布機を製造ラインに組み入れており、両面実装における裏面部品の脱落防止や耐振補強など、工程に応じた確実な接着加工を行います。
・大ロットライン(10,000台未満)
インラインの基板外観検査装置(AOI)を組み入れた量産ラインです。高速実装と不具合をロット途中でも検出する全数自動検査を両立し、安定した品質で大量生産します。
プログラムの変更やカセット、フィーダー(供給装置)の段取り替えを行うことで、多種多様な基板形状や部品サイズに対応できる柔軟性を持っています。0402サイズなどの極小チップ部品から大型のコネクタまで幅広く実装でき、産業機器や車載小ロット製品、試作基板の製造で不可欠な役割を果たします。一方で、段取り替えの負荷や作業者の技能への依存度(属人性)が高くなる傾向があります。
・初期投資の調整
ライン単位での拡張や中古設備の導入など、予算に応じた柔軟な投資計画を立てやすくなります。
・段取り替えの負荷
基板が変わるたびにカセット、フィーダーの配置調整やはんだ印刷用版(メタルマスク)の交換、プログラムの検証が必要となり、作業者の介在時間が長くなります。
・オペレーター依存度
図面の読解力や部品ライブラリの登録、はんだ付けの条件出しなど、作業者やプログラマーの技能が設備の稼働率、製品の直行率を大きく左右します。
専用機は、特定の製品や限られた基板設計に特化しており、印刷・実装・検査をインラインで結んでサイクルタイムを短縮します。家電製品やスマートフォン向けなど、数万枚単位の少品種大量生産で効率を発揮する反面、設計変更時の硬直性や、製品終了時の遊休資産化リスクを抱えます。
・高い加工速度
モジュール化されたヘッドや同時打装機構により、タクトタイムを最小限に抑えられます。
・オペレーター負担の軽減
基板の自動投入・自動排出機構が組み込まれており、日常の操作はボタン操作やエラー時のリカバリーが中心となります。
・硬直性と陳腐化リスク
製品のライフサイクル終了や基板設計の大幅な仕様変更が生じた際、設備本体や専用ハンドリング機構の流用が困難となり、遊休資産化するリスクを抱えます。
汎用機と専用機の比較
| 評価項目 | 汎用機(汎用ライン) | 専用機(専用ライン) |
|---|---|---|
| 主な用途 | 産業機器、車載小ロット、試作基板、多品種少量生産 | 家電、スマートフォン、特定製品の少品種大量生産 |
| 初期投資 (CAPEX) |
段階的な拡張や部分導入が可能 | フル自動化や専用治具を含み高額化しやすい |
| 段取り替え・ 柔軟性 |
プログラム切替やフィーダー交換で多品種に対応可能 | 仕様変更への追従が難しく、専用設計に依存する |
| 実装スピード・ タクト |
部品供給やノズル交換に伴うオーバーヘッドが存在 | 連続吸着・同時打装によりサイクルタイムを極小化 |
| オペレーター 依存度 |
高い(段取り計画、条件出し、目視検査の補完) | 低い(自動投入、エラー復旧が中心) |
基板実装業者が導入する設備の選択は、そのまま企業のコスト構造や作業体系(労働集約型か、資本集約型か)に直結します。
汎用機を主体とする現場では、設備の柔軟性を引き出すため、オペレーターや保全担当者の人的リソースが不可欠です。特に、自動機だけでは対応できない異型部品の手挿入(IMT)、手はんだ付け、裏面補強のポッティング、防湿コーティングの塗布工程などが加わる場合、生産能力は作業者の工数に直接依存します。
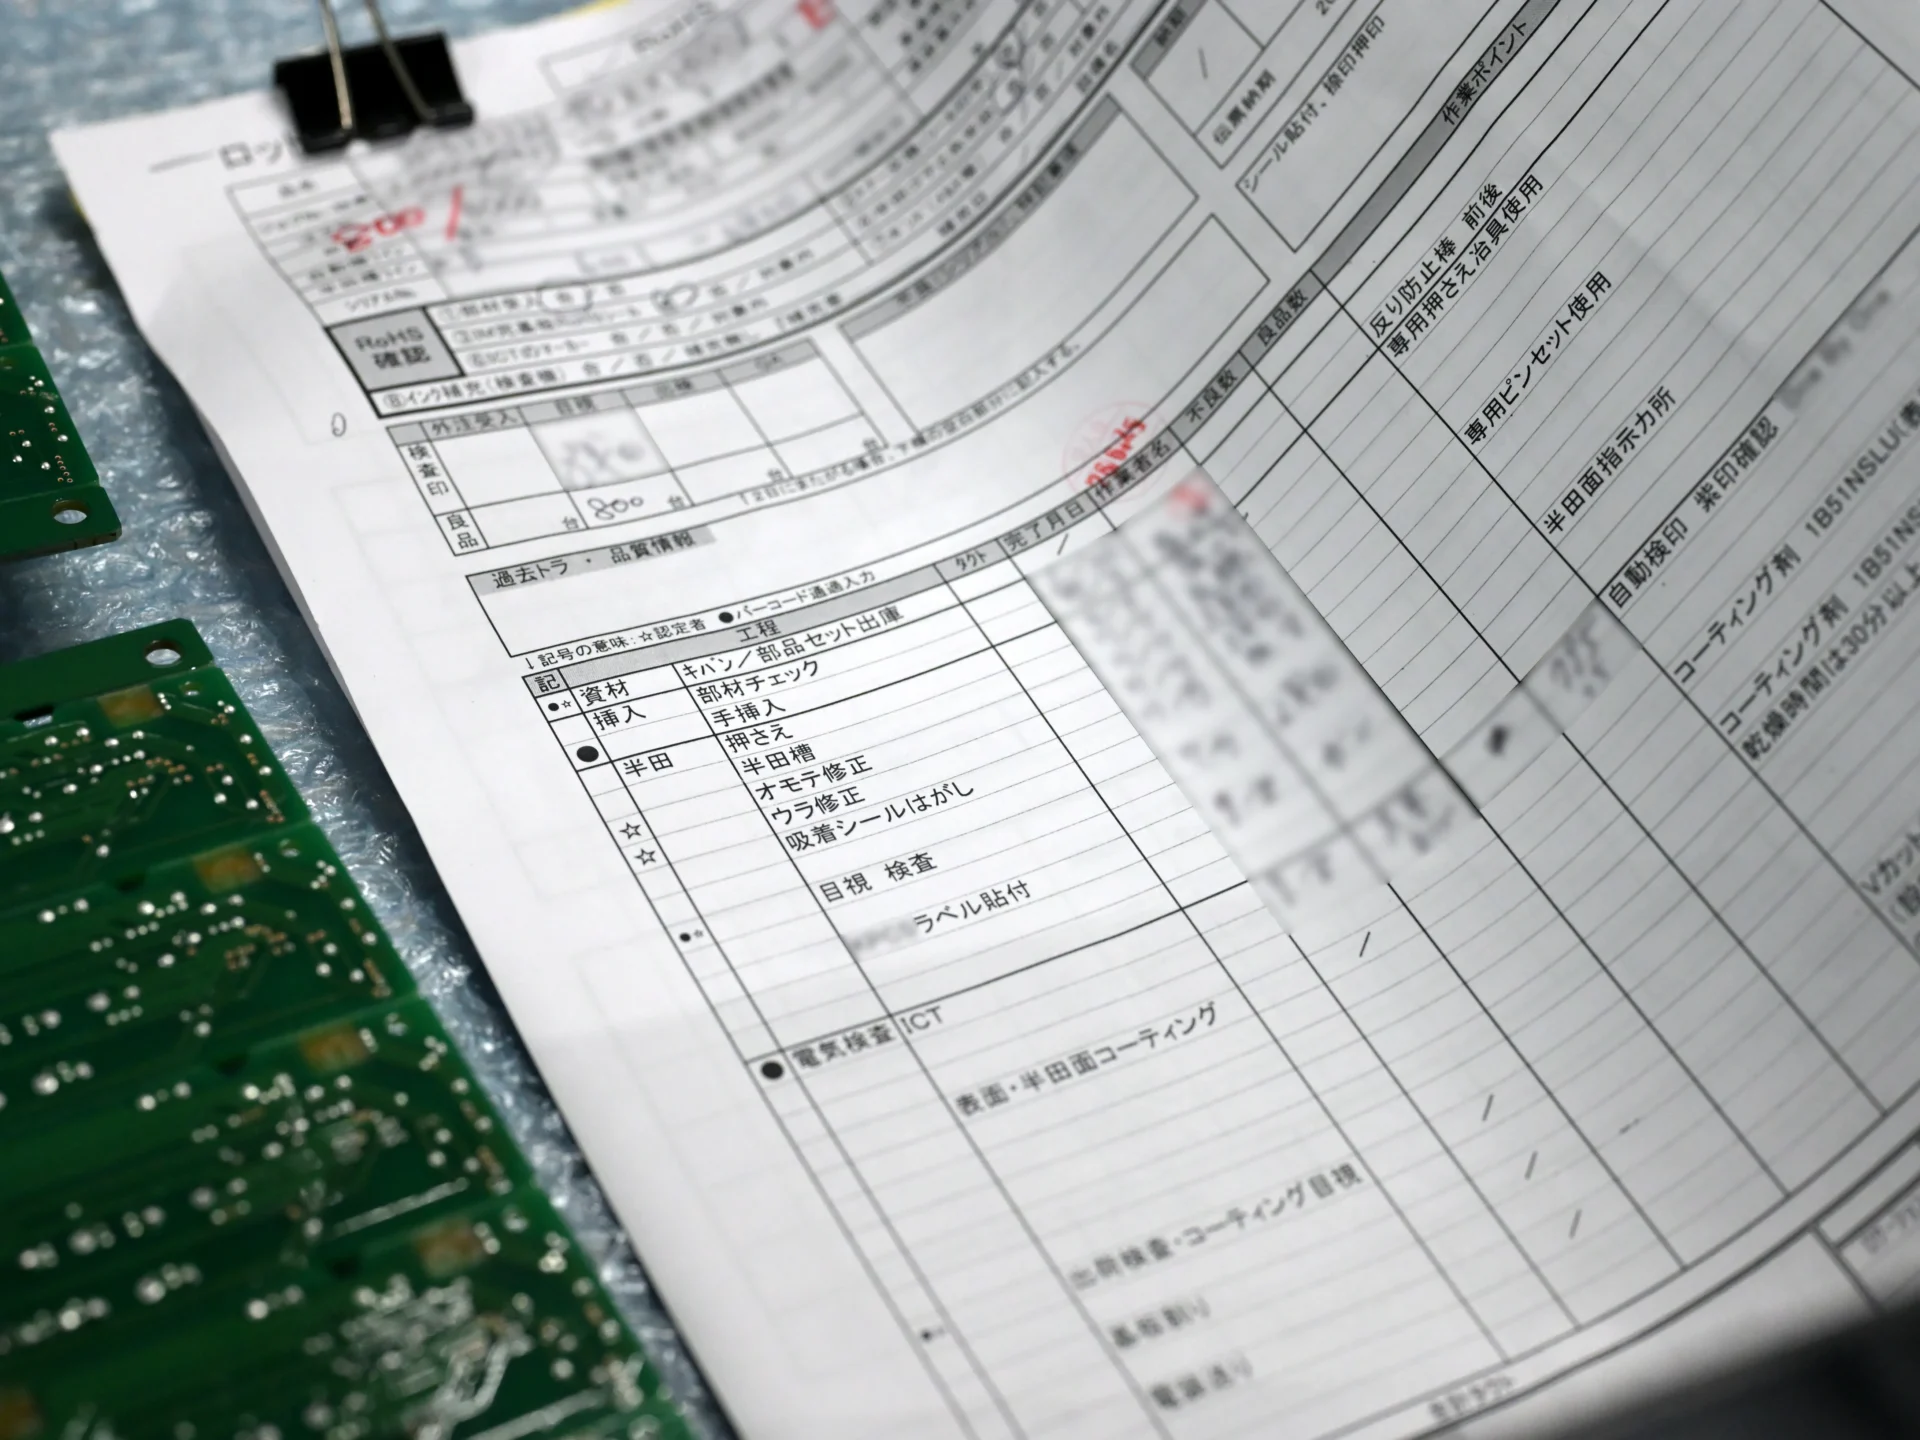
この体制は、作業者の技能や手作業の柔軟性を活かすことで、顧客からの急な設計変更や短納期・小ロット注文に迅速に対応できる強みがあります。しかし、生産能力を機械ではなく人の手作業や判断力に依存する構造上、売上総利益に対する労務費の比率が高くなりやすい傾向にあります。
人の技能が生産性の根幹を担っているため、熟練者の離職や技術継承の途絶が発生すると、その技能やノウハウが直接失われ、品質の不安定化や生産能力の低下に直結する構造的リスクを抱えています。
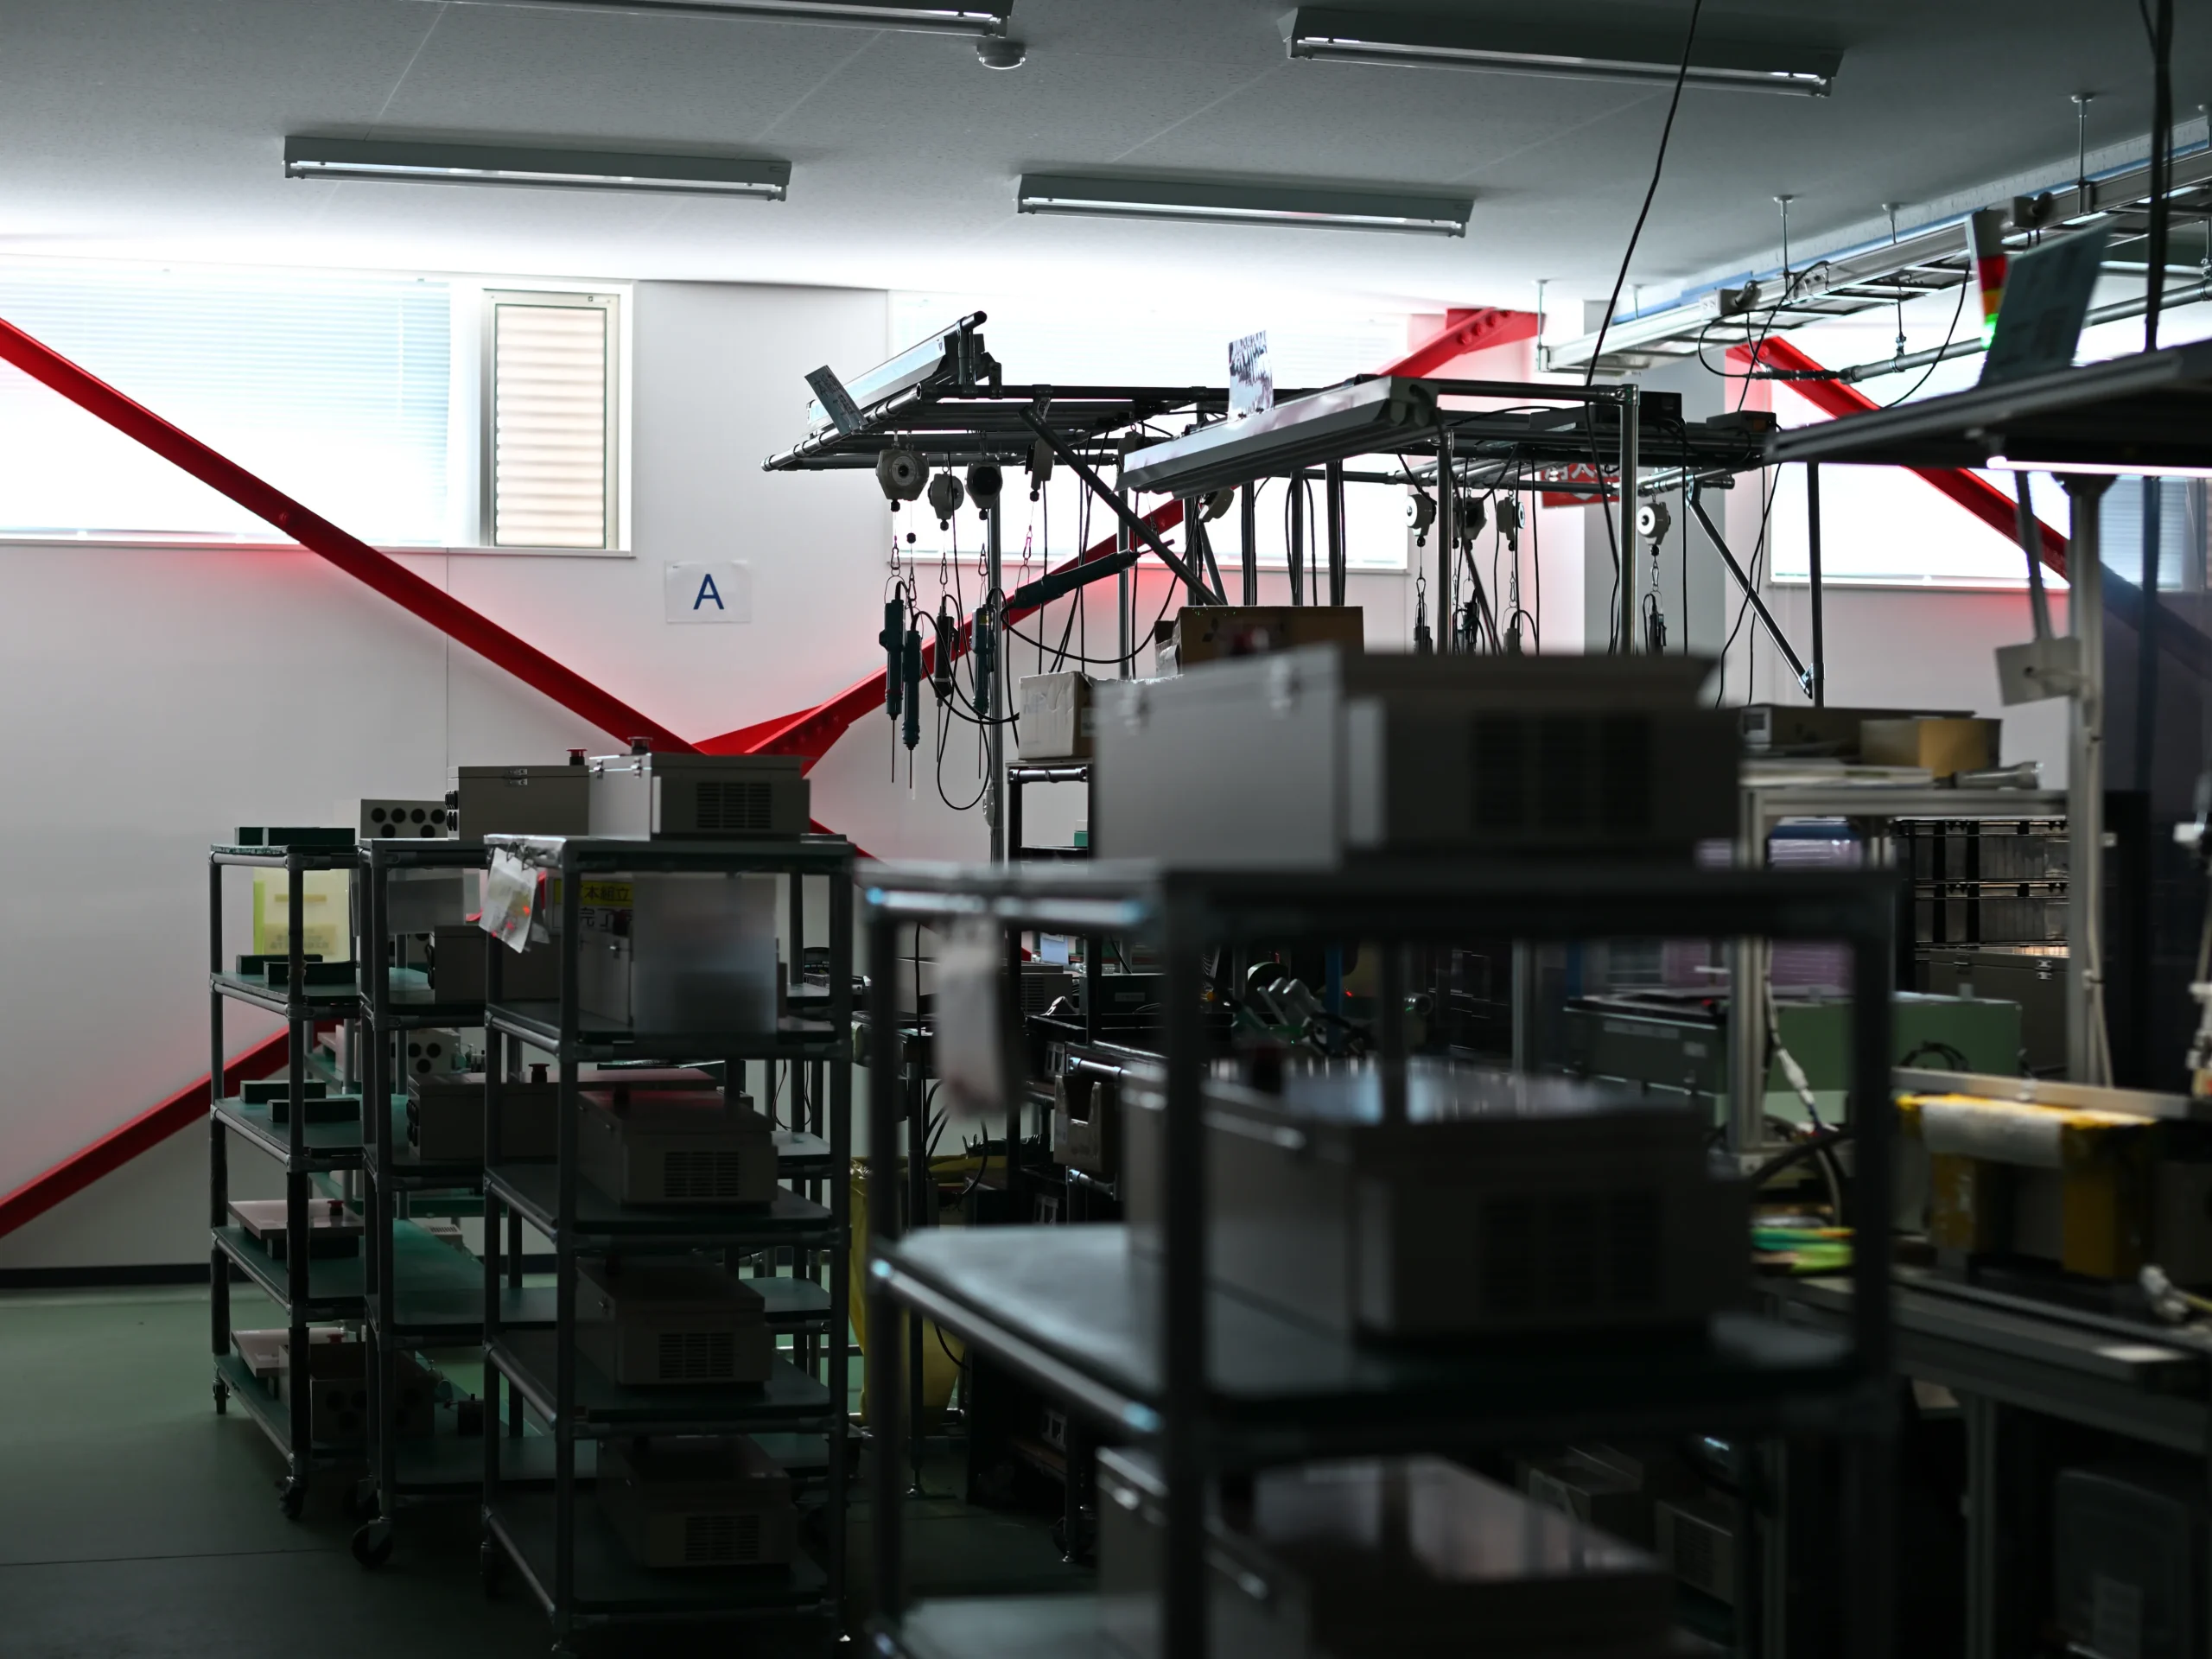
専用機や高速マウンターによる完全インライン化を主体とする現場では、生産力の源泉が「人」から「設備(資本)」へ移行します。ライン構築の初期段階には多額の設備投資(CAPEX:Capital Expenditures)を伴いますが、稼働開始後は基板実装1枚あたりの労務費を大幅に低減できます。
この体制では、設備の稼働率(可動率[べきどうりつ])と直行率を高く維持することが収益確保の絶対条件となります。顧客からの発注量が変動して生産量が低下した場合でも、固定資産の減価償却費や維持費が重くのしかかるため、操業度の低下が直接収益を悪化させます。
製造業の財務や現場を分析する際、金融庁の定める「業種別支援の着眼点」においても、この生産体制の違いが重要な確認項目として挙げられています。
同基準によれば、製造業の定性面を把握するにあたっては、対象企業が「労働集約型」なのか「資本集約型」なのか、そして「受注生産か見込生産か」「個別生産か連続生産か」という生産形態の組み合わせを正確に把握することが不可欠とされています。
決算書の製造原価の内訳を確認すると、労務費や外注費の比率が高い場合は汎用機や手作業を中心とした「労働集約型」であり、減価償却費(経費)の比率が高い場合は高速(自動化)設備を導入した「資本集約型」であることが識別できます。
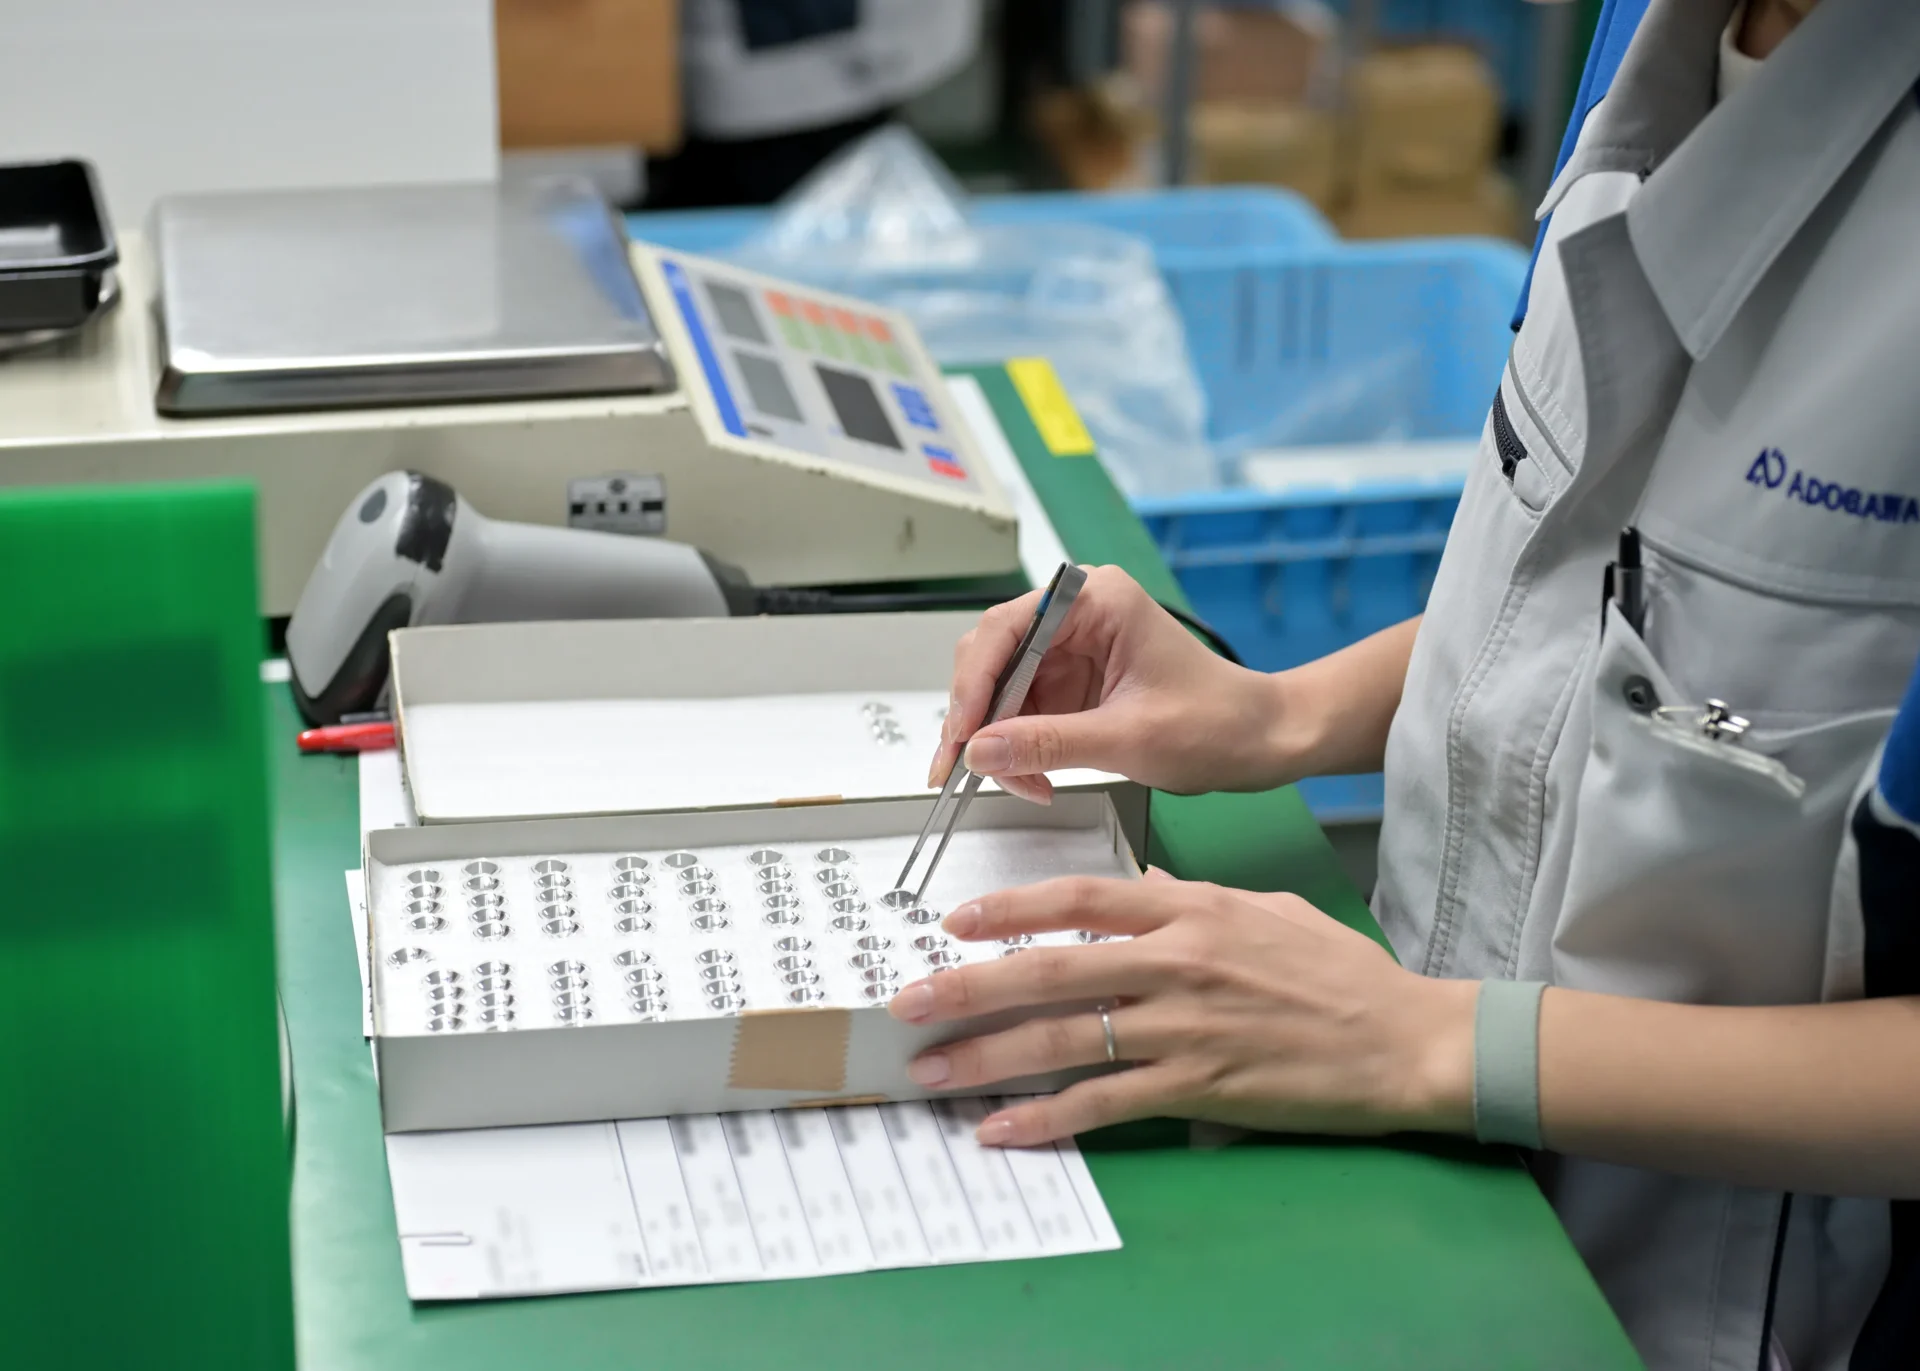
また、材料費の計上が少ない場合は、発注元から部品支給を受けて実装加工のみを請け負う「支給加工モデル」であることがわかります。なお、設備投資の健全性を評価する指標として固定長期適合率(※)は100%以下が目安とされますが、長期借入金の実態や設備投資の妥当性(過剰投資の抑制や機会損失)を併せて検証する必要があります。
※ 固定長期適合率
固定資産が、返済期限のない自己資本と長期の固定負債という安定した資金(長期資金)でどの程度カバーされているかを示す指標
財務数値の背後にある工場の実態を正確に把握するためには、現場の稼働状況や管理水準を直接観察することが重要です。
基板実装現場の在庫の多寡は、単に金額の大小だけで評価することはできません。見込生産を行っているのか、完全な受注生産であるのか、あるいは電子部品の納期遅延に備えた戦略的な安全在庫であるのかを、企業のビジネスモデルと照らし合わせて検証することが求められます。
工場へ足を踏み入れる際は、設備の新しさだけでなく、現場の運用実態を示す次のような兆候を観察することが有効です。
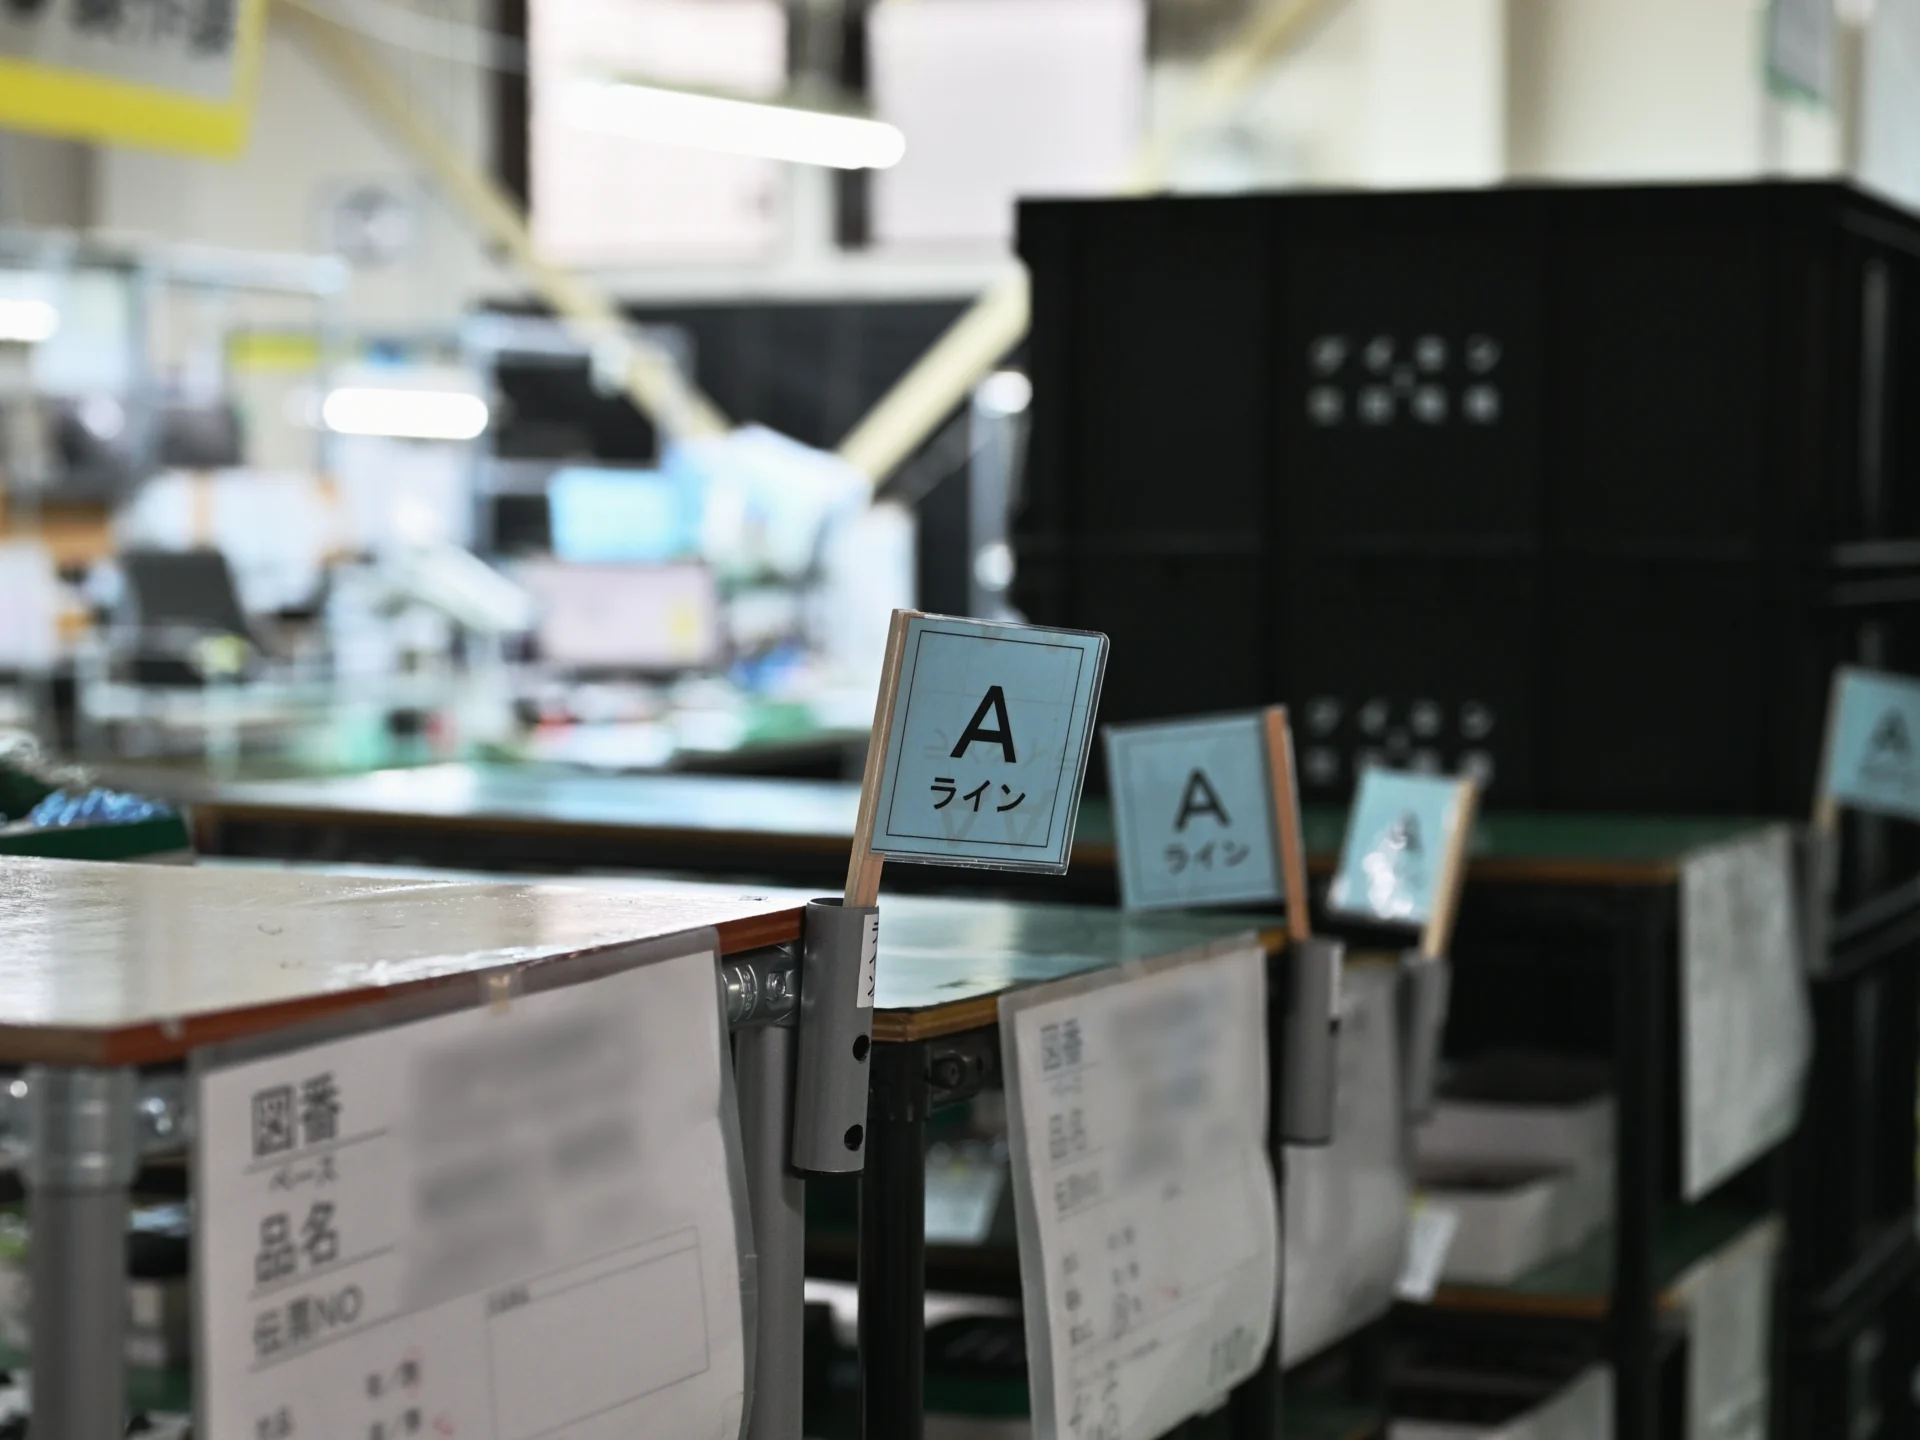
・直接作業の比率(5秒×10回診断)
作業者の動きに注目し、5秒ごとに10回確認して、部品のセットや基板の取り出しといった「直接作業(付加価値を生む作業)」に従事している割合を測る手法です。10回中6〜7回以上であれば初見として良好な水準と判断できますが、仕事量が少ない中で直接作業の割合が高い場合は、工程バランスの崩れや受注余力の不足を推測する手がかりとなります。
・日付と手書き修正の頻度
工場内の作業指示書や実装伝票、機械の点検記録などに記載されている日付のバラツキや、手書きによる修正の頻度を確認します。頻繁な修正や納期の書き換えが見られる場合、発注元からの設計変更指示(ECO:Engineering Change Order)への対応負荷や、社内における情報伝達の遅れが生じていると判断できます。
汎用機を駆使し、手作業を交えて生産する基板実装業者は、一見すると自動化、省人化の遅れを指摘されやすい傾向にあります。しかし、こうした現場には、多品種少量生産やフレキシブル基板(FPC)、熱容量や部品サイズのギャップが大きい大型・小型部品の混載など、標準ラインでは対応が難しい特殊構造を処理するノウハウが蓄積されています。セットメーカー(顧客)も設計段階から技術相談を持ちかけるなど、単なる下請けではなく開発パートナーとして頼りにしています。

セットメーカーや元請企業において回路設計や実装プロセスに精通した技術者が不足する中、長年蓄積された基板実装の知識(基板の銅箔パターンと部品形状の適合性、リフロー炉の温度プロファイルの最適化、難度の高い挿入部品の固定方法など)を持つ実装業者に対し、設計段階から技術的な相談が寄せられるケースが増えています。
汎用機や熟練技能を用いて高難度の実装を実現するノウハウは、他社が容易に模倣できない強固な事業性(コア・コンピタンス)として機能します。
汎用機と専用機、あるいは労働集約型と資本集約型は、どちらか一方のみを選ぶ二者択一の概念ではありません。
例えば、量産品には専用機や自動化ライン(資本集約)を充ててコストとタクトタイムを担保しつつ、多品種少量や特殊基板には汎用機と熟練の手作業(労働集約)を柔軟に組み合わせる。こうした「ハイブリッド(ミックス)戦略」による複数ラインの体制構築こそが、顧客の多様な要求に応え続ける基板実装業者の持続的な生存戦略です。
極小SMDチップ(Surface-Mount Device Chip:表面実装用チップ部品)の実装には大ロット向け高速ラインや自動検査装置(資本集約)を充てて高精度化と省力化を図る一方、自動化が困難な大型部品の挿入実装(IMT)、中ロットにおけるディスペンサーボンド塗布、手はんだ付け、防湿コーティング(労働集約)には熟練者の手作業や汎用機、自社製治具を活用します。

汎用機と専用機、あるいは労働集約型と資本集約型。このハイブリッド戦略を現場で機能させるためには、以下の3つの施策を実行します。
工場全体をフル自動化するのではなく、品質のばらつきが発生しやすい工程へピンポイントで設備投資(資本集約)を行います。例えば、はんだ印刷工程への自動印刷機やSPI(はんだ印刷検査機)の導入、大ロットラインへのAOI(自動外観検査装置)の配備に加え、従来ハケ塗りやスプレーの手作業に頼っていた基板コーティング工程に「自動コーティング塗布機」を導入します。
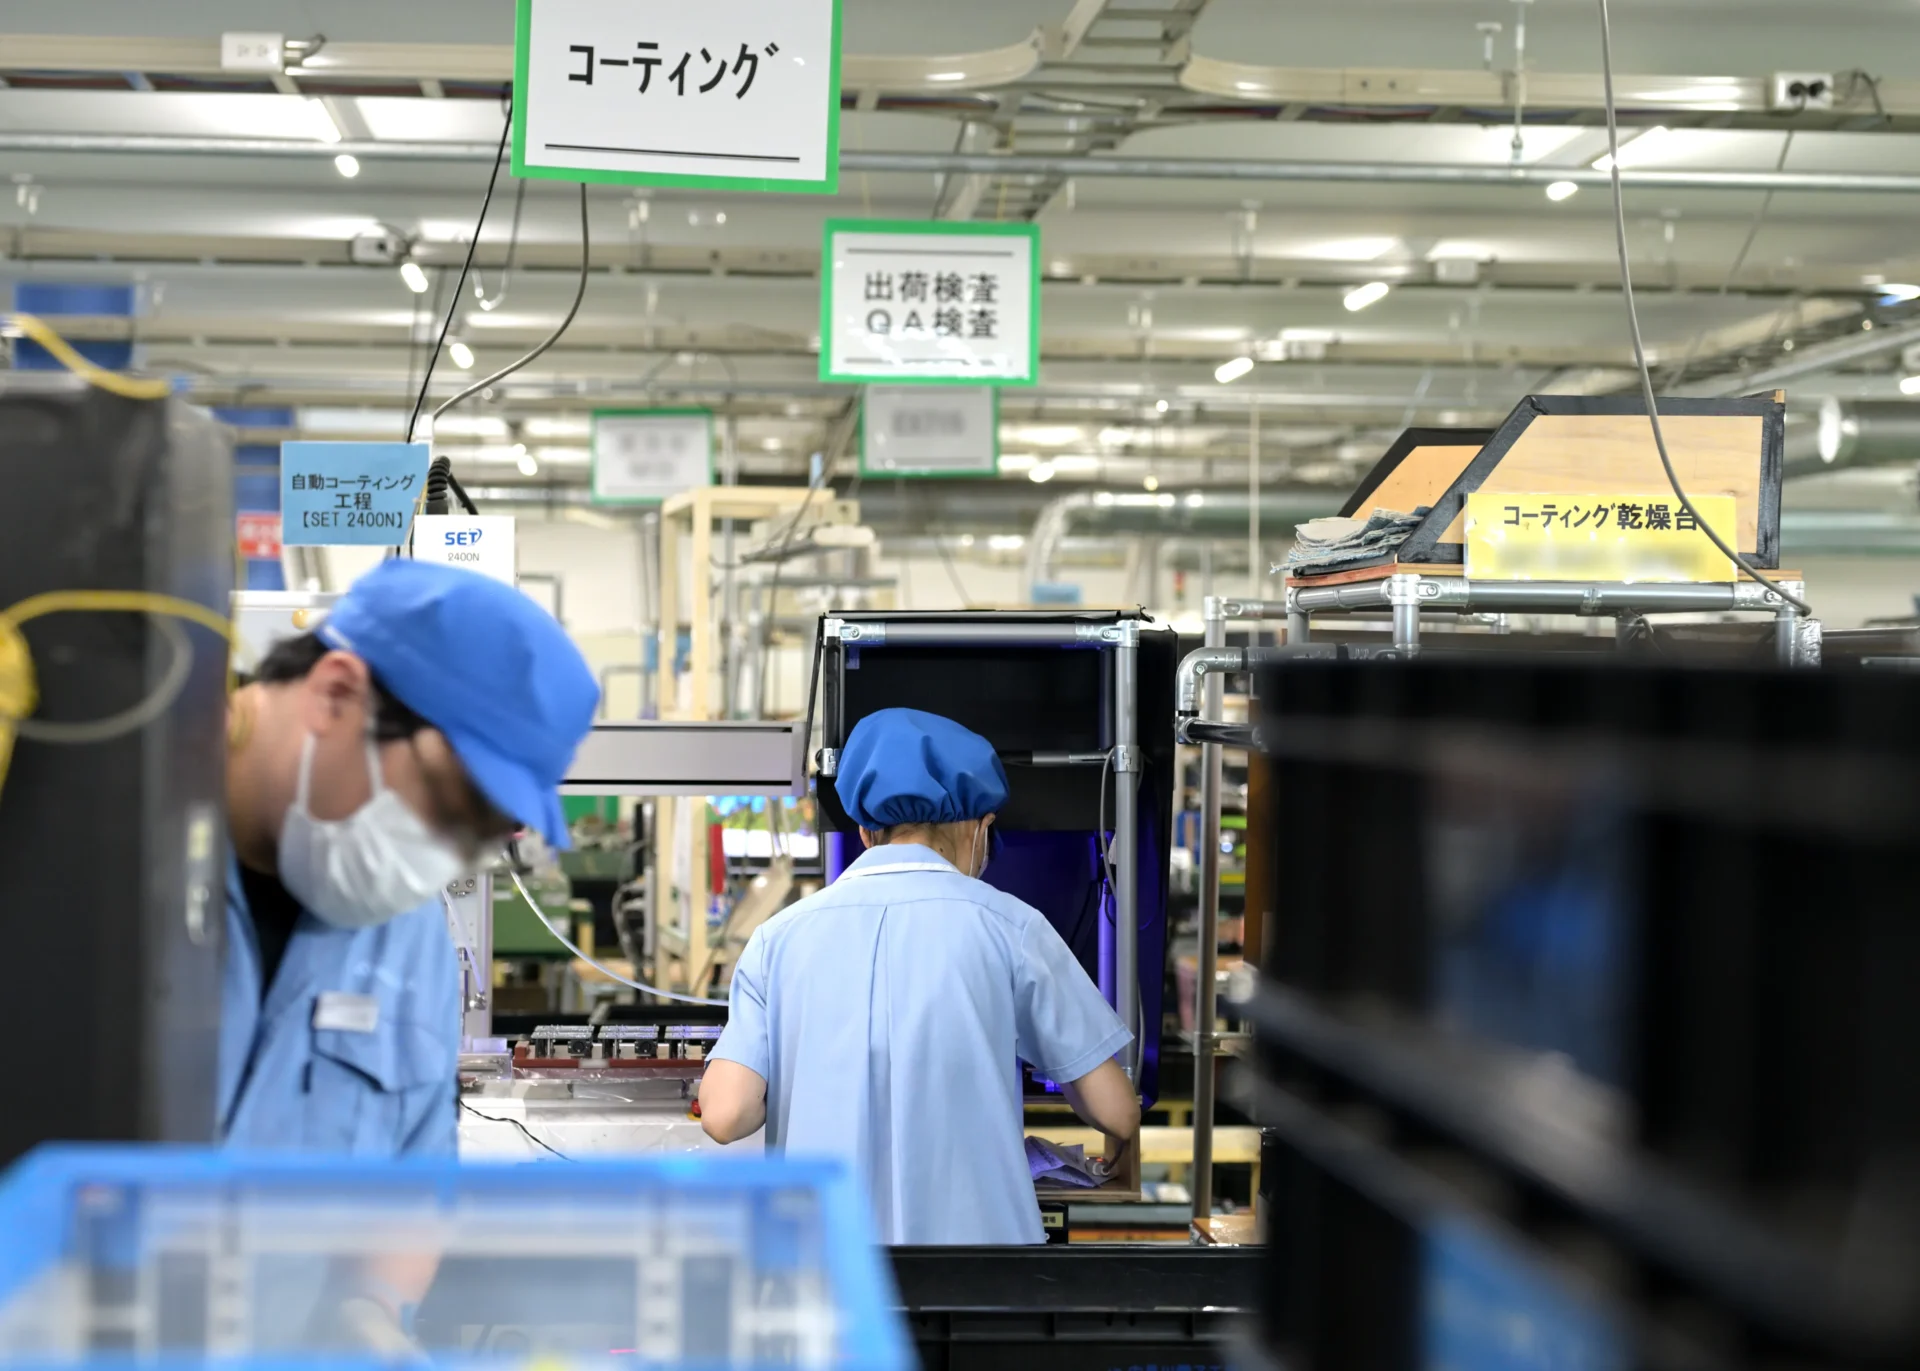
コーティング工程なら、作業者の熟練度に起因する塗布厚のムラや拭き残しを防止し、品質の安定化と作業速度の向上が図れます。労働集約型が持つ柔軟性を活かしつつ、品質の肝となる工程を設備で補強するアプローチこそが、現実的なライン構築の解です。

挿入実装や異型部品の組み立てで、汎用的な手作業のままとするのではなく、自社設計の「ポカヨケ機構付き挿入治具」や「ディップはんだ用キャリア治具」を導入します。作業者個人の技能に依存しすぎない、または身体的な負担を軽減する標準化を推進することで、労働集約工程における作業ミスを防ぎ、生産性を向上させます。

ハイブリッドな生産体制を円滑に稼働させるためには、現場の工程管理能力を高めることが欠かせません。前述した作業指示書の日付管理や手書き修正の低減を図り、発注元からの変更指示(ECO)が現場へ正確かつ迅速に伝達される仕組みを整えます。情報伝達の正確性が、歩留まりと直行率を高める土台です。
さらに、今後の事業継続・発展に向け、基板実装業者には次の経営課題への迅速な対応が求められます。
(1)国内回帰による受託需要の取り込みと、(2)環境規制に対応した省電力化と廃棄物削減の推進、(3)原材料費の高騰に対して客観的な原価データを示す価格交渉力の強化、(4)外国人材を含めた従業員の育成と定着体制の構築です。
これらの課題に応えつつ、自社の強みである熟練の技能(労働集約)と高精度な自動化設備(資本集約)を融合させた「ハイブリッド経営」を実践することが、新たな顧客価値を生み出す鍵です。
基板実装の課題解決や業者選定に向けて、当社では「図面がある具体的なご相談」から「量産に向けた情報収集・試作検討」まで幅広くお応えしています。不具合対応に追われない安定した調達体制の構築に向けて、まずはお気軽にご相談ください。
⇒ お問い合わせ :
https://www.adogawa.co.jp/inquiry/
⇒ 会社概要 :
https://www.adogawa.co.jp/company/
最後までお読みいただきありがとうございます。
私たちが教育研修や環境改善の発信を続けるのは、それらがすべて「お客様へお届けする製品の安定性」に直結すると考えているからです。一見、製造とは直接関係のないように見える日々の対話や5S活動のひとつひとつが不具合を防ぎ、納期を守り、そして付加価値の高い提案を生む土壌となります。
「モノづくりから、ものがたりへ」。お客様の大切な設計思想を形にするパートナーとして、私たちはこれからも現場の「人」と「技術」を磨き続けてまいります。実装に関するお悩みや、具体的な改善事例をお探しの方は、ぜひお気軽に「技術ハンドブック」のダウンロード、またはお問い合わせフォームよりご相談ください。
・試作から量産への移行でトラブルが多い
・委託先(基板実装会社)との意思疎通に時間がかかる
その結果、製造コストが膨らむ
アドガワエレクトロニクスがまとめた「技術ハンドブック」には、基板設計・実装におけるコストダウン事例や品質向上のノウハウを多数掲載。量産を前提とした試作の進め方や、VE提案による改善事例もご紹介しています。
・量産時の失敗コストを削減
・製品価値を高める改善提案のヒントを獲得
・基板実装 委託先選定の判断材料 といった実践的な事例を掲載しています。
技術ハンドブックを、製品開発の加速とコスト競争力強化に、ぜひお役立てください。ダウンロードは、⇒ 特設サイトから
関西・近畿を拠点に、プリント基板・電子部品調達〜基板実装(表面実装〔SMT〕、挿入実装〔THT〕)、コーティング、エージング試験、電気機械器具組立までを一貫提案するアドガワエレクトロニクスです。
このブログでは、「モノづくりから、ものがたりへ」をコンセプトに、製造工程における「技術」と「人」にフォーカスします。品質教育やベテランから若手への技術承継、そして私たちの日常と社内文化をお届けします。
⇒ 会社概要 :
https://www.adogawa.co.jp/company/
⇒ 表面実装サービス紹介 :
https://www.adogawa.co.jp/mounting/serface/
⇒ 最新記事一覧 :
https://www.adogawa.co.jp/blog
⇒ お問い合わせ :
https://www.adogawa.co.jp/inquiry/
当社の雰囲気、社内文化をより身近に感じていただけるよう、ソーシャルメディアでも日々の様子を発信しています。よろしければ、私たちの日常を少しだけ覗いてみてください。
日々の取り組みを取材し、発信していて強く感じるのは、「顧客満足(CS)」を語る前に、「従業員満足(ES)」が不可欠であるということです。
従業員が自分の仕事に誇りとやりがいを持って働いてはじめて、高品質な製品・サービスが生まれ、結果として顧客満足につながります。
担当者から御社に最適なご提案をさせていただきます。