基板実装の受注後トラブルを防ぐ見積書と合意形成の進め方:顧客・営業・製造の認識ズレ解消法
営業時間:平日 8:30~17:35
phone0740-32-3333

phone0740-32-3333
こんにちは。アドガワエレクトロニクスの公式ブログへようこそ。
基板実装(SMT:表面実装 / IMT:挿入実装)の受発注の現場で、プロジェクトが進行した段階で「聞いていた仕様と違う」「この工程は見積りに含まれていると思っていた」といった行き違いが生じる事例は少なくありません。
回路図やガーバーデータをもとに製造を進めたものの、部品の調達遅延、表面実装の条件変更、あるいは防湿コーティングの塗布範囲や気泡(バブル)の許容度を巡って認識のズレが表面化し、追加の検証工数や時間が発生する事態に直面した関係者も多いはずです。こうしたトラブルの根本的な原因は、製造前の初期段階における「要件定義」の不足にあります。
Web制作やITシステム開発の領域で広く認知されている要件定義の考え方(発注者の課題や要望を整理し、実行範囲と制約を明文化して共有するプロセス)は、モノづくりの現場である基板実装の受発注や見積りのプロセスにも流用できます。
本稿では、見積書を「部品代と加工賃の計算表」ではなく、プロジェクトの成功や顧客の成果を実現する「戦略」として捉え直す手法を解説します。「顧客」「営業」「製造部員」という3者の視点から、具体的な現場事例を交えて紐解きます。
プロジェクトの初期段階で「顧客」「営業」「製造部員」間に認識のズレが生じる背景には、立場ごとの「関心事」「利害」「専門知識の非対称性」が存在します。トラブルを防ぐ第一歩は、3者の視点や思惑の違いを正しく理解することから始まります。
視点と思惑
▼ 顧客(発注者)
・開発スケジュール遵守、こまめな進捗報告、相談
・予算内で狙った品質を担保
・改善提案、問い・確認に対する対応(返信)スピード
▼(自社)営業
・受注したい(売上を上げたい)
・予算・納期交渉(顧客、製造ライン)の葛藤
・顧客の要望をかなえたい
▼(社内)製造部員
・歩留まりと品質の維持
・突発的な手戻りの防止
・無茶な条件のライン拒否
発注側である顧客は、自社の製品開発スケジュールや市場投入の期限、製品全体の予算枠を抱えています。しかし、基板実装の専門知識や製造現場の技術的制約(マウンターの搭載能力、メタルマスクの開口設計限界、リフロー炉の温度プロファイル特性、防湿剤の化学的性状など)を詳細に把握しているわけではありません。
顧客が抱く本音は、「予算内で、期限通りに、狙った品質のプリント回路板(PCB:Printed Circuit Board)を納品してほしい」という点に尽きます。
ただ、初期の打ち合わせで「お任せで」「全数検査で」「基板全体をきれいにコーティングして」といった曖昧な表現のまま見積りが進むと、基板実装会社から発注後に「この検査は見積りに含まれていません」「コーティングの気泡ゼロは不可能です」などと告げられ、製造依頼先に対する不信感や失望感がつもります。そして、最悪の場合は納入拒否、製造先の切り替えへとつながってしまいます。
受注を担う営業担当者は、顧客の要望に応えたいという強い思いや、他社との価格競争のプレッシャーに晒されています。そのため、製造現場と技術的制約の検証をしきれないまま、顧客に「対応可能です」「何とかします」とにごしてしまう場合があります。
営業段階で「顧客が何を求めているか(表面的な要望)」と「自社の製造ラインで何が実現できるか(リソースと限界)」のすり合わせを怠ると、契約成立後に社内で「この条件では物理的に製造できない」「工数が跳ね上がって赤字になる」という矛盾が発覚します。結果として、営業担当者が顧客と自社製造部員の間で板挟みとなり、現場に無理を強いる悪循環が生まれます。

製造現場(生産管理・実装エンジニア・検査部門)に下りてくる指示書やデータに抜け・漏れ・曖昧さがある場合、現場の作業者は確認の負担と品質事故の発生リスクを強いられます。

例えば、支給された部品の形状が基板上のランドパターン(はんだ付け用の銅箔領域)と微妙に異なっていたり、コーティングのマスキング指示図がなかったり、検査基準が「全数検査」としか書かれていない状態のままラインを稼働させると、予期せぬトラブルによって製造ラインが停止したり、手戻りが発生したりします。
支給部品の電極サイズ不適合を放置したまま表面実装(SMT)ラインを流すと、リフロー炉での加熱溶融時に生じるはんだの表面張力のアンバランスによって、部品が片側だけ起き上がる「ツームストン現象(マンハッタン現象・立上り不良)」や接合部の未融合が多発し、後工程の電気検査で導通エラーが検知されてラインがストップします。

また、防湿コーティングのマスキング指示が曖昧なまま作業を進めると、本来コーティング剤を付着させてはならないコネクタ内部やテストポイント(導通検査用の端子)にまで絶縁塗料が流れ込み、出荷前の電気検査で検査針(プローブ)が導通せずテスト不能となります。そのため、都度ラインを止めて原因究明や洗浄・手直しを行わざるを得なくなります。

さらに、「全数検査」の定義が不明確なままでは、外観上の良品・不良品の判断基準が営業と製造部員の間で割れ、検査工程の手前で大量の停滞が生じることになります。
製造部員にとって、要件定義の不足は確認項目が増えるという業務量の増加にとどまらず、こうした技術的矛盾に起因する「予期せぬラインストップ」「品質事故の発生リスク」「無駄な手戻り工数」という直接的な被害を意味します。
3者(顧客、営業、社内製造部員)の視点の乖離を防ぐためには、見積り依頼の初期段階で、顧客が発する「表面的な要望」の奥にある、本質的な「与件(前提条件と目的)」を正しく整理・識別する必要があります。

▼ 与件(Why & Context)
顧客のビジネス目的、事業背景、動かせない制約条件
│ ▽ 分析と問いかけ
▼ 要望(What & How)
顧客が思い描く具体的な手段、製品仕様、希望納期
│ ▽ リソースとの擦り合わせ
▼ 提示する解決策・戦略的見積り
工法的代替案、フェーズ分割提案、明確な条件設定
例えば、顧客から「できるだけ短い納期で、かつ低コストで実装してほしい」という要望が提示されたとします。これを文字通りに受け取り、製造現場の負荷や標準リードタイムを考慮せずにスケジュールを短縮して無理な受託をすると、部品調達の遅延や、リフロー設定の検証不足による実装不良(はんだ未融合や短絡)のリスクが高まります。
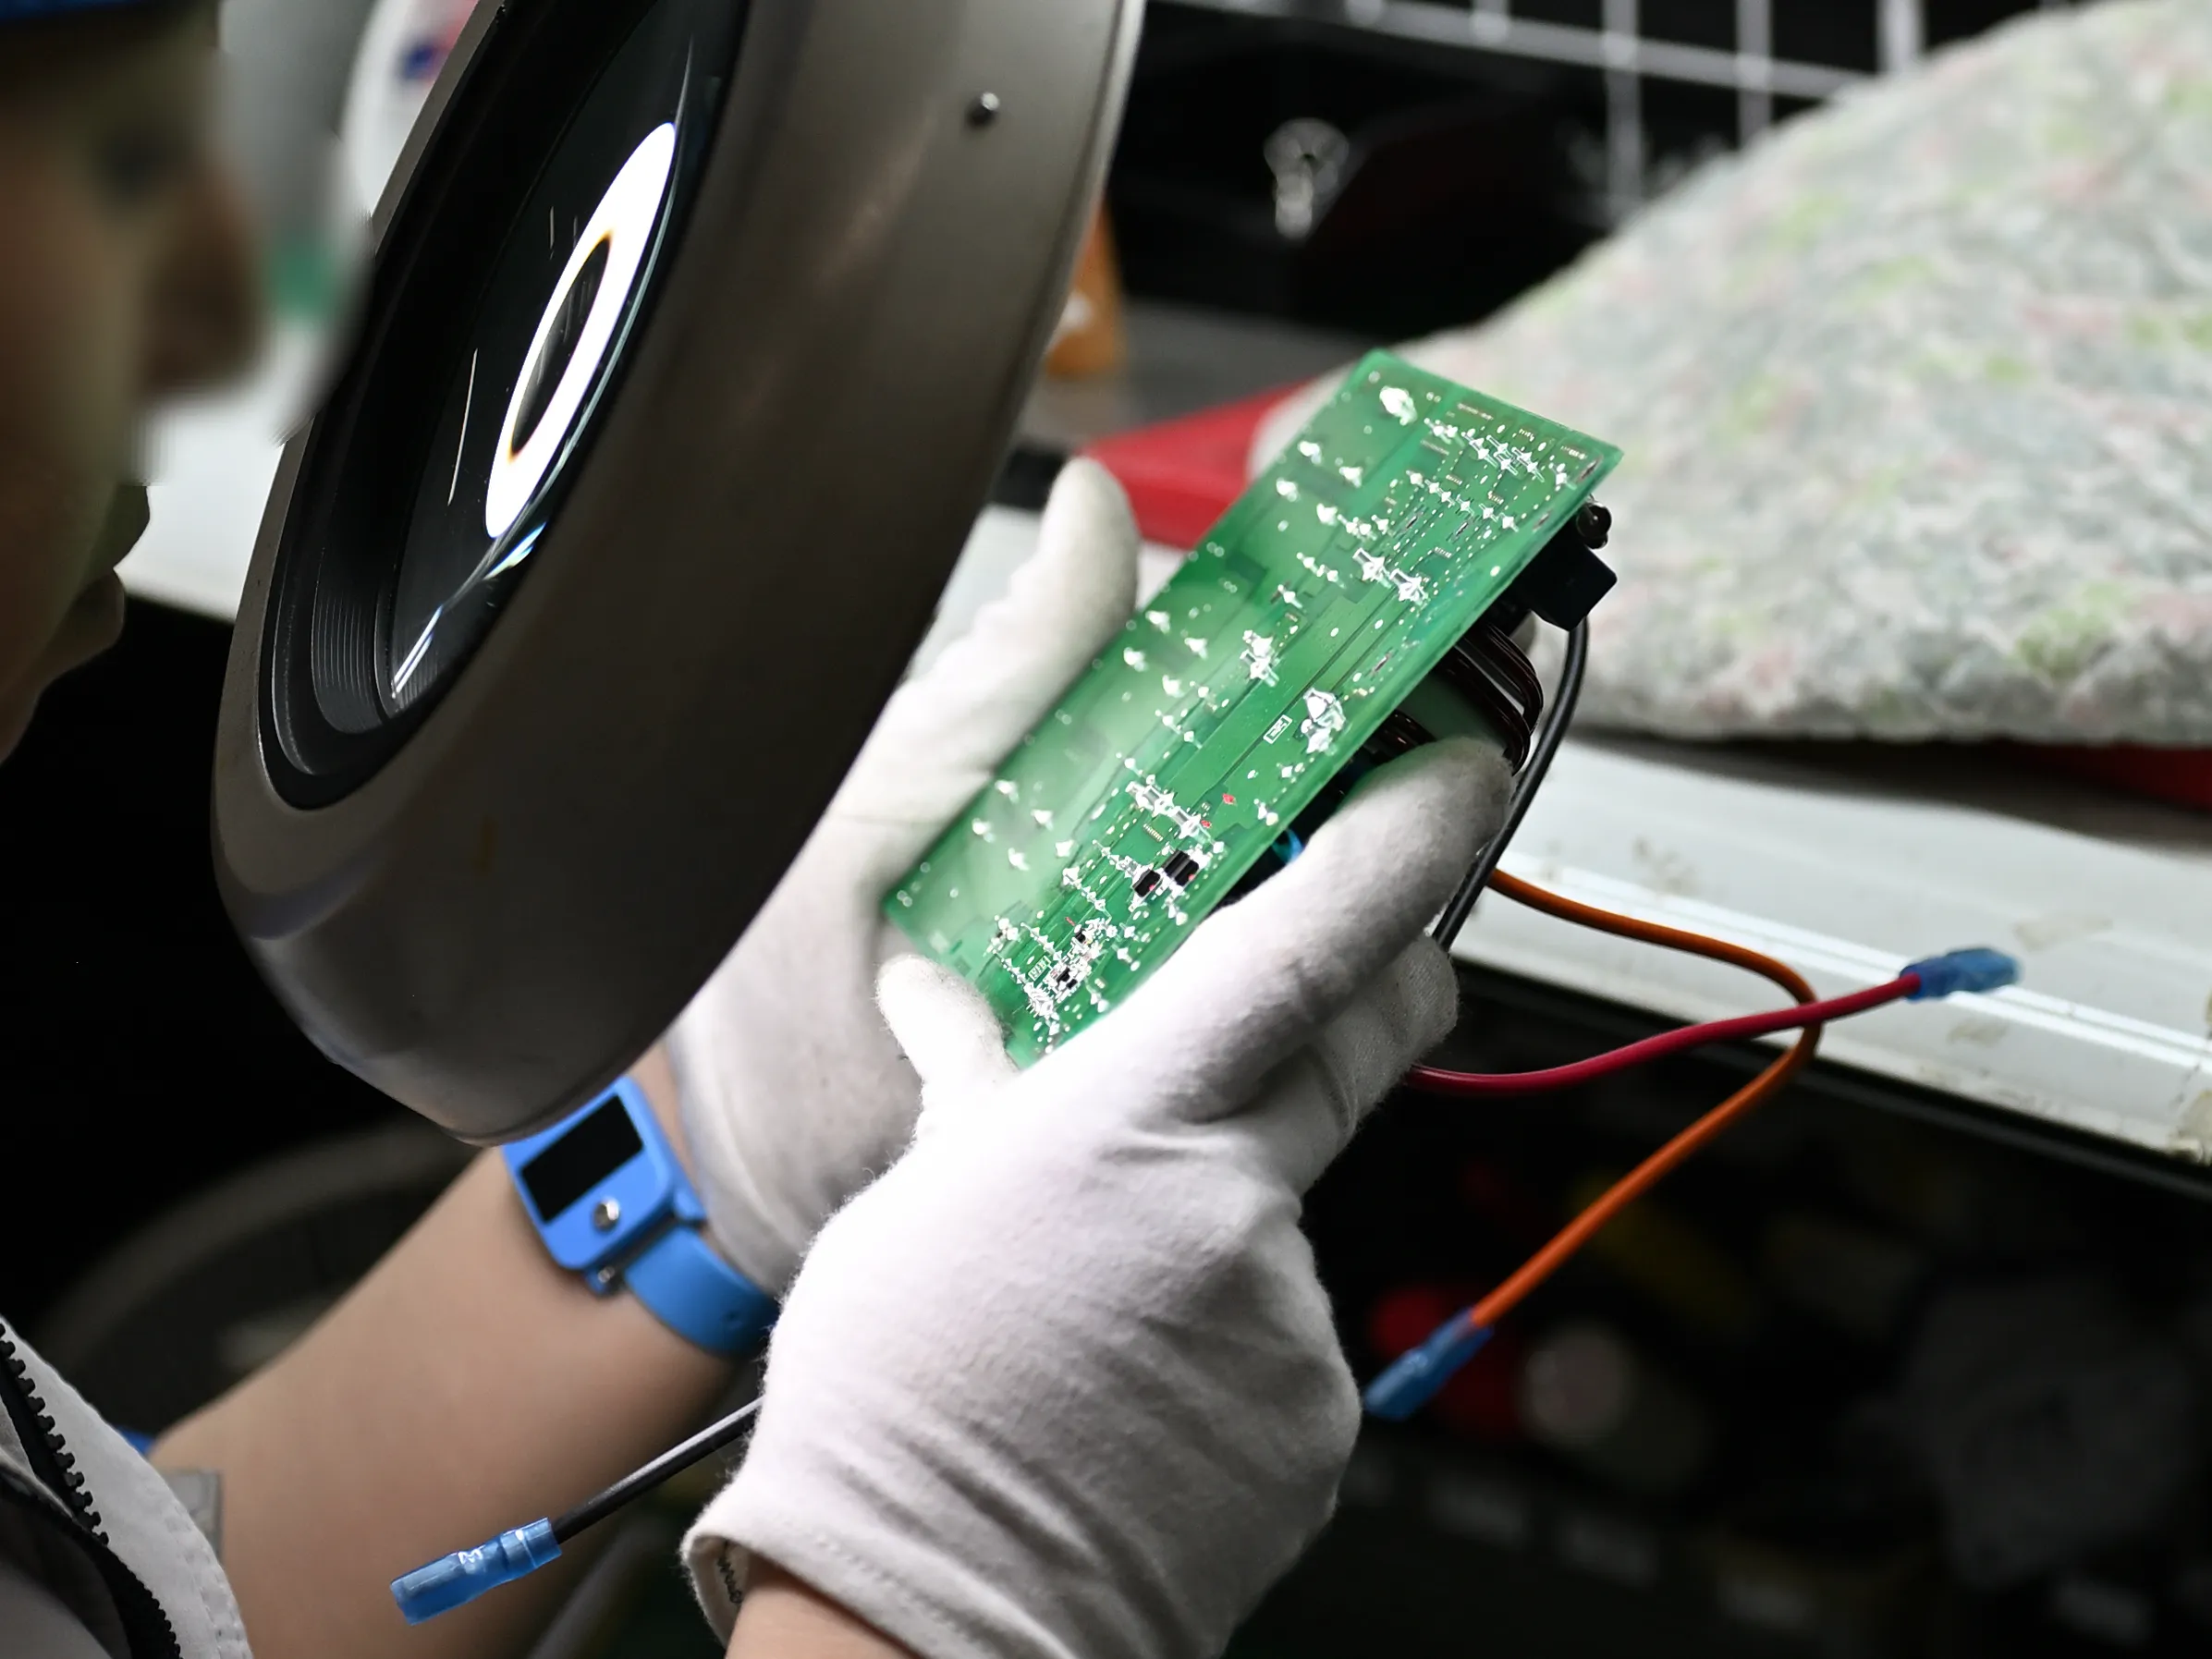
ここでいう「与件」とは、顧客がその基板を必要とする根本的な事業背景や制約です。
・「新開発の産業用制御機器を〇月〇日の特定展示会に出展し、実証デモを成功させたい」(今回発注する合計50枚の基板のうち、まずはデモ機用の数枚を急ぎで確保したい)」
・「海外工場での量産化スケジュールに遅れを出さないため、検証用の試作基板10枚がどうしても来月頭までに必要だ」
こうした目的や制約条件が「与件」に該当します。与件の本質を把握できれば、顧客へ戦略的な代替提案ができます。
・「展示会での動作確認(与件)が最優先であれば、今回ご発注いただいた全数50枚を一度に無理な短納期で仕上げるのではなく、まずは動作確認に必要な最小限の5枚を先行して試作実装ラインで超短納期納品します。」
・「残りの45枚は通常スケジュールで製造ラインに乗せることで、特急費用を抑えつつ、製造現場への過負荷にともなう品質リスクも回避できます。」
このように、与件を捉えることで顧客の事業目的を満たしながら自社製造現場の混乱を防ぎ、相互にとって最適化された見積りと納期設計が実現します。
基板実装のプロジェクトで、「要求(顧客が実現したい内容や品質)」と「リソース(実装会社が提供できる資源と能力)」はシーソーの関係にあります。リソースの限界を無視して無理に要求をすべて満たそうとすれば、基板の品質低下や納期の破綻を招きます。この顧客要求と社内リソースのバランスを調整・明記するのが見積書であり、要件定義の役割です。

基板実装における「リソース」とは、単なる金銭的費用(見積金額)だけではありません。製造現場においては、以下の4つの要素が相互作用しています。
(1)時間(リードタイム):
海外・国内代理店からの電子部品調達日数、プリント配線板(PWB:Printed Wiring Board)の製造日数、表面実装ラインの段取り替え(SMED:Single-Minute Exchange of Die)時間、リフロー炉の温度プロファイル作成・検証時間など。
(2)設備(ハードウェア):
表面実装機(マウンター)の装着精度(例:±0.03mm)や対応可能最小チップサイズ(1005 / 0603 / 0402等)、リフロー炉の加熱ゾーン数、自動外観検査機(2D/3D-AOI:Automated Optical Inspection)の検出能力、X線検査装置の解像度など。
(3)人員(マンパワー):
手挿入実装(ディップパーツ)を行う作業者の習熟度、はんだ付け認定作業者の人数、電気検査・ファンクションテスタのプログラム作成技術者やリペア(手修正)技術者の稼働枠など。

(4)物資(マテリアル):
基板の材質(FR-4、高Tg、アルミ基板、フッ素基板)と熱特性、メタルマスクの開口設計および板厚、使用するはんだペースト(鉛フリーSAC305系、フラックス特性)の調達性など。
見積書を提示する段階で、これらのリソースに関する制限事項や前提条件を明確にすることが、営業と製造部員の連携における要です。
例えば、表面実装(SMT)でマウンター(自動装着機)にセットするチップ部品において、顧客側からバラ(ルース)状態やトレイのまま支給された場合、自動機のフィーダーにそのまま装填することが物理的にできません。そのため、現場で手作業によるリールへの巻き替えや専用トレイ用フィーダーの準備、あるいは部分的な手載せ工数が発生し、想定外の工数増大を招きます。
これを防ぐためには、「部品は原則として指定規格に適合したリール形状(テーピング状態)で支給すること」を見積りの前提条件として営業が事前に把握し、明記しておく必要があります。

同様に、リード部品(アキシャル/ラジアル部品)においても、支給される脚の長さや形状にバラつきがある場合、そのまま自動挿入機や手挿入ラインに流すと斜め実装やはんだ不良の原因になります。そのため、「事前にリード成形処理(フォーミング)を実施する」といった付帯条件を営業がしっかりと把握し、見積書の「前提条件」として盛り込まなければなりません。
もし契約後に、競合との価格調整や「予算内におさめるため」という理由で、こうした品質確保や自動機稼働に不可欠な事前・付帯工程(リール化対応やフォーミング等)の見積り工数を削るようなしわ寄せを行うと、現場での手戻りが激増するか、あるいは出荷後の不具合となって顧客の信頼を損なう結果を招きます。
ここからは、基板実装の製造現場で発生しうる3つの想定事例をもとに、要件定義の粗さ、欠如がいかに顧客に迷惑をかけるか、また円滑に仕事を進めるために、見積り段階でどのような合意形成が必要であったかを検証します。
※ 本稿で挙げる事例は理解を助けるための想定ケースです。実際に発生する事象や原因、適切な対処法、管理すべき範囲や数値基準は、対象製品の仕様や顧客の要求事項に応じて個別に異なります。
■ 想定事例 1:
▼ 発生状況
試作から量産へ移行する際、部品の廃止(EOL:End of Life)や長納期化に伴い、顧客から「同等品のチップ抵抗(1005サイズ:日本呼称 1.0mm × 0.5mm)」への変更依頼がありました。しかし、営業担当者は技術的リスクを検証しないまま「同じ1005サイズなら問題ないだろう」と安易に判断し、口頭の指示のみで製造現場へ連絡しました。
さらに、製造現場側も営業からの「納期が迫っているのですぐにラインに載せてほしい」という急ぎのプレッシャーに押され、本来不可欠である代替部品のデータシート(外形寸法・推奨ランド寸法)の確認を省略し、マウンターのライブラリ(部品形状データ)を簡易修正しただけで実装ラインに投入しました。

▼ トラブルと因果関係
一見同じ「1005サイズ」に見えた代替部品でしたが、部品メーカーの違いによって電極(端子)の寸法や高さ、耐熱性がわずかに異なっていました。
基板上のランドパターン(銅箔敷設領域)に対して代替部品の端子寸法が適合しておらず、リフロー炉ではんだを溶融する際、左右の電極にかかるはんだの表面張力に不平衡が生じました。その結果、部品が片側だけ立ち上がる「ツームストン現象(マンハッタン現象・立上り不良)」や、電極下の未融合による導通不良が多発しました。
▼ 対策と要件定義への落とし込み
仕様変更が生じた場合、営業は口頭のやり取りのみで判断して現場に委任せず、以下のプロセスを徹底します。
(1)変更後の部品仕様書(データシート)を顧客から確実に受領し、製造部員へ共有する。
(2)製造部員が推奨ランド寸法と既存基板のパターンギャップ、マウンターの認識パラメータを、顧客からの変更依頼・承認前に営業と事前に検証する。
(3)変更依頼に伴うマウンタープログラム修正工数・試作プロファイル確認工数を評価し、必要に応じて「仕様変更に伴う技術評価費」を正式な見積り・工程変更として顧客と合意するフローを社内ルールとして仕組み化する。
■ 想定事例 2:
▼ 発生状況
屋外設置の産業機器向け制御基板を対象に、耐環境性(防湿・防塵・絶縁性)を高めるため、「基板全体にアクリル系防湿コーティング(コンフォーマルコーティング)を施す」という大まかな仕様合意のみで見積りを作成し、受注、製造を開始しました。

▼ トラブルと因果関係
本工程では、事前の取り決め不足によって2つの障害が同時に発生しました。
(1)物理的機能不全(マスキング未指定による導通不良):
スプレー塗布装置によってコーティング剤を基板全体へ塗布したところ、後工程でコネクタを差し込むスルーホール内部や、自動導通テストを行うための「テストポイント(TP)」の表面にまで絶縁性塗料が回り込んで付着しました。そのせいで、出荷前の電気検査時に検査針(プローブ)が導通せず、基板全数が「電気的導通不良」と判定されました。
(2)品質評価基準の衝突(気泡基準の不在):
塗布膜の乾燥・揮発過程において発生した微小な気泡(バブル)に対し、顧客の品質保証部門から「気泡内部に水分が溜まり、将来的にパターン間ショートや絶縁破壊を引き起こすリスクがあるため不良品だ」と全数打ち直し(リペア手修正)を求められました。しかし、事前の見積りや仕様書には気泡の許容径や判定規格(IPC-A-610準拠等)に関する記載が一切ありませんでした。

▼ 対策と要件定義への落とし込み
営業と顧客が打ち合わせを行う段階で、製造部員の技術的知見を事前に取り入れ、「物理的塗布範囲」と「品質判定基準(気泡基準)」の両面をあらかじめ定義・明記するプロセスへと改めました。
(1)塗布対象・非対象領域(マスキング箇所)の図面化:
コネクタ接点、テストポイント、高周波シールド缶フタ合わせ面など、「塗布してはならない領域」を事前に図面(Masking-Spec)として指定。マスキングテープ貼り・剥がし工数を最初から見積りに計上しました。
(2)IPC-A-610規格に準拠した品質判定基準の明記:
「気泡ゼロ」という抽象的かつ実現困難な要求ではなく、電子組立産業の国際標準規格であるIPC-A-610(コンフォーマルコーティングの章)に準拠した客観的な許容基準を事前提示し、見積前提条件書に明記して相互合意を形成しました。
▽ 被覆範囲(カバレッジ):
指定された回路や部品が均一に覆われているか。逆に、コーティングしてはならない場所(コネクタの接触ピン、アース用パッド、放熱フィンなど)に液剤が侵入・付着していないか。
▽ 気泡・空隙(ボイド・ブローホール):
塗膜内部や表面に気泡が生じていないか。導体が露出するような大きな空隙や、端子間を電気的に接続(ブリッジ)してしまうような不良がないか。
▽ 剥離(デラミネーション)および浮き:
基板表面や部品のモールド部からコーティング剤が剥がれていないか。
▽ 外観不良・変質:
ひび割れ(クラック)、異物の巻き込み、極端な厚みのムラ、白化、液だれの硬化(アイシング)がないか。
こうした国際標準の全体像を共通認識とした上で、特に問題となりやすい気泡については、以下の具体的な判定基準として落とし込みました。
▼ 防湿コーティングにおける「気泡(バブル)」品質判定基準表(IPC-A-610準拠)
テストポイント/端子:
▷ 合格:指定マスキングにより、塗料の付着が一切無いこと
◁ 不合格:コネクタ内部・接点・TPへの塗料付着
導体間架橋(ショート性):
▷ 合格:気泡が隣接する異なる電位の導体(パターン/パッド)間を跨がない
◁ 不合格:気泡が異なる導体間を跨いで連続・接続している
気泡サイズ・割合:
▷ 合格:気泡径が隣接導体間クリアランスの50%以下に収まっていること
◁ 不合格:気泡径が導体間クリアランスの50%を超えている
下地露出(ピンホール):
▷ 合格:気泡の存在によって下地の銅箔や部品端子が露出していないこと
◁ 不合格:気泡が破裂・弾けて下地金属が露出(ピンホール)
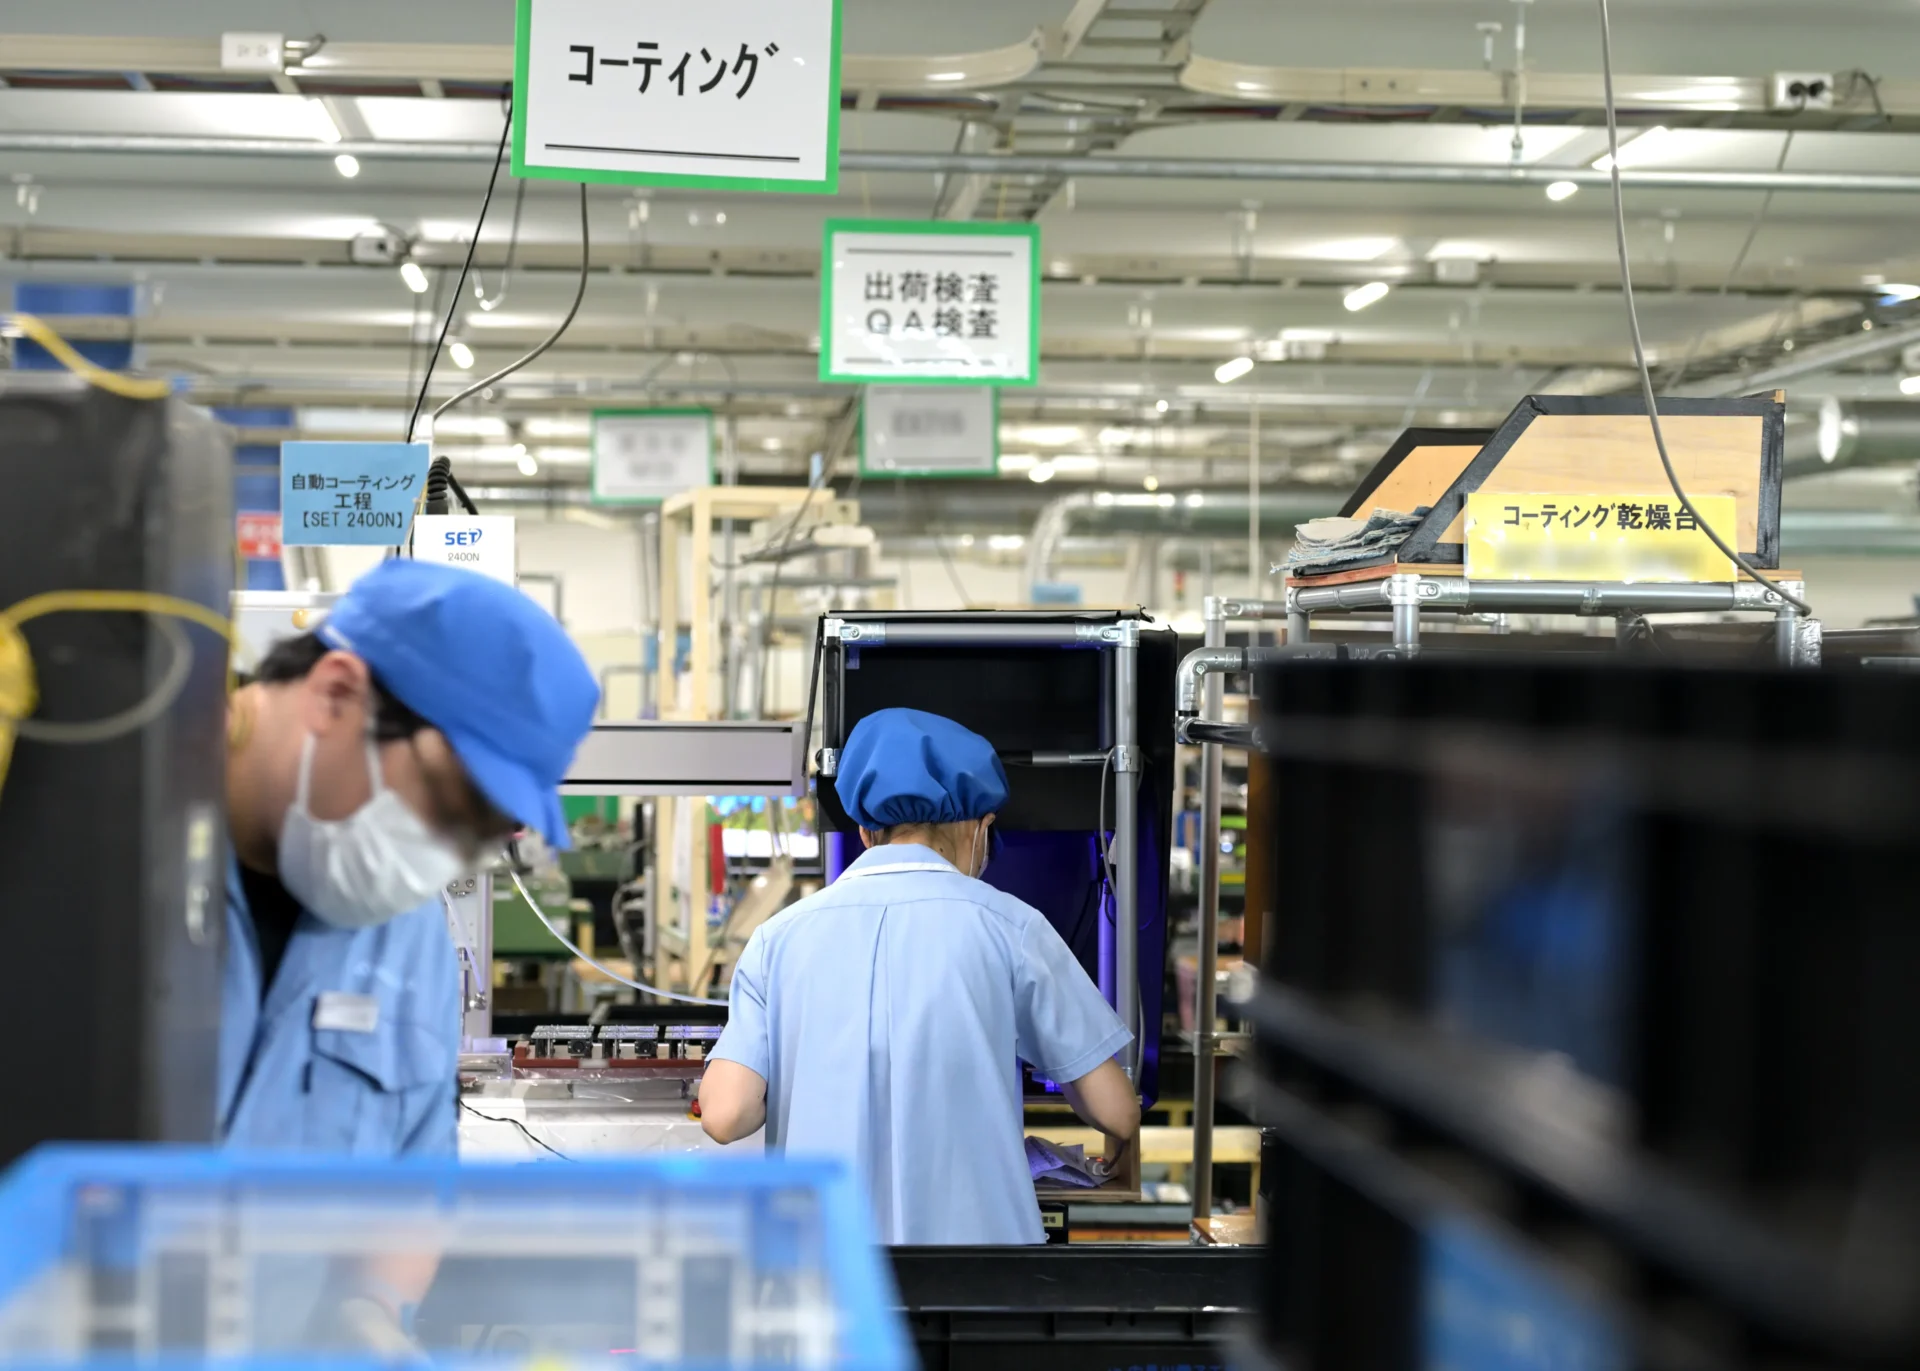
▼ 見積書備考欄への記載例文:
【防湿コーティング塗布・品質保証前提条件】
(1)塗布方式:自動セレクティブ塗布(アクリル系防湿剤)
(2)塗布膜厚:標準 30μm〜75μm(乾燥後)
(3)マスキング領域:添付図面「Masking-Spec-01」の指定範囲(コネクタ接点、テストポイント等)
(4)気泡(バブル)評価基準:
・IPC-A-610 Class 2 基準を適用します。
・隣接する異電位の導体間を跨がず、かつ下地露出を伴わない微小気泡(径0.5mm以下かつ導体間ギャップの50%未満)は「合格(良品)」として扱います。
・導体露出を伴うピンホール、または導体間を架橋する連続気泡は修繕対象とし、初期見積工数内で対応します。
(※ 顧客独自の完全無気泡『バブルゼロ保証』を適用する場合は、脱泡真空処理および全数顕微鏡手修正費として追加見積[単価+200%]を要します)
この二重の可視化により、電気検査での不具合および納品後の気泡を巡る対立が消失しました。
■ 想定事例 3:
▼ 発生状況
電源回路を含む産業用基板の製造で、顧客から見積依頼時に「製品の信頼性を高めるため、出荷前に全数検査を実施してほしい」と要望されました。受注側の営業は「全数検査対応可能」として受注し、製造現場へは「出荷前に全数外観検査および電源投入時の基本電圧チェックを行うこと」と指示しました。
▼ トラブルと因果関係
製品納品後、顧客の受入検査において一部の基板で「マイコンの出力パルス幅の異常」および「特定負荷時の保護回路の不動作」が発見されました。顧客からは「全数検査を依頼したのに、なぜこのような不良が出荷されるのか」と抗議が入りました。
受注側の営業が想定していた「全数検査」は、ピンボード(針床)を用いたインサーキットテスタ(ICT:In-Circuit Tester)による回路パターンの短絡・断線・抵抗やコンデンサの定数チェックおよび基本的な電源電圧の通電確認でした。一方、顧客が期待していたのは、擬似信号を入力してマイコンの動作プログラムや応答波形まで検証する「機能検査(FT:Function Tester)」レベルの動的検証でした。
▼ 対策と要件定義への落とし込み
「全数検査」という言葉の多義性を排除し、検査の網羅性と手法を見積段階で明確に分類・文書化しました。
(1)検査仕様の明確なカテゴリー分け:
▽ 外観検査:
3D-AOI(自動外観検査機)によるはんだ形状・部品誤実装の全数検査。
▽ 構造検査(ICT):
ピンボードを用いた基板パターンの短絡・断線、部品定数の自動測定。
▽ 機能検査(FT):
顧客から専用治具・手順書・判定条件の支給を受け、実際に通電・信号入力を行って動的挙動を確認する検査。
(2)試験項目書(Test Specification)の事前作成と費用化:
機能検査まで行う場合は、ファンクションチェッカーの設計・治具製作費、および1枚あたりの検査タクトタイム(検査工数)を独立した見積項目として可視化し、顧客と「どこまでの保証を望まれるか」を合意しました。
見積書を単なる「数字の提示」から、プロジェクト全体を円滑にコントロールする「戦略ツール」へと昇華させるためには、実務的な運用設計が欠かせません。
見積書の備考欄や仕様書の冒頭に、「今回の見積金額に含まれている作業」だけでなく、「含まれていない作業(別途費用が発生する事項)」を明確に箇条書きで記載します。
▼ 記載例
▽ 適用範囲:
ガーバーデータに基づくSMT実装、リフロー処理、3D-AOIによる全数外観検査、IPC-A-610 Class 2に基づく品質判定。
▽ 対象外事項:
支給部品の欠品・型番違いに伴う手配代行、手挿入部品のリード成形加工、基板改修(ジャンパー配線・パターンカット)、専用ファンクションチェッカーの製作および調整。
範囲を明確に線引きすることで、予期せぬトラブルが発生した際も、責任の所在と追加費用の交渉がスムーズに行えます。
基板実装実務のトラブル源のひとつが「顧客支給品(支給部品・支給生基板)」です。支給品に起因する不良が発生した場合の責任分界点を事前定義しておくことが円滑に仕事を進めるうえで欠かせません。
▼ 支給部品の事前検査と保管条件:
長期間保管された支給部品のリード酸化によるはんだ弾き、静電気破壊、MSL(湿度感度レベル)超過部品の事前ベーキング処理費用について、見積前提条件に明記します。
▼ 支給生基板(PWB)の品質免責:
支給基板のレジスト剥れ、パターン断線、ソルダーレジストの偏り等に起因するはんだ不良は、実装工順上の瑕疵ではなく基板単体不良として扱い、改修工数は別途有償となる旨を明記します。
見積前の事前打ち合わせ(プレ要件定義)は重要ですが、受注前段階で過剰な技術検証や治具設計を行うことは営業工数の圧迫につながります。
▼ 無償対応範囲(概算見積段階):
標準的なBOM(Bill of Materials:部品表)チェック、マウンター対応可否判定、標準リードタイム算出、既存設備に基づく概算見積算出。BOMチェックは、主に「データの整合性と網羅性」「部品の調達性とライフサイクル」「製造・実装適合性」の3つの観点で実施します。
▽ 1. データの整合性と網羅性の確認
設計データと生産現場の情報に矛盾がないかを照合します。
▽ 2. 部品の調達性とライフサイクル確認
量産時に部品が確実に入手できる状態にあるかを検証します。
▽ 3. 製造・実装適合性の確認
実際の基板実装ラインでトラブルが起きない仕様になっているか検証します。
BOMチェックを標準化し、上流段階で不備を解消することは、実装ラインでの段取り替えロスや手戻り作業を防ぎ、工場全体の生産スループット(単位時間あたりに生み出される良品の生産数量)を安定させます。
▼ 有償対応範囲(詳細要件定義・技術検証段階):
試作温度プロファイルの事前実験、特殊基板(アルミ・フッ素等)の加工検証、専用検査チェッカーの概念設計、DFM(製造性考慮設計)評価レポートの作成。
これらは「技術コンサルティング費」または「初期検証費」として切り分けて受託・有償化します。
すべての案件で重厚な要件定義書を取り交わしていては、「数台の試作基板を即座に欲しい」というスピード要求に応えられず、小回りの利く多品種少量生産の強みが失われます。
▼ 量産・高難度案件:
本稿で解説した厳格な要件定義書、マスキング指示図、気泡基準表、試験項目書を取り交わす。
▼ 超短納期・少量試作案件:
主要ポイント(納期、支給品チェック、検査範囲、変更不可条件)を網羅した「標準事前確認チェックシート(1P)」へのサインのみで即時着手し、スピードとリスク管理を両立させる。
製造の途中で顧客から設計変更(ECO:Engineering Change Order)や部品変更、クーリング期間の延長などが申し出された場合、口頭や通常のチャットツールだけで進めることを厳禁とします。
必ず「仕様変更依頼書(チェンジリクエスト)」を発行し、変更に伴う「費用への影響(追加工数)」「納期への影響(ライン再調整日数)」を営業と製造部員が即座に試算して顧客の承認を得るフローをルール化します。
打合せで決定した事項(特に口頭で交わした例外対応や品質基準)は必ず議事録としてテキスト化し、顧客へ送付して確認を得ます。
さらに、初期要件定義で決まった内容は、量産フェーズにおける「変化点管理(4M:Man人、Machine機械、Material材料、Method方法)」のベースライン(基準点)として製造現場の作業標準書(SOP)へトランスコード(変換・反映)します。これにより、担当者の交代やリピート生産時でも品質のばらつきを防ぎ、一貫した製造品質を維持できます。
基板実装の見積りとは、単に「部品代と加工工賃を計算して数字を提示する作業」ではありません。
要件定義と戦略的見積りは、顧客が抱える製品開発の課題や事業目的を理解する「顧客」の視点、受託と製造の橋渡しをする「営業」の視点、そして高い品質と効率的な製造を担保する「製造部員」の視点という3つの視点を統合するものです。そして、技術的条件や制約を事前にすり合わせる「最初にして最も重要なプロジェクト設計プロセス」です。
▼ 顧客(発注者)
予期せぬ追加費用・納期遅延・品質認識のズレ、品質事故リスクの激減、計画通りの製品開発
△
│ (信頼と納得感)
▽
▼(自社)営業
適正利益の確保、不毛な謝罪や板挟みの撲滅
△
│ (無理のない製造ライン)
▽
▼(社内)製造部員
手戻りのない安定製造、高い直行率の維持
見積書を戦略的に設計し、要件定義を徹底することが、予期せぬトラブルを防ぎ、結果として顧客・自社双方にとって利益のある「三方よし」の関係を築きます。
当社では、長年培ってきた高密度実装技術、検査体制、コンフォーマルコーティング、そしてIPC-A-610に準拠した厳格な品質管理をベースに、初期の要件定義段階から成果が見える提案を行います。基板実装に関するご相談や製造性評価(DFM:Design for Manufacturability)なら、ぜひ当社にお問い合わせください。
⇒ お問い合わせ :
https://www.adogawa.co.jp/inquiry/
⇒ 会社概要 :
https://www.adogawa.co.jp/company/
アドガワエレクトロニクスは、J-GoodTech(ジェグテック)に登録しています。ぜひ当社の特設ページ(法人ページ)もご覧ください。
・アドガワエレクトロニクス J-GoodTech 特設ページへ!
J-GoodTech(ジェグテック)とは …
経済産業省所管の独立行政法人 中小企業基盤整備機構(中小機構)が運営する、企業間の取引創出を目的とした公的ビジネスマッチングプラットフォームです。
当社のような基板実装に独自かつニッチな強みを持つ中小企業と、国内外の企業を結びつけます。約40,000社(2026年2月末時点)が活用しています(内訳:国内中小企業 約30,000社、国内大企業 約1,100社、海外企業 約9,000社)。
最後までお読みいただきありがとうございます。
私たちが教育研修や環境改善の発信を続けるのは、それらがすべて「お客様へお届けする製品の安定性」に直結すると考えているからです。一見、製造とは直接関係のないように見える日々の対話や5S活動のひとつひとつが不具合を防ぎ、納期を守り、そして付加価値の高い提案を生む土壌となります。
「モノづくりから、ものがたりへ」。お客様の大切な設計思想を形にするパートナーとして、私たちはこれからも現場の「人」と「技術」を磨き続けてまいります。実装に関するお悩みや、具体的な改善事例をお探しの方は、ぜひお気軽に「技術ハンドブック」のダウンロード、またはお問い合わせフォームよりご相談ください。
・試作から量産への移行でトラブルが多い
・委託先(基板実装会社)との意思疎通に時間がかかる
その結果、製造コストが膨らむ
アドガワエレクトロニクスがまとめた「技術ハンドブック」には、基板設計・実装におけるコストダウン事例や品質向上のノウハウを多数掲載。量産を前提とした試作の進め方や、VE提案による改善事例もご紹介しています。
・量産時の失敗コストを削減
・製品価値を高める改善提案のヒントを獲得
・基板実装 委託先選定の判断材料 といった実践的な事例を掲載しています。
技術ハンドブックを、製品開発の加速とコスト競争力強化に、ぜひお役立てください。ダウンロードは、⇒ 特設サイトから
関西・近畿を拠点に、プリント基板・電子部品調達〜基板実装(表面実装〔SMT〕、挿入実装〔THT〕)、コーティング、エージング試験、電気機械器具組立までを一貫提案するアドガワエレクトロニクスです。
このブログでは、「モノづくりから、ものがたりへ」をコンセプトに、製造工程における「技術」と「人」にフォーカスします。品質教育やベテランから若手への技術承継、そして私たちの日常と社内文化をお届けします。
⇒ 会社概要 :
https://www.adogawa.co.jp/company/
⇒ 表面実装サービス紹介 :
https://www.adogawa.co.jp/mounting/serface/
⇒ 最新記事一覧 :
https://www.adogawa.co.jp/blog
⇒ お問い合わせ :
https://www.adogawa.co.jp/inquiry/
当社の雰囲気、社内文化をより身近に感じていただけるよう、ソーシャルメディアでも日々の様子を発信しています。よろしければ、私たちの日常を少しだけ覗いてみてください。
日々の取り組みを取材し、発信していて強く感じるのは、「顧客満足(CS)」を語る前に、「従業員満足(ES)」が不可欠であるということです。
従業員が自分の仕事に誇りとやりがいを持って働いてはじめて、高品質な製品・サービスが生まれ、結果として顧客満足につながります。
アドガワエレクトロニクスは、J-GoodTech(ジェグテック)に登録しています。ぜひ当社の特設ページ(法人ページ)もご覧ください。
・アドガワエレクトロニクス J-GoodTech 特設ページへ!
J-GoodTech(ジェグテック)とは …
経済産業省所管の独立行政法人 中小企業基盤整備機構(中小機構)が運営する、企業間の取引創出を目的とした公的ビジネスマッチングプラットフォームです。
当社のような基板実装に独自かつニッチな強みを持つ中小企業と、国内外の企業を結びつけます。約40,000社(2026年2月末時点)が活用しています(内訳:国内中小企業 約30,000社、国内大企業 約1,100社、海外企業 約9,000社)。
担当者から御社に最適なご提案をさせていただきます。