アドガワエレクトロニクス|9月[後半]SNS活動|教育・品質・労働環境改善への取り組み
営業時間:平日 8:30~17:35
phone0740-32-3333

phone0740-32-3333
こんにちは。アドガワエレクトロニクスの公式ブログへようこそ。
基板実装やユニット組立の委託先を選定する際、設備一覧やISO認証といった「数値化できる指標」だけでは測れないものがあります。それは、トラブルを未然に防ぎ、効率を最大化させるための「現場の思考プロセスの深さ」です。
この記事では、9月後半にソーシャルメディアで発信した改善活動や品質教育、マネジメントの視点をダイジェスト形式でまとめました。単なる作業の記録ではなく、私たちが何を考え、どのように品質の維持・向上へ取り組んでいるのか、その舞台裏をご紹介します。
基板実装・電気機械器具組立のアドガワエレクトロニクス
@adogawa_e
・
9月14日
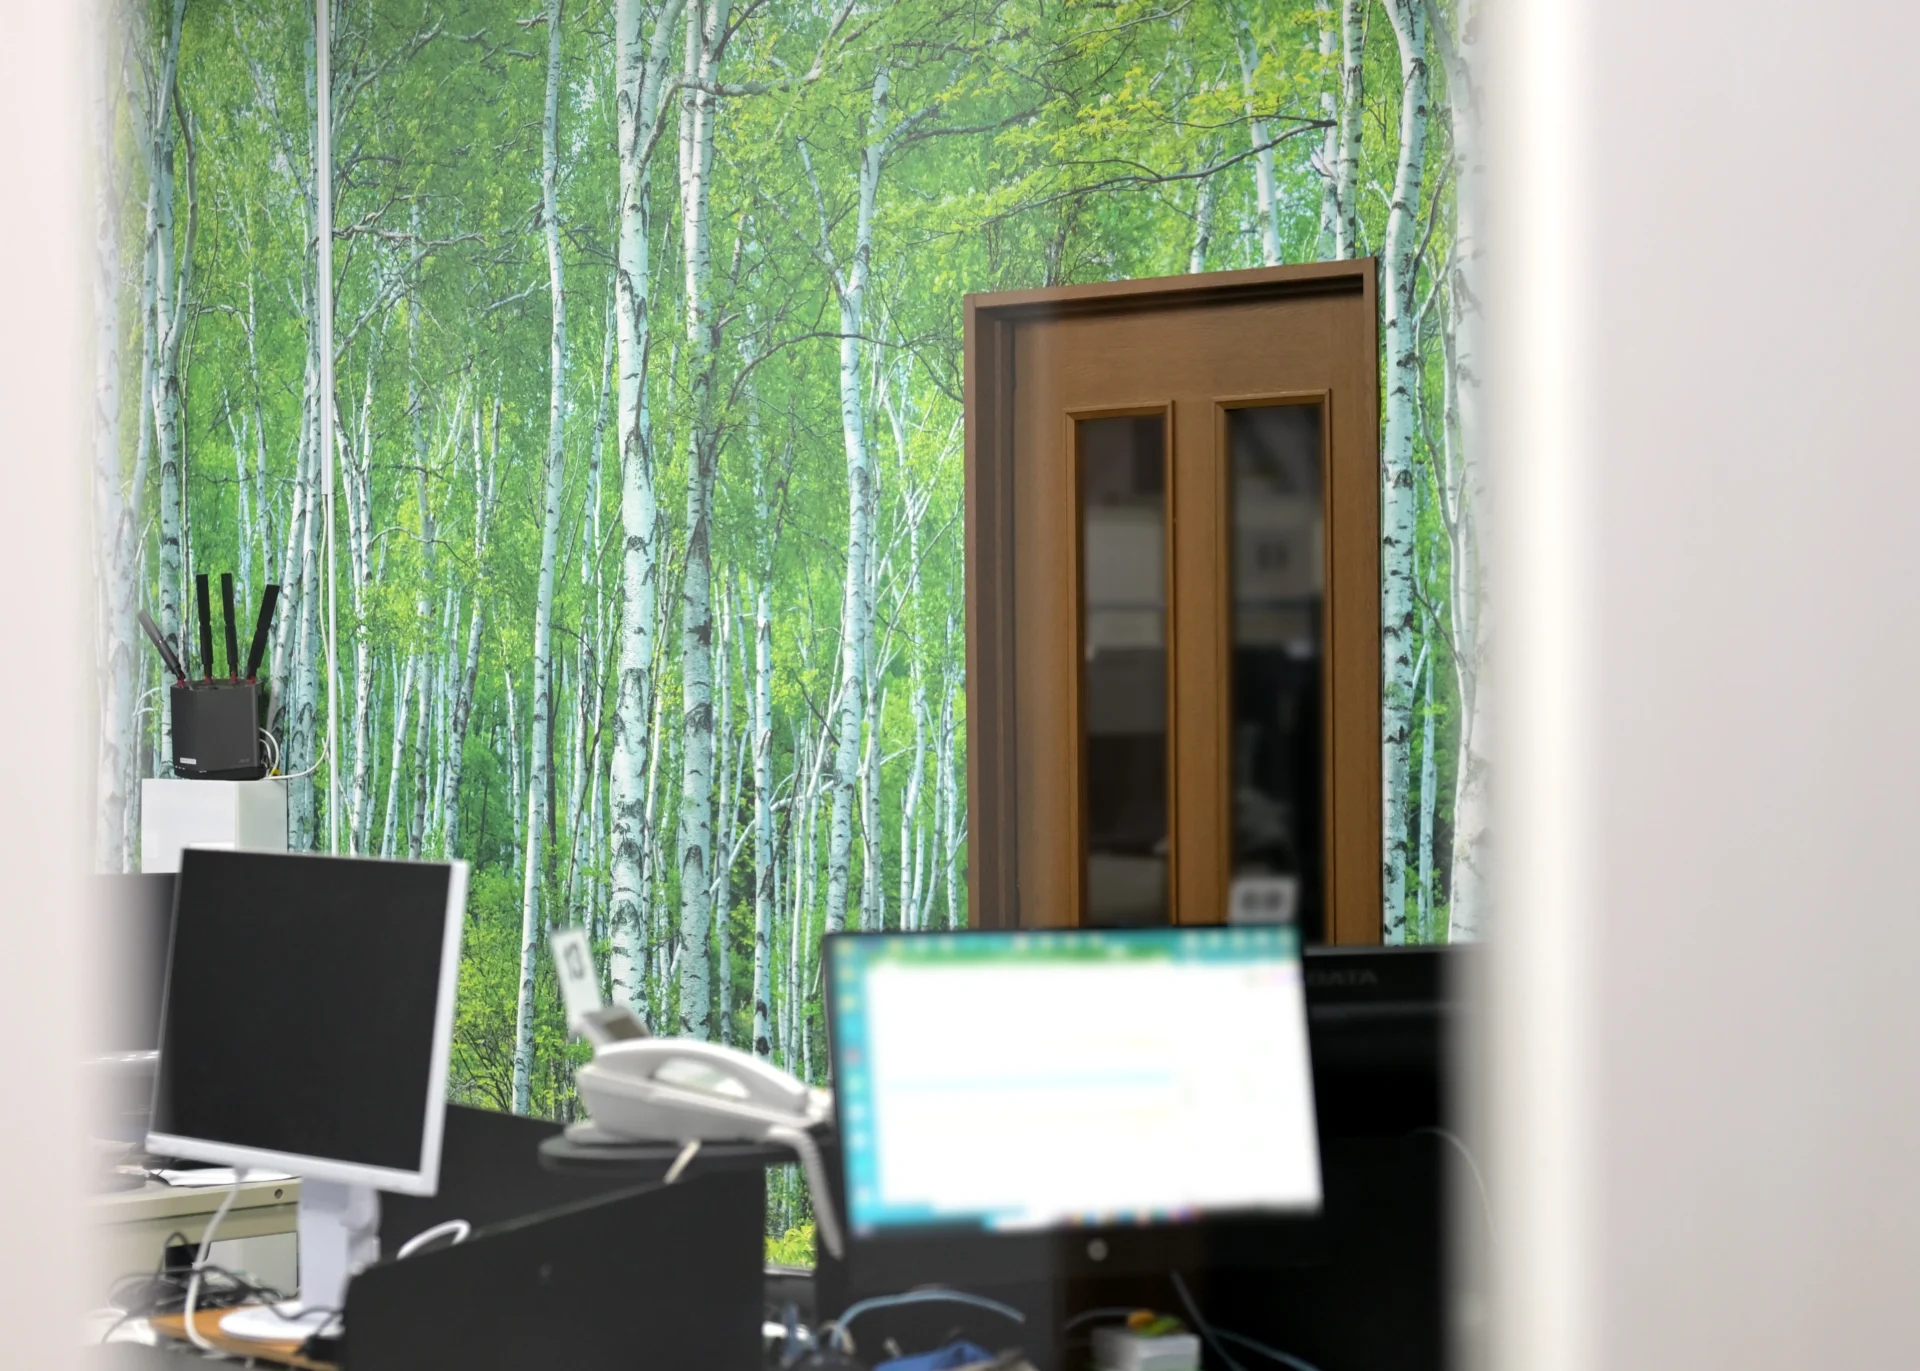
週明けの事務所は壁紙が一変し、大自然へ繋がったような空間に生まれ変わりました。
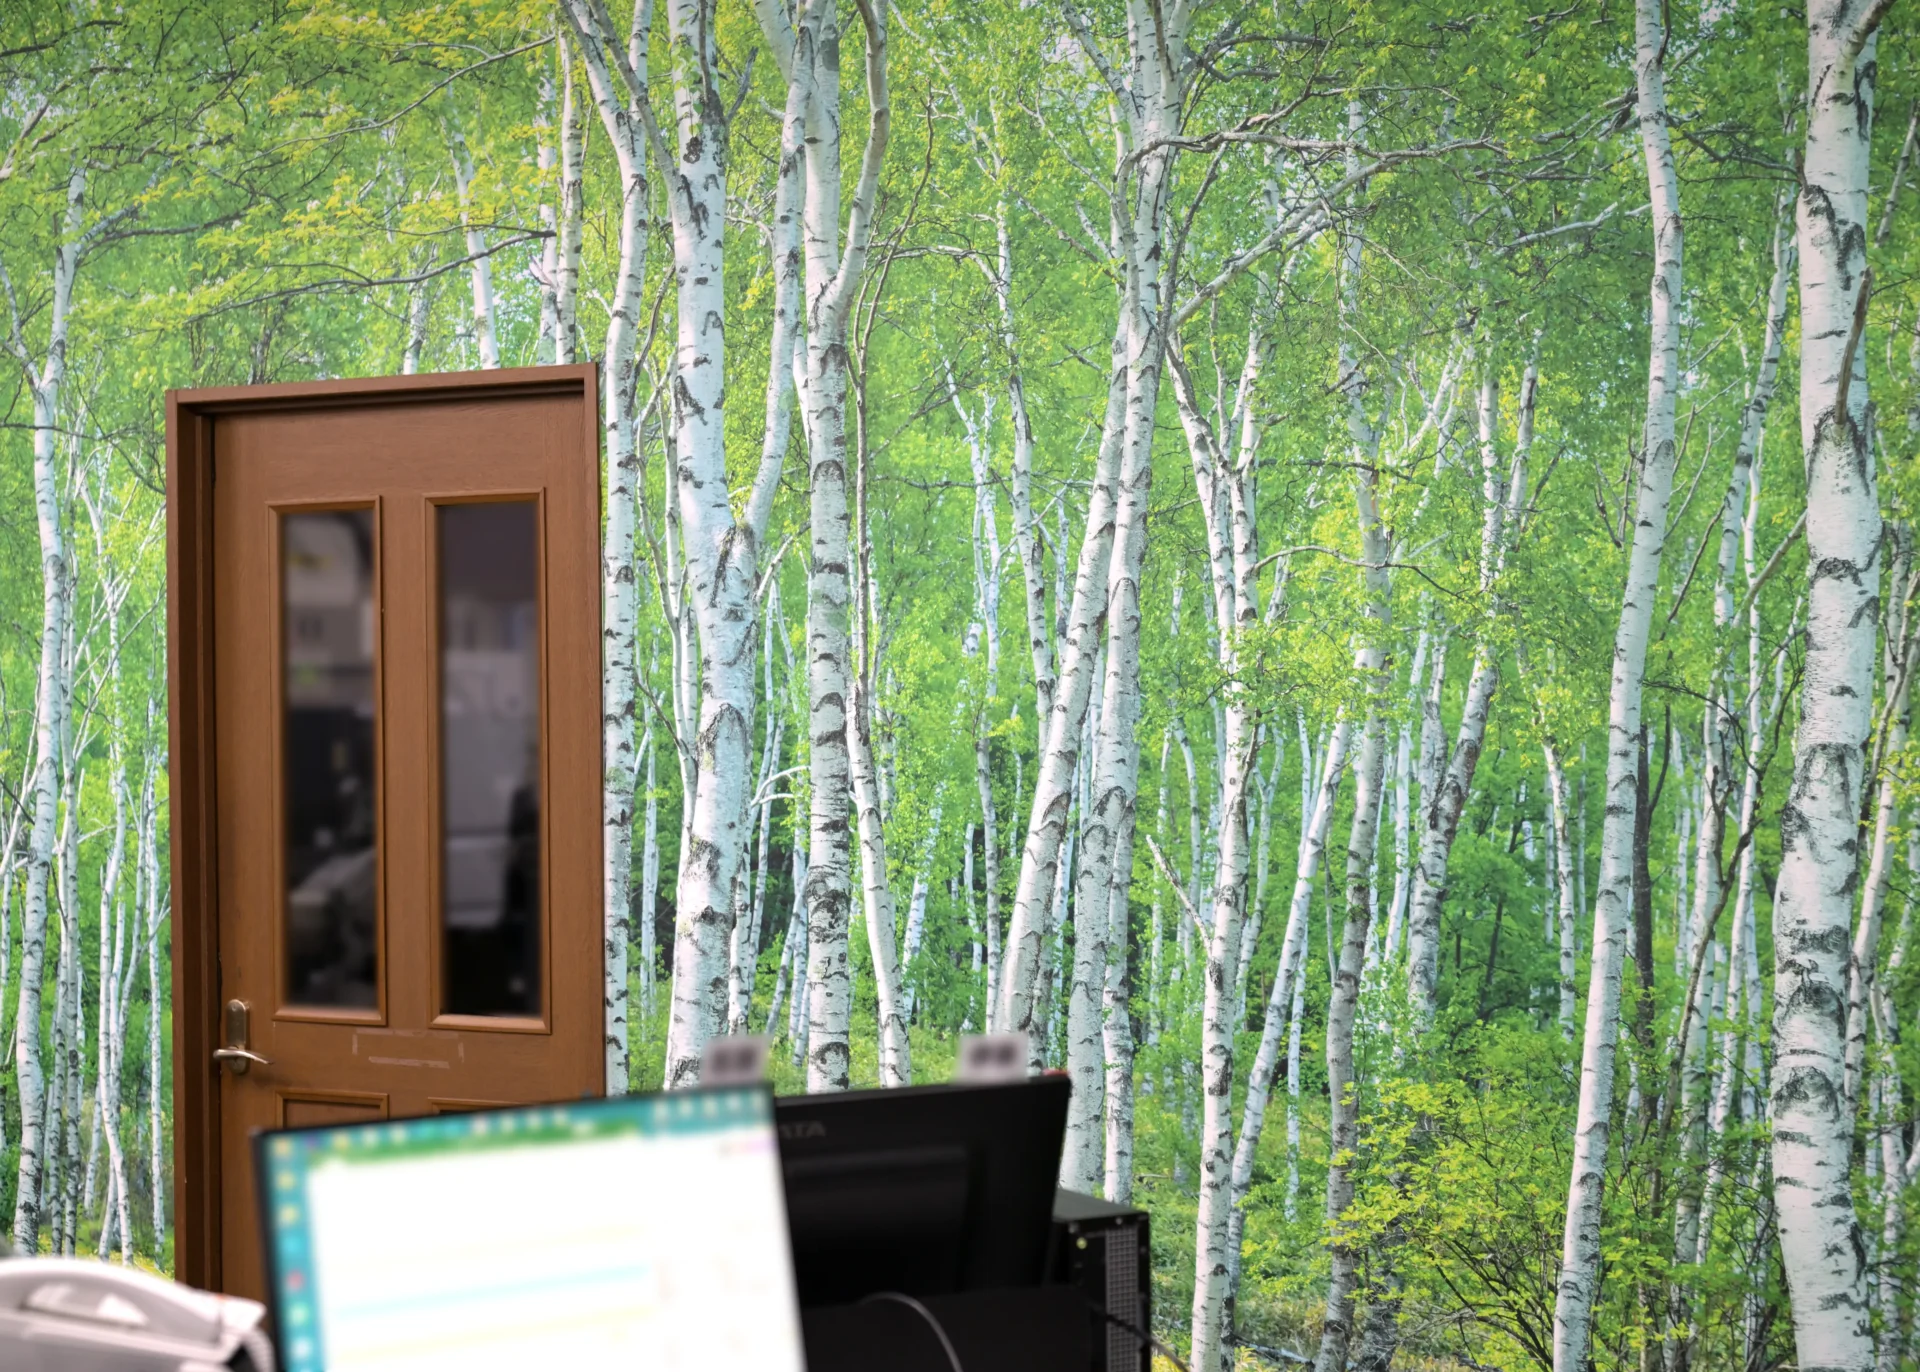
描かれた風景は長野県の八千穂高原に広がる白樺林です。白い樹皮が際立つ景観は視覚的な奥行きもあり、室内をより広く、清々しく感じさせます。
新調した壁紙の評判を聞きつけ、朝から事務所を訪れる従業員の姿が見られます。また、来社されるお客様にとっても印象的な空間となりました。
この壁紙の撮影地である長野県と、当社が本社・工場を構える滋賀県は、製造業の観点で共通点があります。豊富な水資源を生かした高度な産業集積と物流拠点としての機能です。
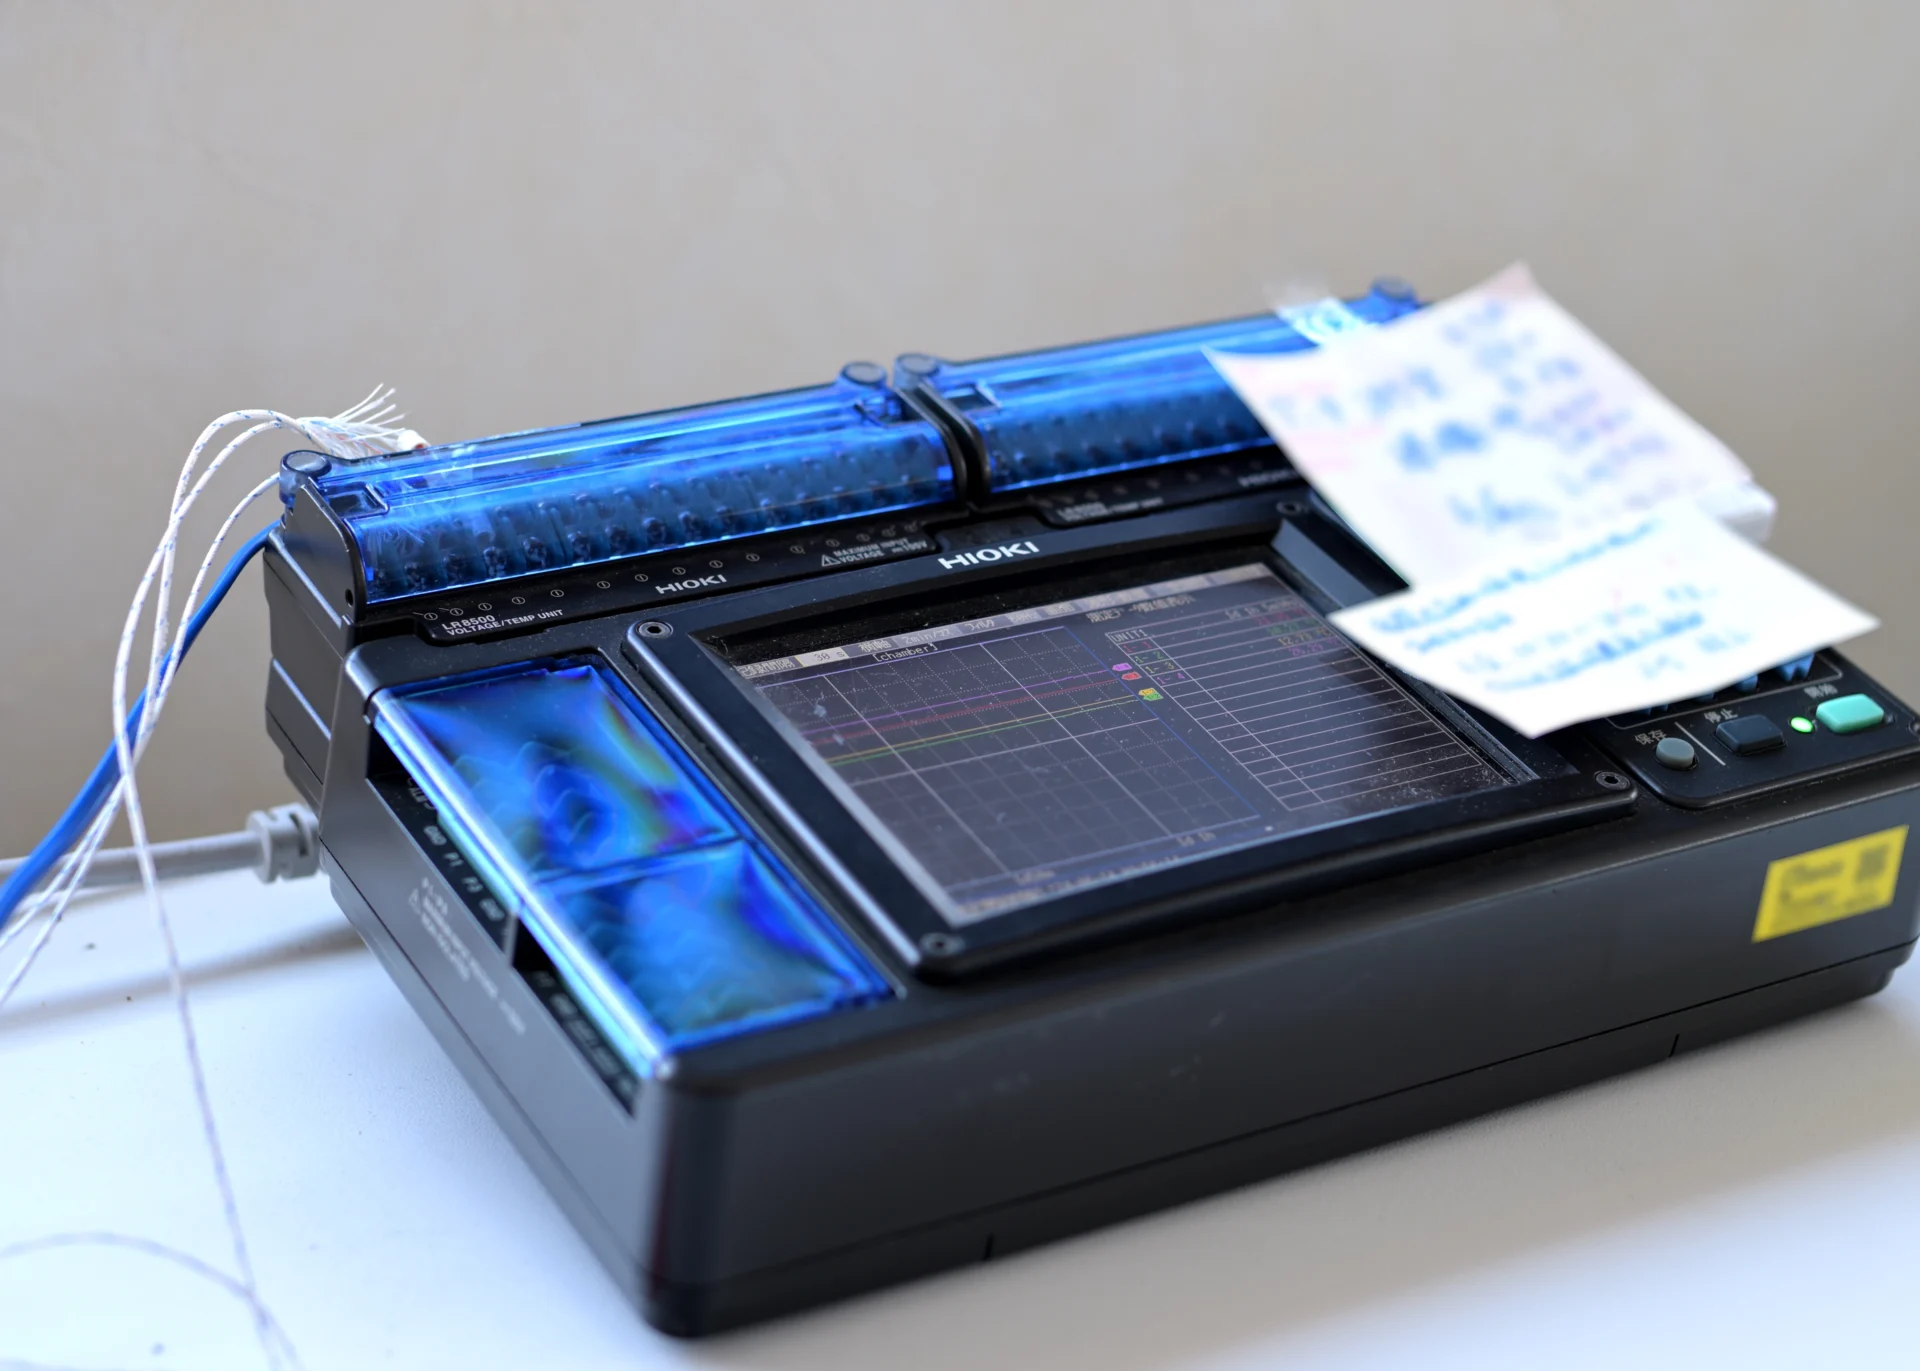
滋賀県は、琵琶湖の安定した水資源を活用し、半導体関連部材や電子部品、製薬、プリント基板実装などの工場が数多く立地します。
一方の長野県は、諏訪地域を中心に時計やカメラといった精密機械産業から発展を遂げました。現在は電子部品や超精密金型、電気計測器、医療機器産業が集積しています。
基板実装・電気機械器具組立のアドガワエレクトロニクス
@adogawa_e
・
9月18日
製造現場や組織において、「なぜこの作業が必要なのか」「なぜこの手順で進めるのか」という疑問に直面することがあります。日々の業務に追われるなかで、「なぜ」を問う作業を面倒に感じたり、周囲からの「なぜ」に答えられなかったりする場面は少なくありません。
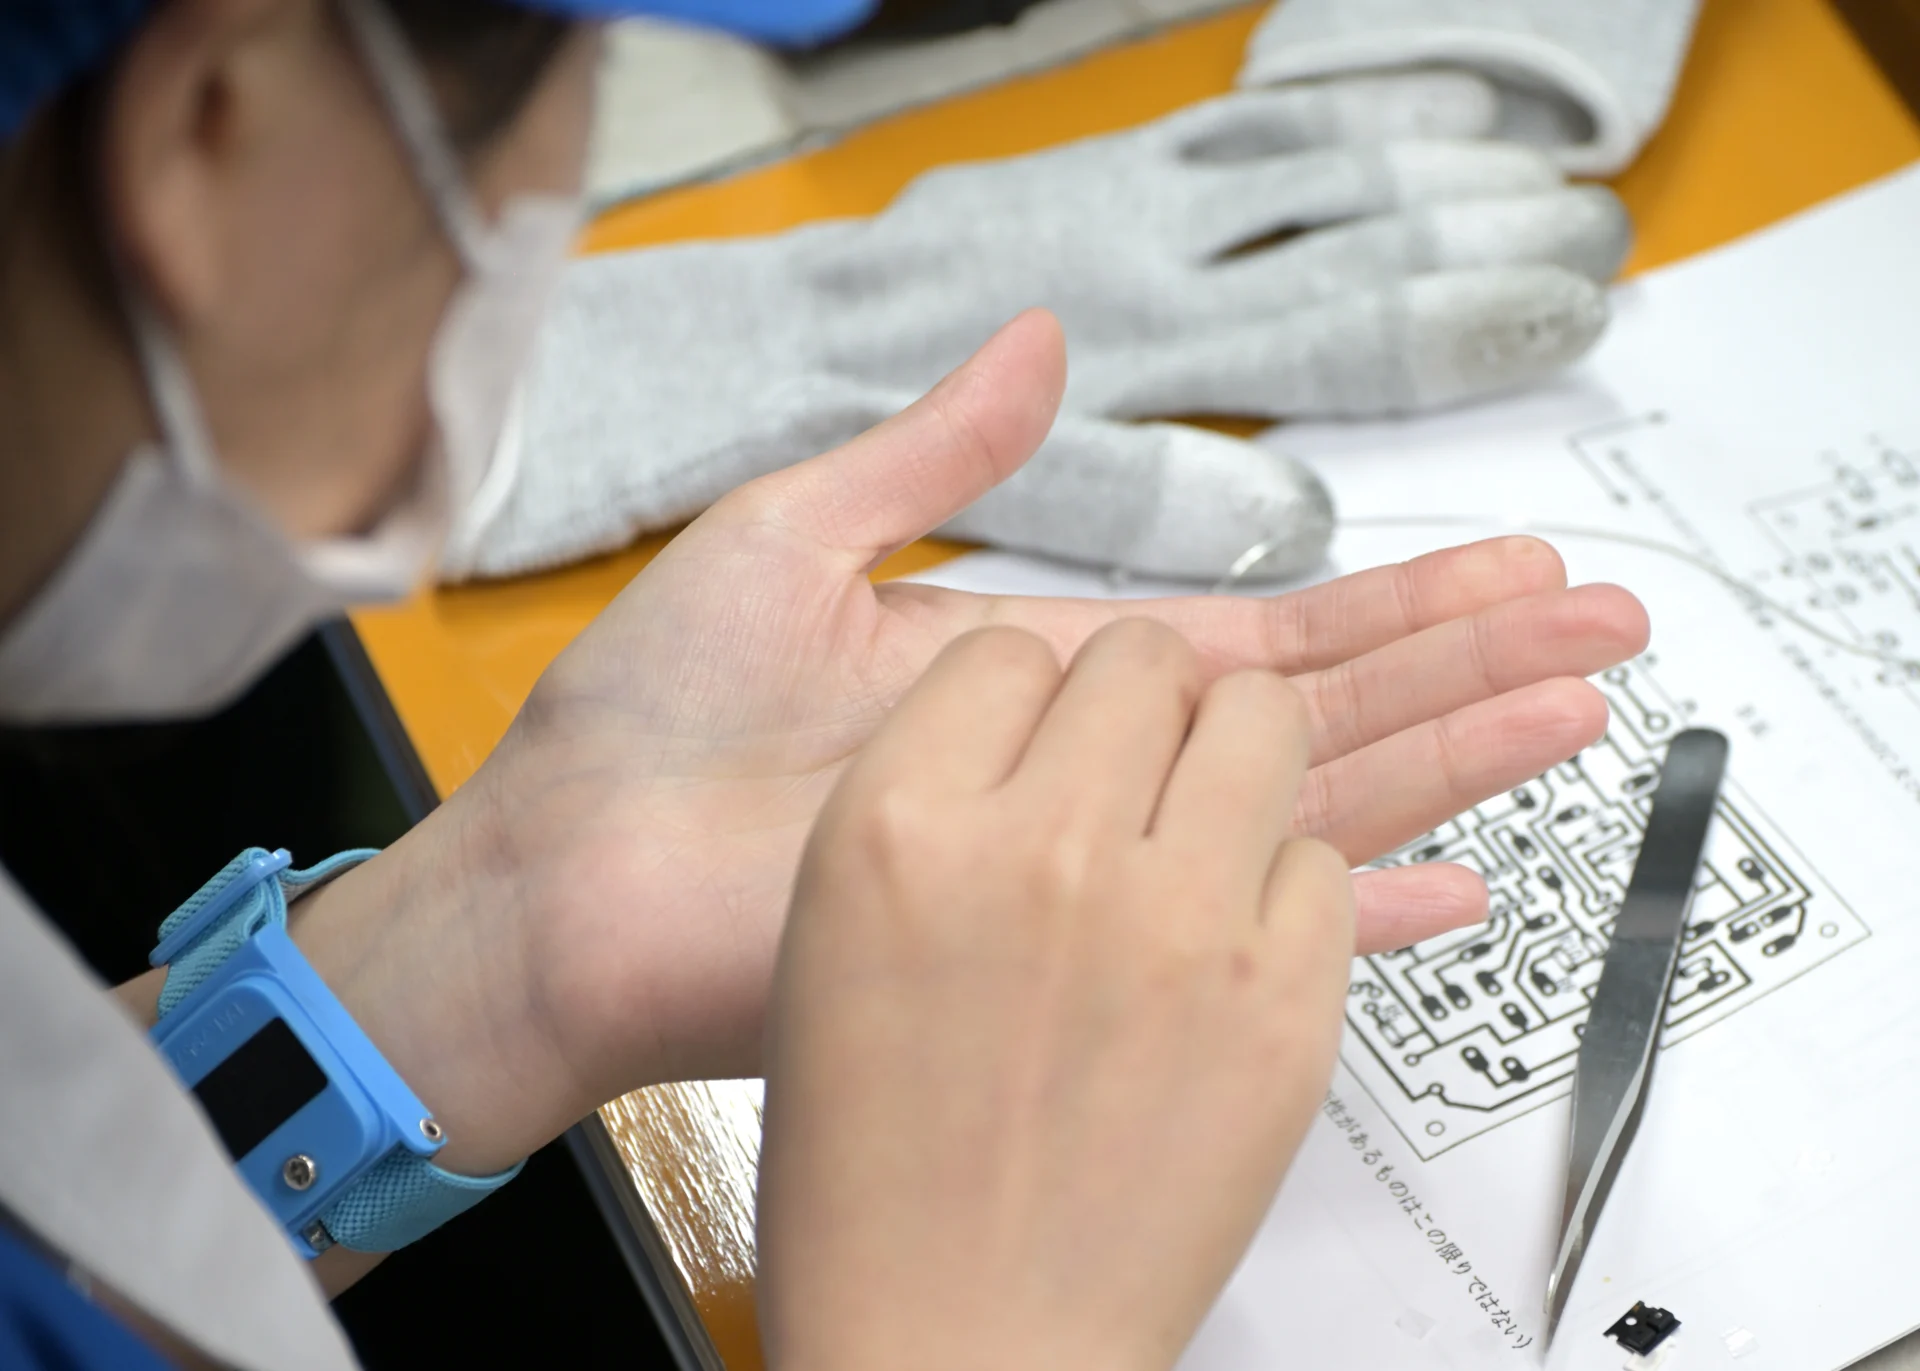
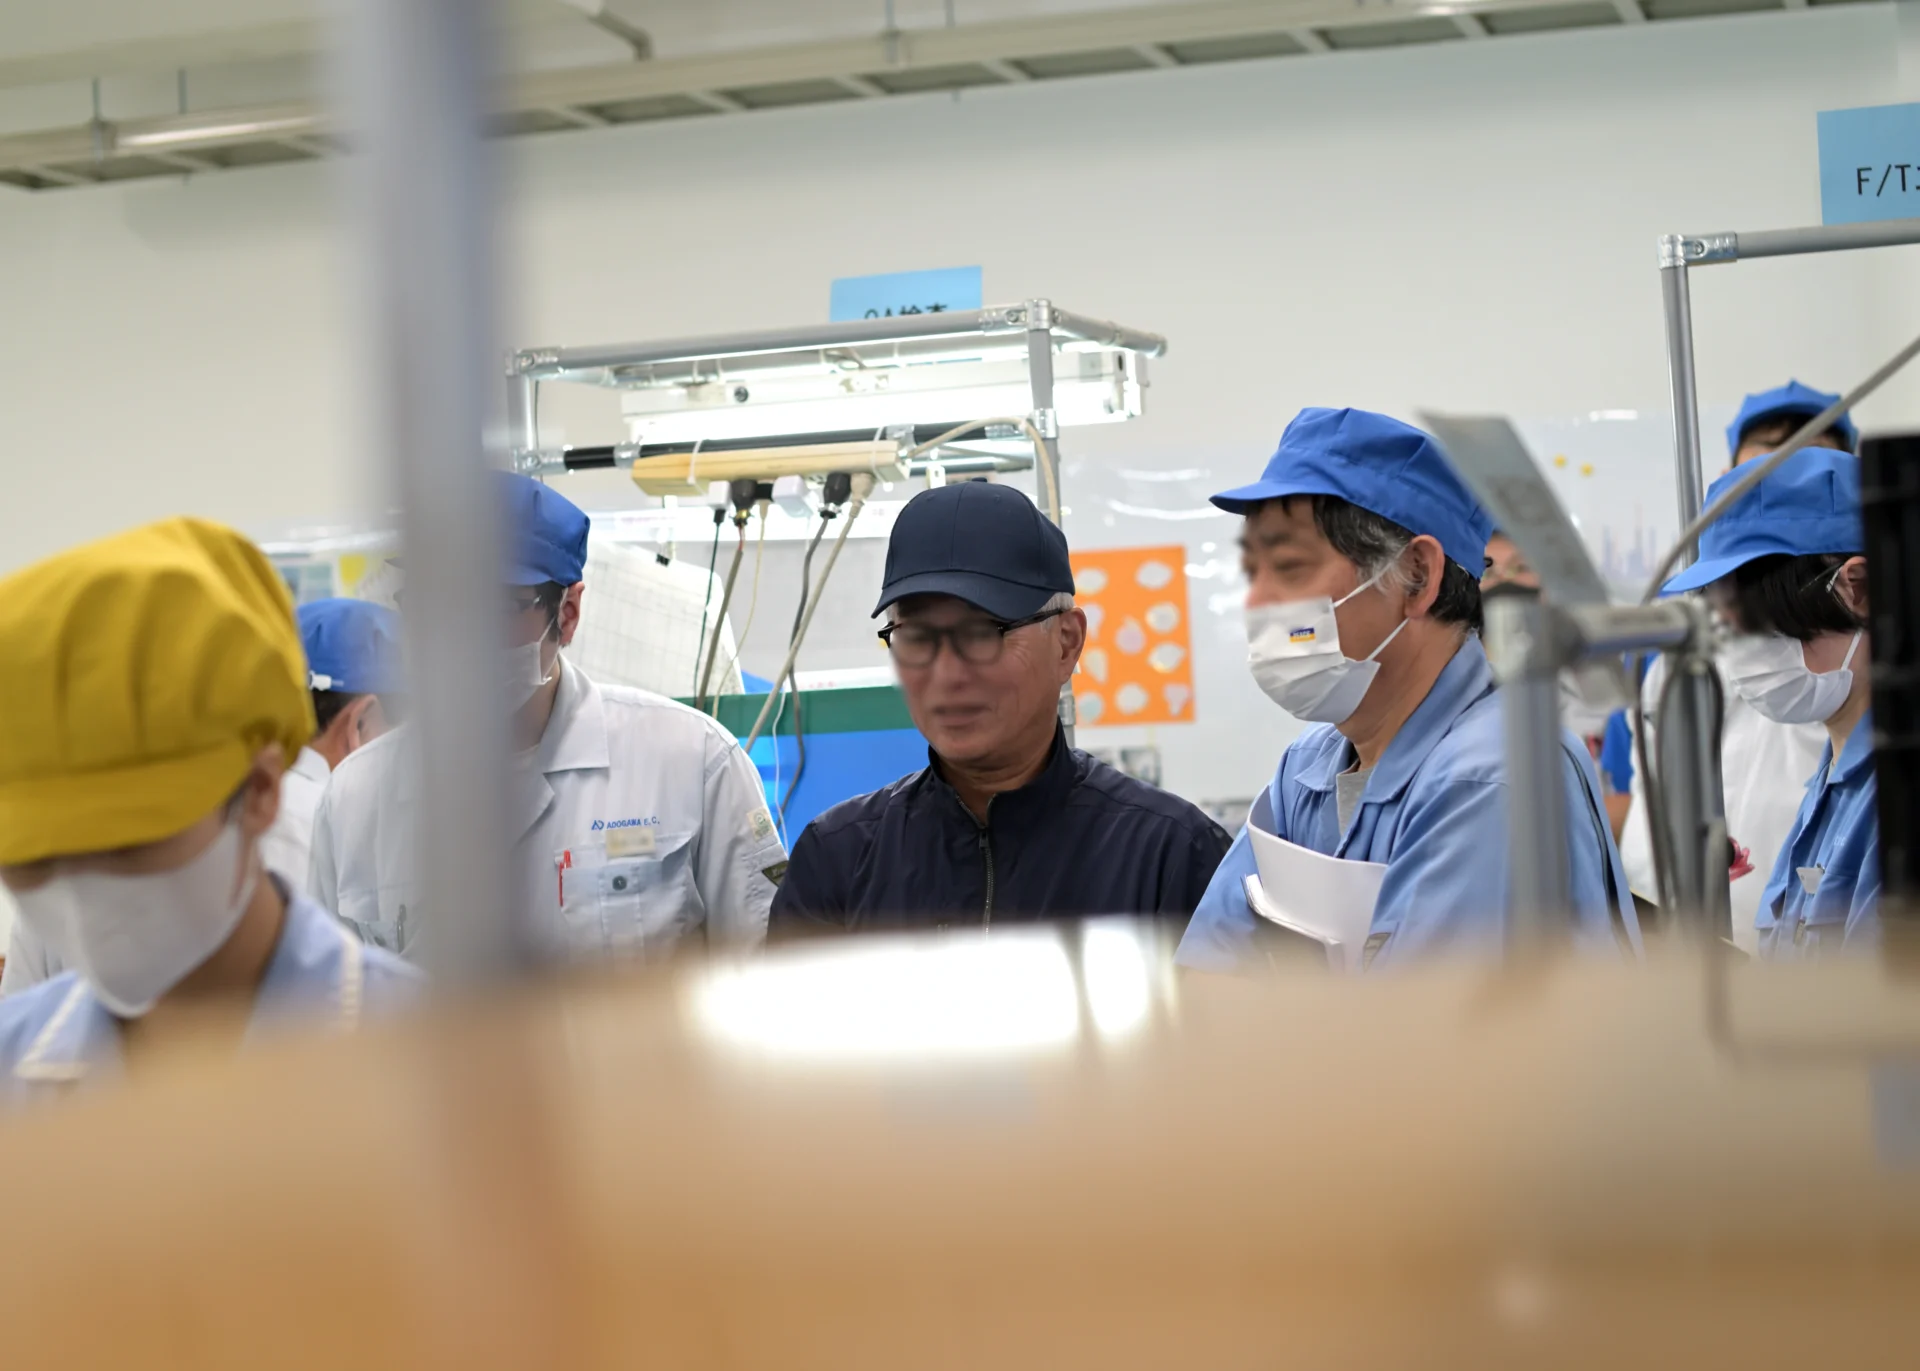
「なぜ」を起点に思考し行動できる個人や組織は、変化に強く、品質を維持し続けられる基盤を持ちます。
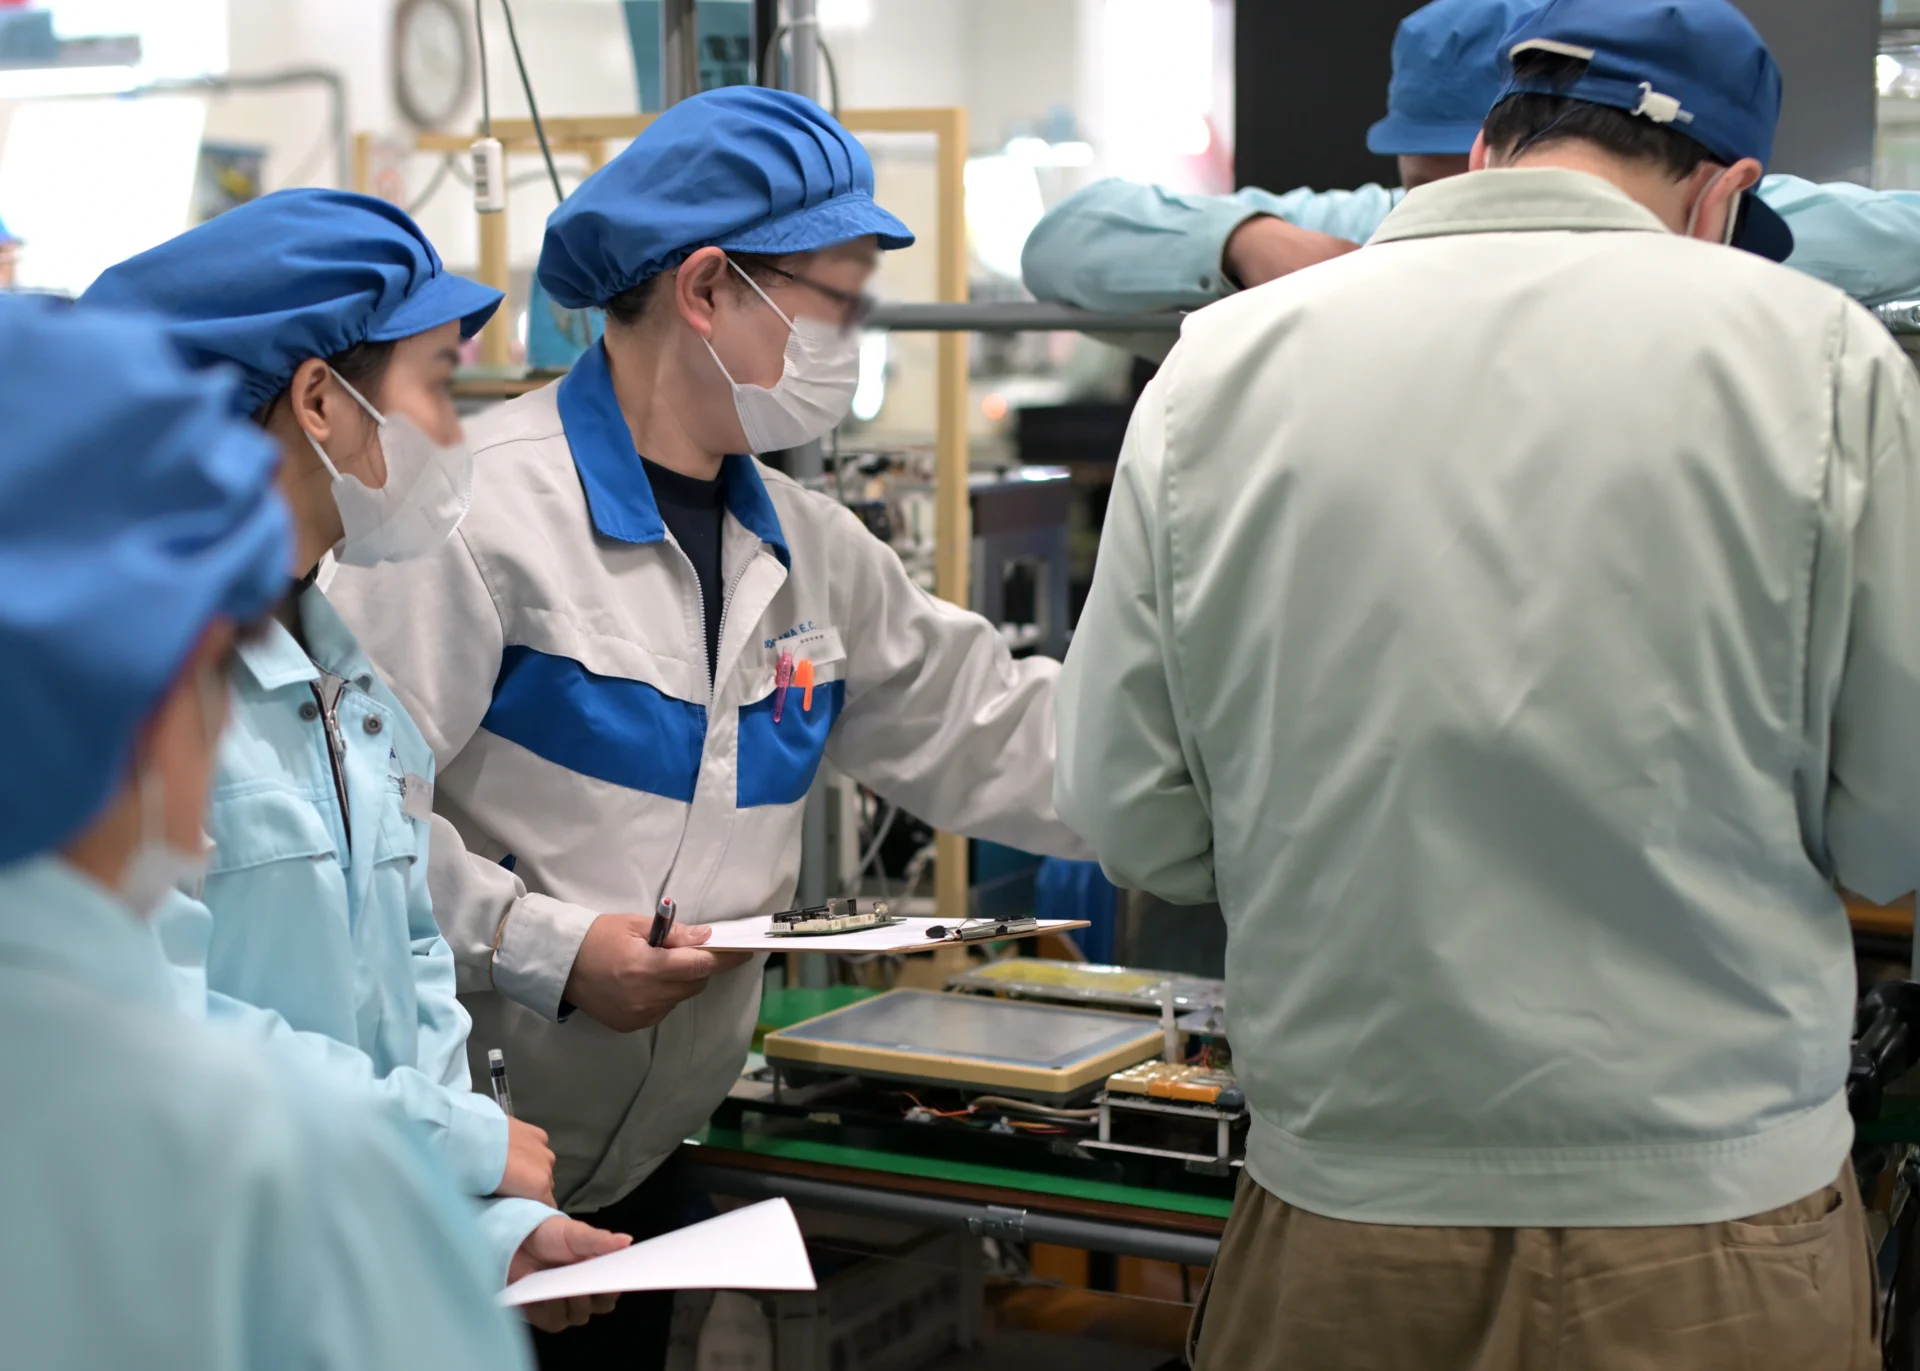
以下の記事では、「なぜ」を起点にした思考がもたらす「強さ」の本質を具体化し、基板実装の現場や組織運営の課題解決につながる理由を解説します。
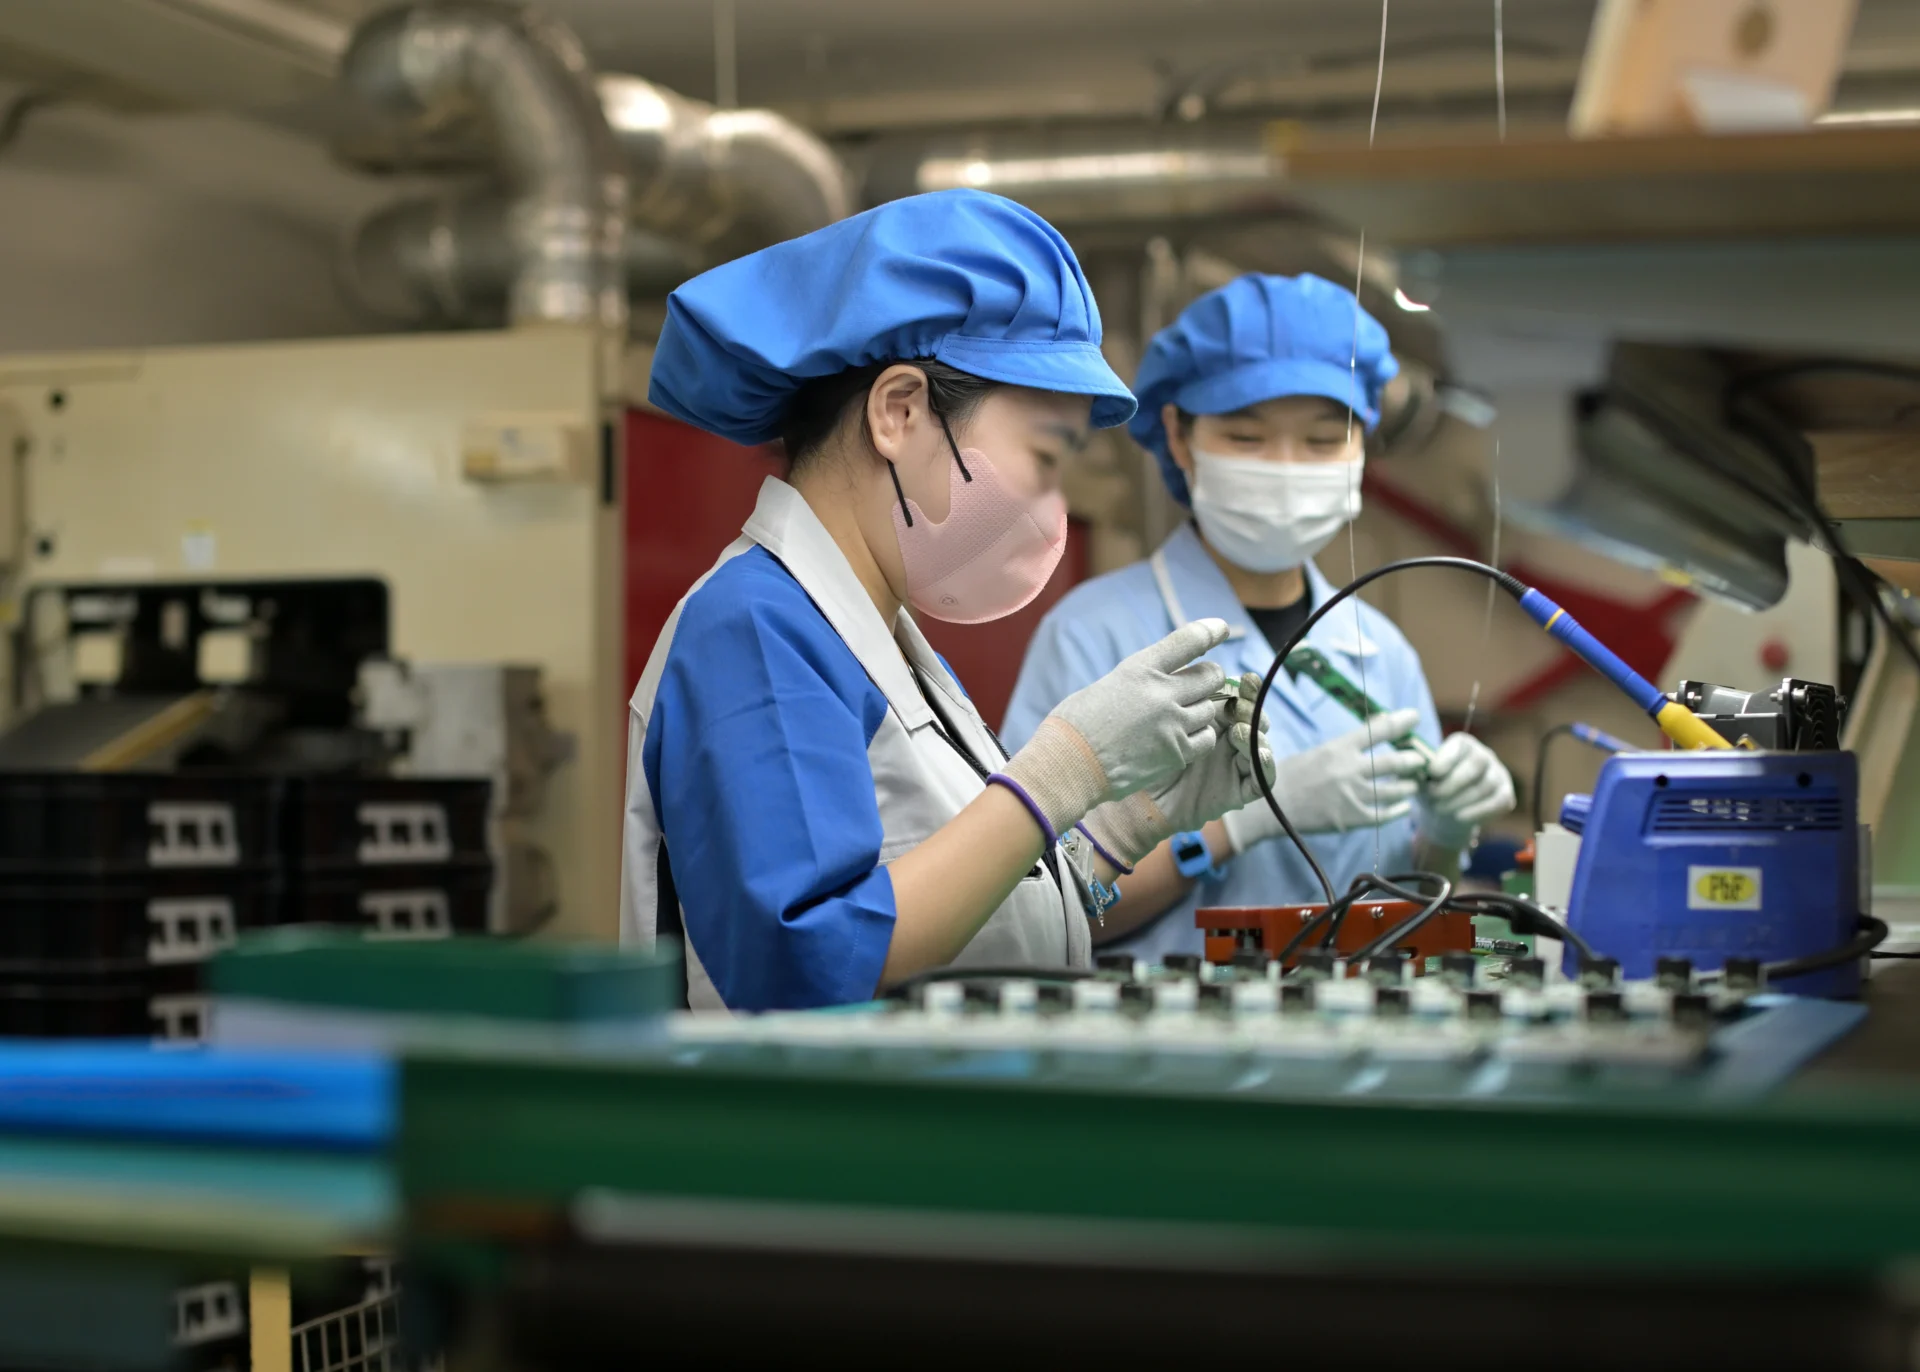
・基板実装の品質を高める「なぜ」起点のアプローチ:個人の思考整理から組織の課題解決へ
基板実装の品質を高める「Why(なぜ)」起点のアプローチを解説します。個人の思考整理からSMT工程、4M変更管理、5S活動への展開に至るまで、論理的な課題解決と自律した組織を構築する具体的な手法を提案します。
基板実装・電気機械器具組立のアドガワエレクトロニクス
@adogawa_e
・
9月18日
林道を自転車で通り抜けて出勤しています。秋の落ち着いた気候が心地よく、途中、栗が実り、道端には膨らみ始めた彼岸花の蕾があります。

<秋の野に咲きたる花を指折りかき数ふれば七種の花>は、『万葉集』に収められた山上憶良(やまのうえのおくら)の歌です。
歌にある「七種の花」は、萩、尾花(=ススキ)、葛、撫子、女郎花、藤袴、朝貌(=桔梗)の秋の七草のこと。
春の七草は、粥としてお正月明けに食べる習慣があり、無病息災を願う風習として知られています。秋の七草は食用ではなく、花を楽しみながら季節の移ろいを感じるためのものです。
基板実装・電気機械器具組立のアドガワエレクトロニクス
@adogawa_e
・
9月19日
人には、心地よく、バランスが取れていると感じる比率があります。黄金比(約1:1.618、整数比では約5:8)もその一つです。4号名刺(55mm×91mm)やクレジットカード、ICカードなどは、この黄金比に近いサイズで作られています。
また、白銀比(約 1:1.414、整数比では約 5:7)と呼ばれる比率もあります。事務所や製造現場で使われる A判・B判のコピー用紙は、縦と横の長さの比がこの白銀比になるように作られています。
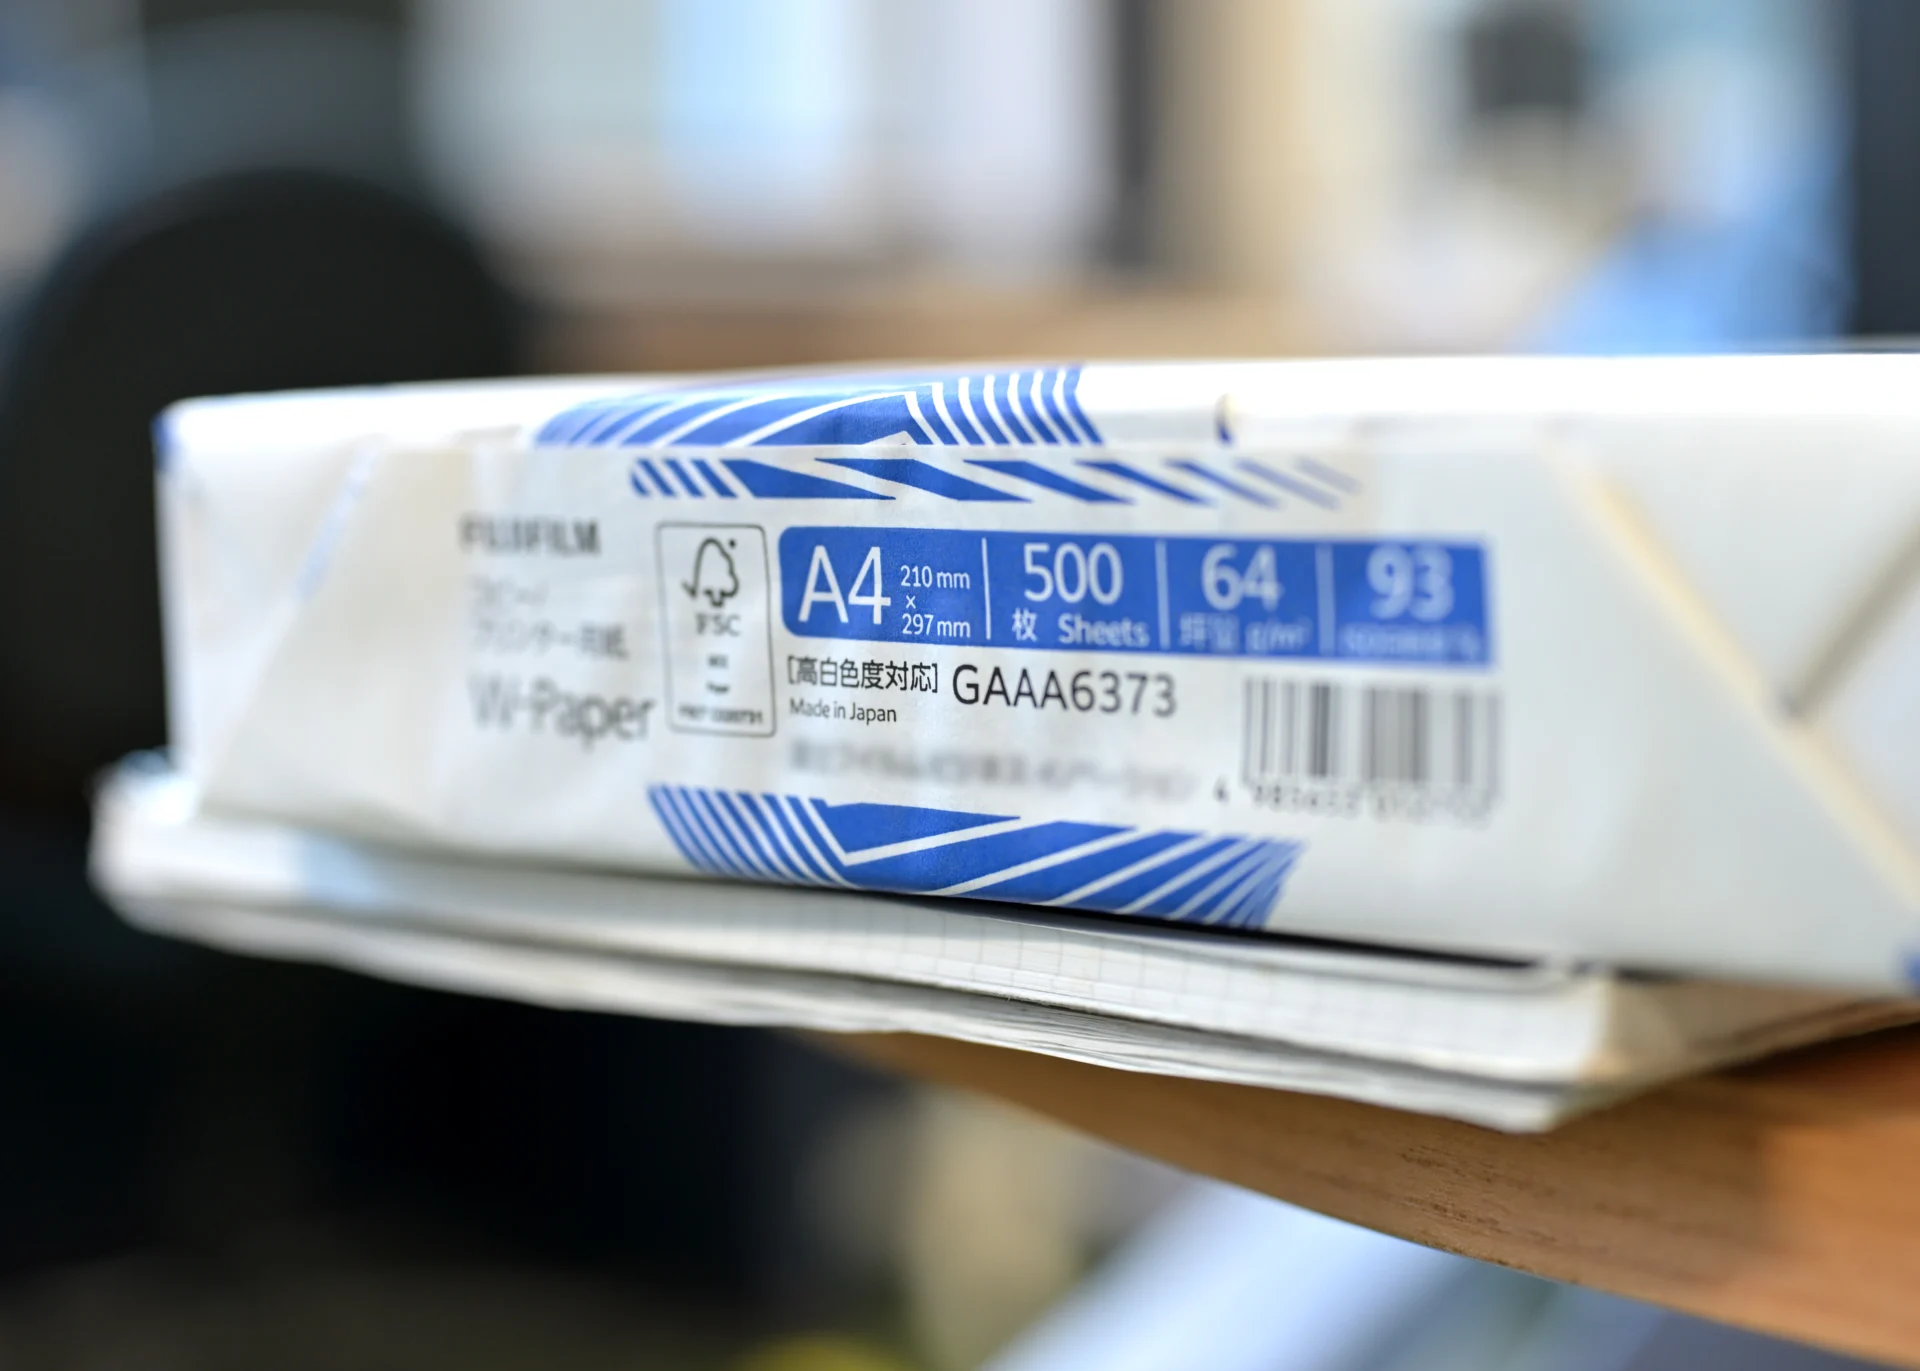
白銀比がコピー用紙に使われているのは、見た目が美しいだけでなく、使い勝手が良いからです。コピー用紙(白銀比の長方形)は、長辺を半分、さらに半分……と折ったり切ったりしていっても、縦と横の比率が変わりません。
拡大・縮小コピーを行っても用紙に綺麗に収まり、裁断時に余分な端紙(無駄)を出さずに生産できます。このような性質を持つ長方形の比率は、白銀比のほかにありません。
コピー用紙のA判は、最も大きいA0(ゼロ)判を半分にするとA1判、さらに半分にするとA2判、A3判となります。日本で一般的なJIS規格のB判も倍半分の仕組みはA判と同じですが、面積はA判の1.5倍で作られています。
ただし、同じB判であってもJIS規格(日本独自)とISO規格(国際規格)では寸法が異なります。そのため、海外案件では、紙の寸法を規定する国際規格(ISO 216)を確認することが大切です。
紙のサイズと同様に、基板実装でも「サイズやピッチの規格の違い」を意識する場面があります。表面実装部品(チップ抵抗・コンデンサなど)の呼称(「0603」など)でも、日本(JIS系表記)と海外(inch系表記)で同じ数字が違うサイズを指すため注意が必要です。
更新中 ……
最後までお読みいただきありがとうございます。
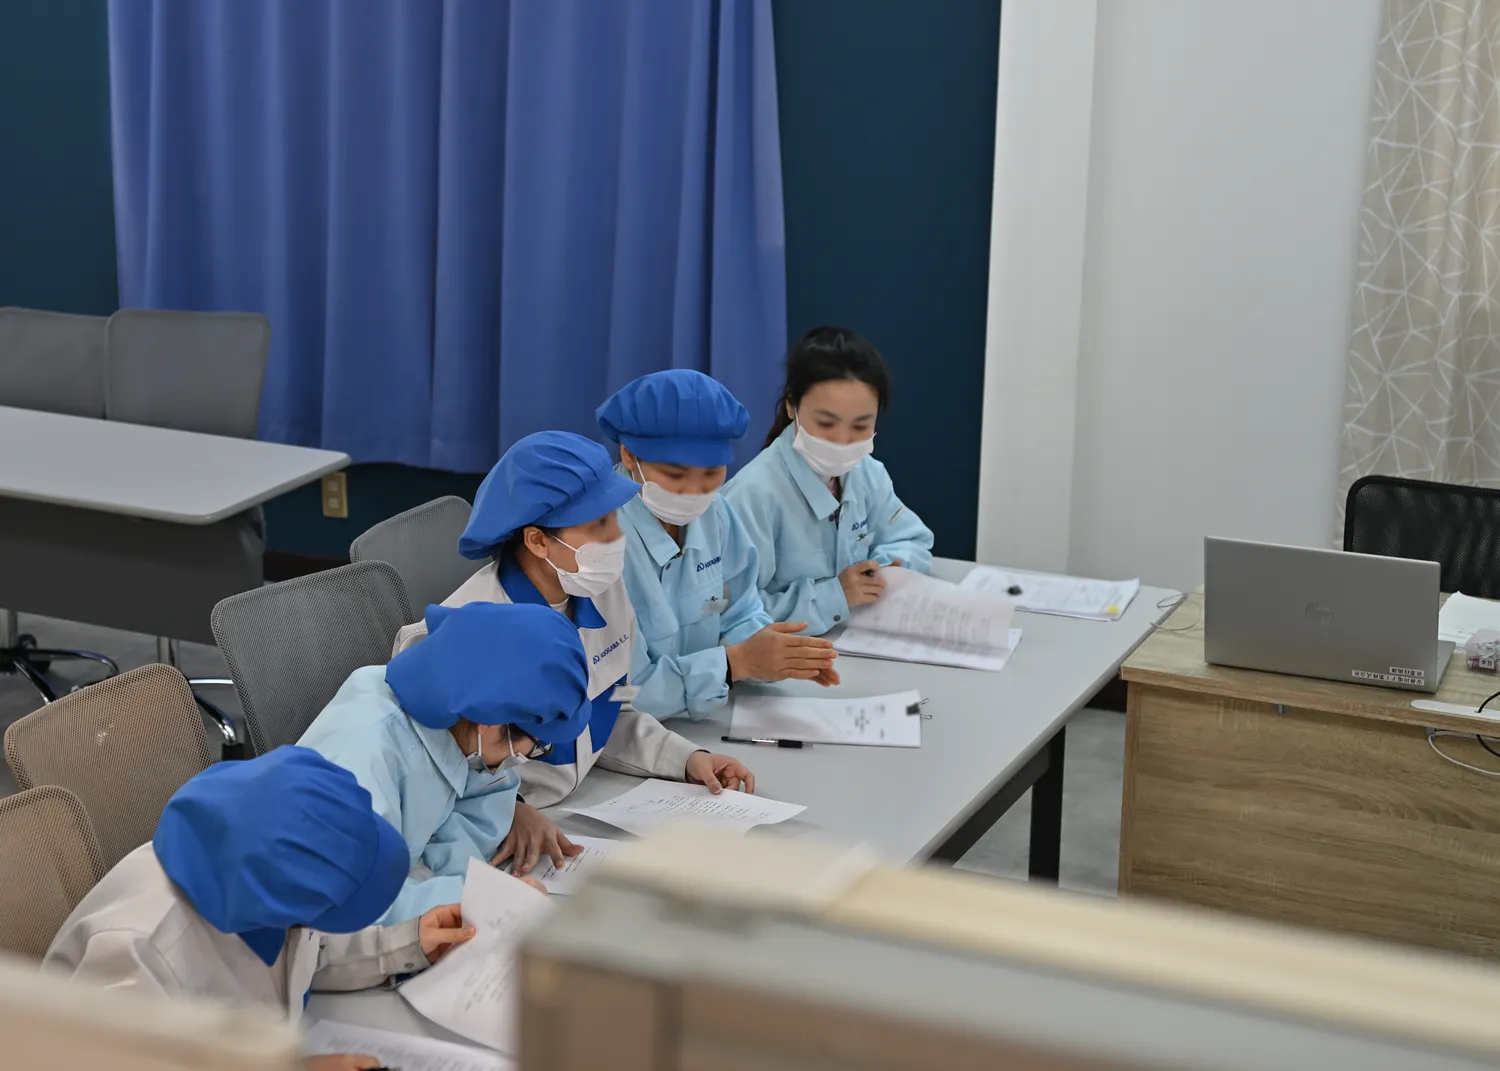
私たちが教育研修や環境改善の発信を続けるのは、それらがすべて「お客様へお届けする製品の安定性」に直結すると考えているからです。一見、製造とは直接関係のないように見える日々の対話や5S活動のひとつひとつが不具合を防ぎ、納期を守り、そして付加価値の高い提案を生む土壌となります。
「モノづくりから、ものがたりへ」。お客様の大切な設計思想を形にするパートナーとして、私たちはこれからも現場の「人」と「技術」を磨き続けてまいります。実装に関するお悩みや、具体的な改善事例をお探しの方は、ぜひお気軽に「技術ハンドブック」のダウンロード、またはお問い合わせフォームよりご相談ください。
・試作から量産への移行でトラブルが多い
・委託先(基板実装会社)との意思疎通に時間がかかる
その結果、製造コストが膨らむ
アドガワエレクトロニクスがまとめた「技術ハンドブック」には、基板設計・実装におけるコストダウン事例や品質向上のノウハウを多数掲載。量産を前提とした試作の進め方や、VE提案による改善事例もご紹介しています。
・量産時の失敗コストを削減
・製品価値を高める改善提案のヒントを獲得
・基板実装 委託先選定の判断材料 といった実践的な事例を掲載しています。
技術ハンドブックを、製品開発の加速とコスト競争力強化に、ぜひお役立てください。ダウンロードは、⇒ 特設サイトから
関西・近畿を拠点に、プリント基板・電子部品調達〜基板実装(表面実装〔SMT〕、挿入実装〔THT〕)、コーティング、エージング試験、電気機械器具組立までを一貫提案するアドガワエレクトロニクスです。
このブログでは、「モノづくりから、ものがたりへ」をコンセプトに、製造工程における「技術」と「人」にフォーカスします。品質教育やベテランから若手への技術承継、そして私たちの日常と社内文化をお届けします。
⇒ 会社概要 :
https://www.adogawa.co.jp/company/
⇒ 表面実装サービス紹介 :
https://www.adogawa.co.jp/mounting/serface/
⇒ 最新記事一覧 :
https://www.adogawa.co.jp/blog
⇒ お問い合わせ :
https://www.adogawa.co.jp/inquiry/
当社の雰囲気、社内文化をより身近に感じていただけるよう、ソーシャルメディアでも日々の様子を発信しています。よろしければ、私たちの日常を少しだけ覗いてみてください。
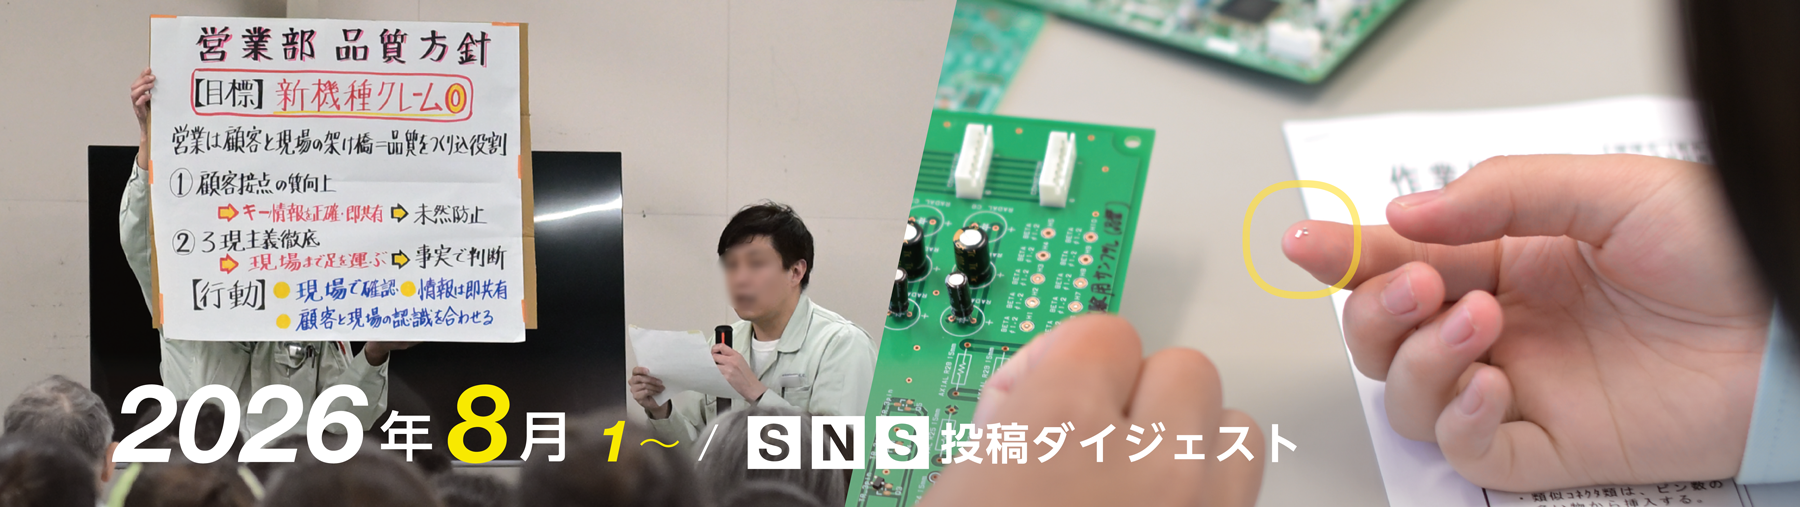

日々の取り組みを取材し、発信していて強く感じるのは、「顧客満足(CS)」を語る前に、「従業員満足(ES)」が不可欠であるということです。
従業員が自分の仕事に誇りとやりがいを持って働いてはじめて、高品質な製品・サービスが生まれ、結果として顧客満足につながります。
担当者から御社に最適なご提案をさせていただきます。