「事後対応頼み」が隠す基板実装の失敗コスト|トータルコストを抑える予防品質の選択
営業時間:平日 8:30~17:35
phone0740-32-3333

phone0740-32-3333
こんにちは。アドガワエレクトロニクスの公式ブログへようこそ。
「トラブルが起きてから対応すればよいのではないか」
「事前対策の時間や予算があるなら、目の前の納期や製造を優先したい」
製品メーカーの製造・品質管理・調達担当者の皆様は、基板実装業者とのやり取りにおいて、このような考え方に直面した経験はないでしょうか。
こうした姿勢を肯定するように、「不具合発生後の誠実な対応こそが顧客との信頼を築く」と考える実装業者もあります。
発生したクレームへ真摯に対応し、関係性を維持することは重要です。しかし、「誠実に対応した」という事実を根拠に、「不具合は後から対応すればよい」と結論づけることには要注意です。対応に要した時間や費用である「失敗コスト」は確実に発生しています。
不具合1件の対応に、発注側(顧客)と受注側(基板実装業者)、双方で数十時間の調整工数が生じた場合、顧客との関係性が維持できたとしても、費やした工数や機会損失が戻るわけではありません。
事後対応による信頼回復と、未然防止(予防品質)の追求は別の課題です。トラブルを発生させない仕組みを構築することがトータルコストを抑える道筋です。
顧客(発注側、製品メーカー)が求める基本は、「仕様通りの品質で不具合なく納品されること」です。予防を怠った事後対応は、どれほど迅速に行われても「発生したマイナスをゼロに近づける作業」にとどまります。
以降の段落からは、品質管理における「失敗コスト」の構造を整理し、「事後対応頼み」が顧客の利益に与える影響を解説します。あわせて、顧客側の初期確認の手間を抑えつつ予防品質の仕組み(変化点チェック、4M管理、ポカヨケ、QC工程表、X線構造解析など)を組み込む重要性について、基板実装を生業にする当社の実践例を交えて説明します。
「クレーム発生後の迅速な対応が顧客満足度を高める」という現象は、マーケティング分野で「サービス・リカバリー・パラドックス」や「グッドマンの法則」として研究されています。しかし、これを「予防より事後対応が重要」と解釈するのは論理の飛躍です。
事後対応頼みが成立しない理由は、「顧客が全てのクレーム(不満)を実装業者に伝えるとは限らない」ためです。
基板実装業者からショートや部品誤実装などの品質不良品が納品された場合、顧客は製造ラインを維持するため、製品の不具合自体については実装業者へ連絡・対応を依頼します。
しかし、顧客が連絡するのはあくまで「ラインを稼働させるために解決が不可欠な製品不良」に限られます。対応の遅れへの不満や、手戻りによって発生した自社内の調整工数という「プロセスへの不満」まで毎回伝えるわけではありません。
注意すべきなのは、不具合に伴って発生する以下の「対応不備」です。
・納期遅延の連絡が直前になる。
・変更仕様が製造現場へ共有されず、同じ作業ミスが繰り返される。
・原因究明や再発防止策の報告に時間がかかり、進捗が見えない。
顧客は、実装業者の対応不備に対して毎回改善要望を伝えてくれるわけではありません。ここには、資材・購買部門における「外注管理(サプライヤー評価)」の現実があります。
外注管理の視点において、顧客が自社のリソースを割いてまで管理・指導・育成するのは、「他社で代替できない独自の技術や設備を持つ、戦略的なパートナー企業」に限られます。
一方で、単価の安さなどを理由に選定された実装業者の場合、発注側にとって自社の業務を中断させてまで改善指導するメリットはありません。指導コスト(社内工数)をかけるよりも、評価点を下げて他社へ発注を切り替える方が、顧客にとって合理的な判断となるためです。
つまり、「指導されないこと」は順調である証拠ではなく、外注管理上「指導してまで取引を継続する価値がない(代替可能)」と判断され、静かに切り捨て(サイレント離脱)の対象になっているリスクを意味します。
「発生した不具合に対応すればよい」という姿勢は、対応不備による顧客離脱のリスクを見落としかねません。
声を上げずに去った顧客による将来の売上喪失まで考慮すると、「不具合を出さないこと(予防品質)」を最優先にする方針が合理的です。
発生したクレームや不具合への事後対応は、事前対策と比較して大きな損失をもたらします。
経営・品質管理の分野において、品質を確保・維持するために発生するコストは「品質コスト(COQ:Cost of Quality)」と呼ばれます。日本能率協会コンサルティング(JMAC)の定義、PAF法によると、品質コストは以下の4つに分類されます。
▼ 品質保証活動に要するコスト
(1)予防コスト(Prevention Cost)
不良の発生自体を防ぐためのコスト(設計レビュー、変化点管理、作業標準化、教育訓練など)。
(2)評価コスト(Appraisal Cost)
製品の品質を検査・試験して良否を判定するためのコスト(受入検査、工程内検査、出荷検査など)。
▼ 品質保証活動に問題があったことで発生した損失コスト
(3)内部失敗コスト(Internal Failure Cost)
出荷前に社内で発見された不良の手直し、廃棄にかかるコスト。
(4)外部失敗コスト(External Failure Cost)
出荷後・顧客への納品後に発覚した不良にかかるコスト(クレーム対応、現地手直し、返品、損害賠償、回収コストなど)。
品質管理の世界では「1:10:100の法則(Rule of Ten)」が知られており、不具合の発見・対処が後工程になるほど、失敗コストがかかります。
・予防段階(予防コスト):「1」の費用で防止可能。
・製造・検査段階(評価コスト・内部失敗コスト):手戻りや修正に「10」の費用がかかる。
・納品・出荷後(外部失敗コスト):対応、回収、補償に「100」の費用がかかる。
「事前予防は時間と費用の無駄だ」という判断は、予防コストという目の前の「1」の費用を回避した結果、後から最大の費用である外部失敗コスト「100」を支払うリスクを負っています。
基板実装の不良が出荷後に発覚(外部失敗[出荷後、顧客の敷地内・市場で発見された不良])した場合、以下の直接費用および間接費用が発生します。
・直接費用:
納品先への交通費、基板の改修・再製作費、輸送費、不合格品の破棄費用。
・間接費用(隠れコスト):
受入検査・組み込み作業の手戻り工数、対応者の人件費(単価×拘束時間)、原因究明会議の時間、完成品の全数選別・回収に伴う出荷遅延(機会損失)。
基板100台(1ロット)の製造において、相見積もりで1台あたり200円安い実装業者を選び、計20,000円の初期コストを削減したケースを想定します。
納品後に1件のはんだショートが発生した場合、損害の影響は「顧客側」と「実装業者側」で以下のように分かれます。
顧客側で発生するコスト例
実装業者が基板の再製作費を負担した場合でも、顧客の内部では以下の社内工数の発生が想定できます。
(1)3 時間/不具合の発覚と原因特定(技術者・作業者)
(2)2 時間/社内ラインの一時停止・再調整
(3)2 時間/実装業者への連絡・不具合現物の引き渡し
(4)4 時間/社内関係部署・納品先への状況説明と納期調整
(5)3 時間/再納品された基板の受入再検査・組み込み
顧客側の作業時間合計:14時間
顧客側の失敗コスト:14時間 ×(仮)4,000円/時間 = 56,000円
実装業者側で発生するコスト例
(1)4 時間/顧客先への訪問・不具合回収・謝罪
(2)8 時間/原因究明・X線解析・再発防止策報告書の作成
(3)8 時間/基板の再製作・手直し作業
実装業者側の人件費:20時間 ×(仮)3,500円/時間 = 70,000円
直接費用(部材再購入費・緊急輸送費):100,000円
実装業者側の失敗コスト:170,000円
初期の相見積もりで削減できた金額は20,000円です。しかし、外部失敗コスト(不具合発生)が1件生じたことで、顧客側には56,000円の直接補償されない社内人件費(合計14時間の対応工数)が発生します。
【初期削減額 20,000円】-【顧客側の失敗コスト 56,000円】
= 36,000円の純損失
さらに深刻なのは、金銭的計算に表れない「時間」と「機会損失」の影響です。トラブル対応に割かれた14時間(顧客側の作業時間)の間、担当者は本来進めるはずだった新製品の開発、他案件の立ち上げ、あるいは納期管理といった価値を生み出す業務をストップせざるを得ません。
この業務中断に伴うプロジェクトの遅延や、将来の利益を損なう「機会損失」は測定が困難なほど大きな負担です。
実装業者が自社側のコスト(170,000円)を負担して誠意ある対応を行ったとしても、顧客が失った14時間の稼働と、他業務の停滞に伴う損失は補償されません。購入単価の安さだけに依存することは、結果として顧客自身の利益と機会を圧迫することになりかねません。
見積価格が低く見える基板実装業者であっても、工程内の予防(予防費用の投入)を怠る事後対応型であれば、不具合による手戻りや受入検査の手間が発生し、トータルコスト(TCO)が高くつきます。
| 比較項目 | 事後対応型(リスク高) | 事前予防型 |
|---|---|---|
| 納品品質の アプローチ |
|
|
| 顧客側の 業務負荷 |
|
|
| 実質コスト (TCO) |
|
|
| 導入・運用上の 懸念点 |
|
|
▼ 注意点 1
立ち上げ初期の仕様確認・コミュニケーション工数
予防品質を徹底する実装業者は、製造開始前に仕様確認や基板実装上の懸念点について確認します。発注側(顧客)は、このやり取りを一時的に「負担」と感じることがあります。
当社では、この確認作業が顧客の負担にならないよう、ヒアリングシートやチェックリストを用いた確認フローを整えています。初期段階での確認(「1」の予防投資)こそが、後工程での「100」の失敗コスト(外部失敗コスト)」を防ぐ有効な手段です。この確認プロセスこそが、長期的なトータルコストを最小化します。
▼ 注意点 2
「何も起きないこと」の価値測定の難しさ
予防体制が機能して納品基板の不良率がゼロになると、「トラブルが起きないのが当たり前」となり、社内で予防品質の貢献度が見えにくくなります。
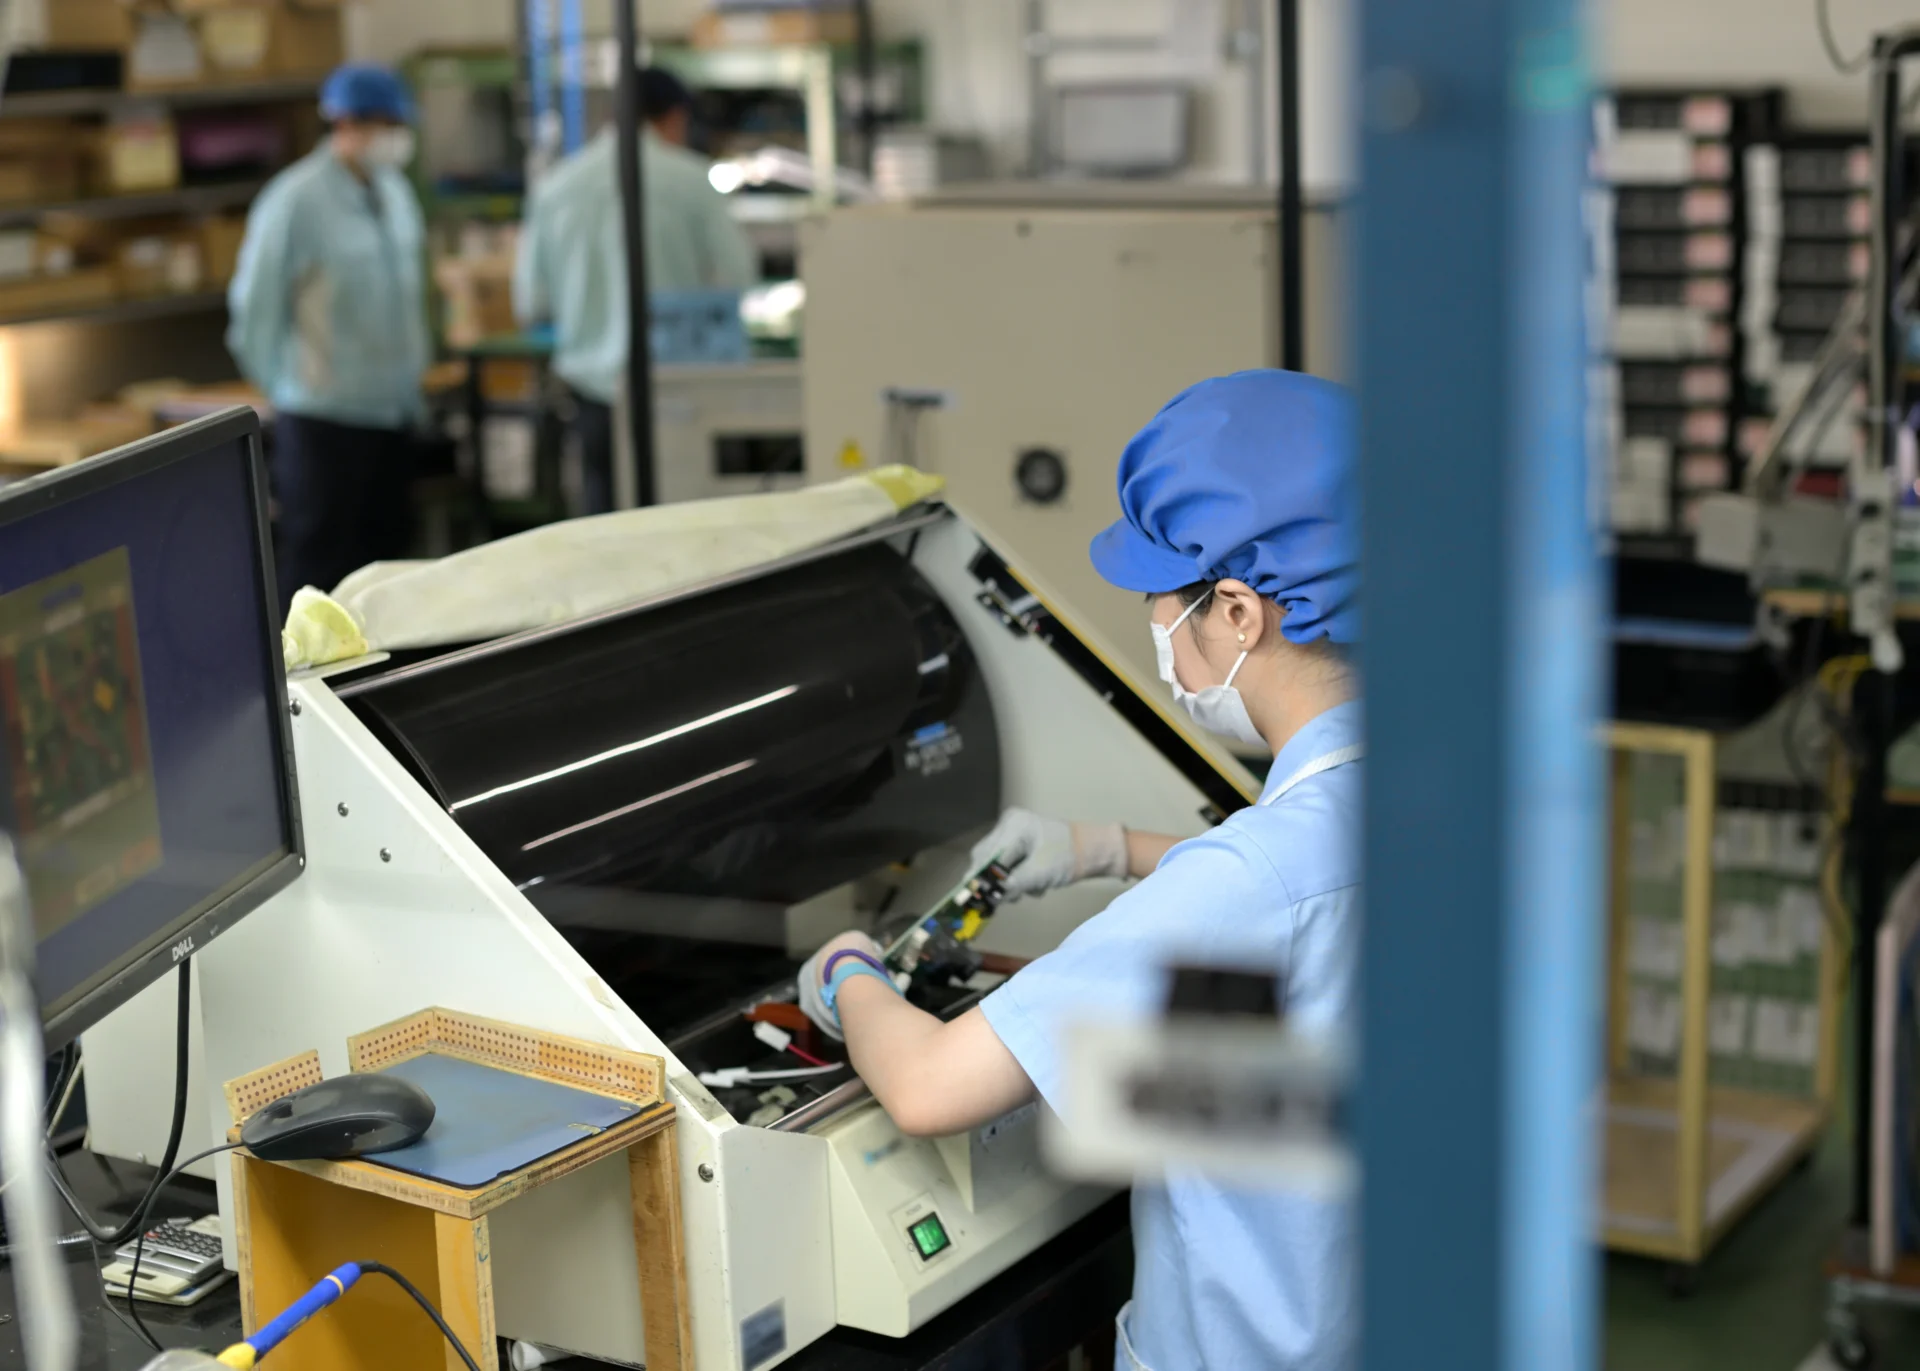
貢献度が見えにくくなる(予防品質の大切さを社内に説明しにくくなる)課題を解決するには、成果の評価軸を「トラブル件数」から「予防によって回避できた対応工数(失敗コスト)」へ切り替え、数値化することが有効です。
・基準値(ベースライン)の設定
過去に他社や旧体制で発生していた「基板不具合に伴う受入検査時間」や「修正・手戻りの対応時間」を集計します。
・削減効果の算出
現在の実装業者に変更してから「毎月〇〇時間(〇〇円分)の社内対応工数を回避できた」という実績として算出・評価します。
当社では事後対応頼みの姿勢を排し、製造の初期工程から顧客の要求品質や予算に応じた「適正な予防品質」を組み込みます。初期段階での適切な品質設計と管理により、納品後の不具合に伴うトータルコスト(TCO)の増加を防ぎます。
(1)変化点管理
3H・4M管理による不具合要因の事前摘み取り
(2)ミス排除
5S活動とポカヨケ(誤作業防止)による物理的制御
(3)流出防止
QC工程表と初物点検・全数検査による早期検知
(4)透明性
トレーサビリティと要因解析体制の確立
(1)変化点管理
3H・4M管理による不具合要因の事前摘み取り
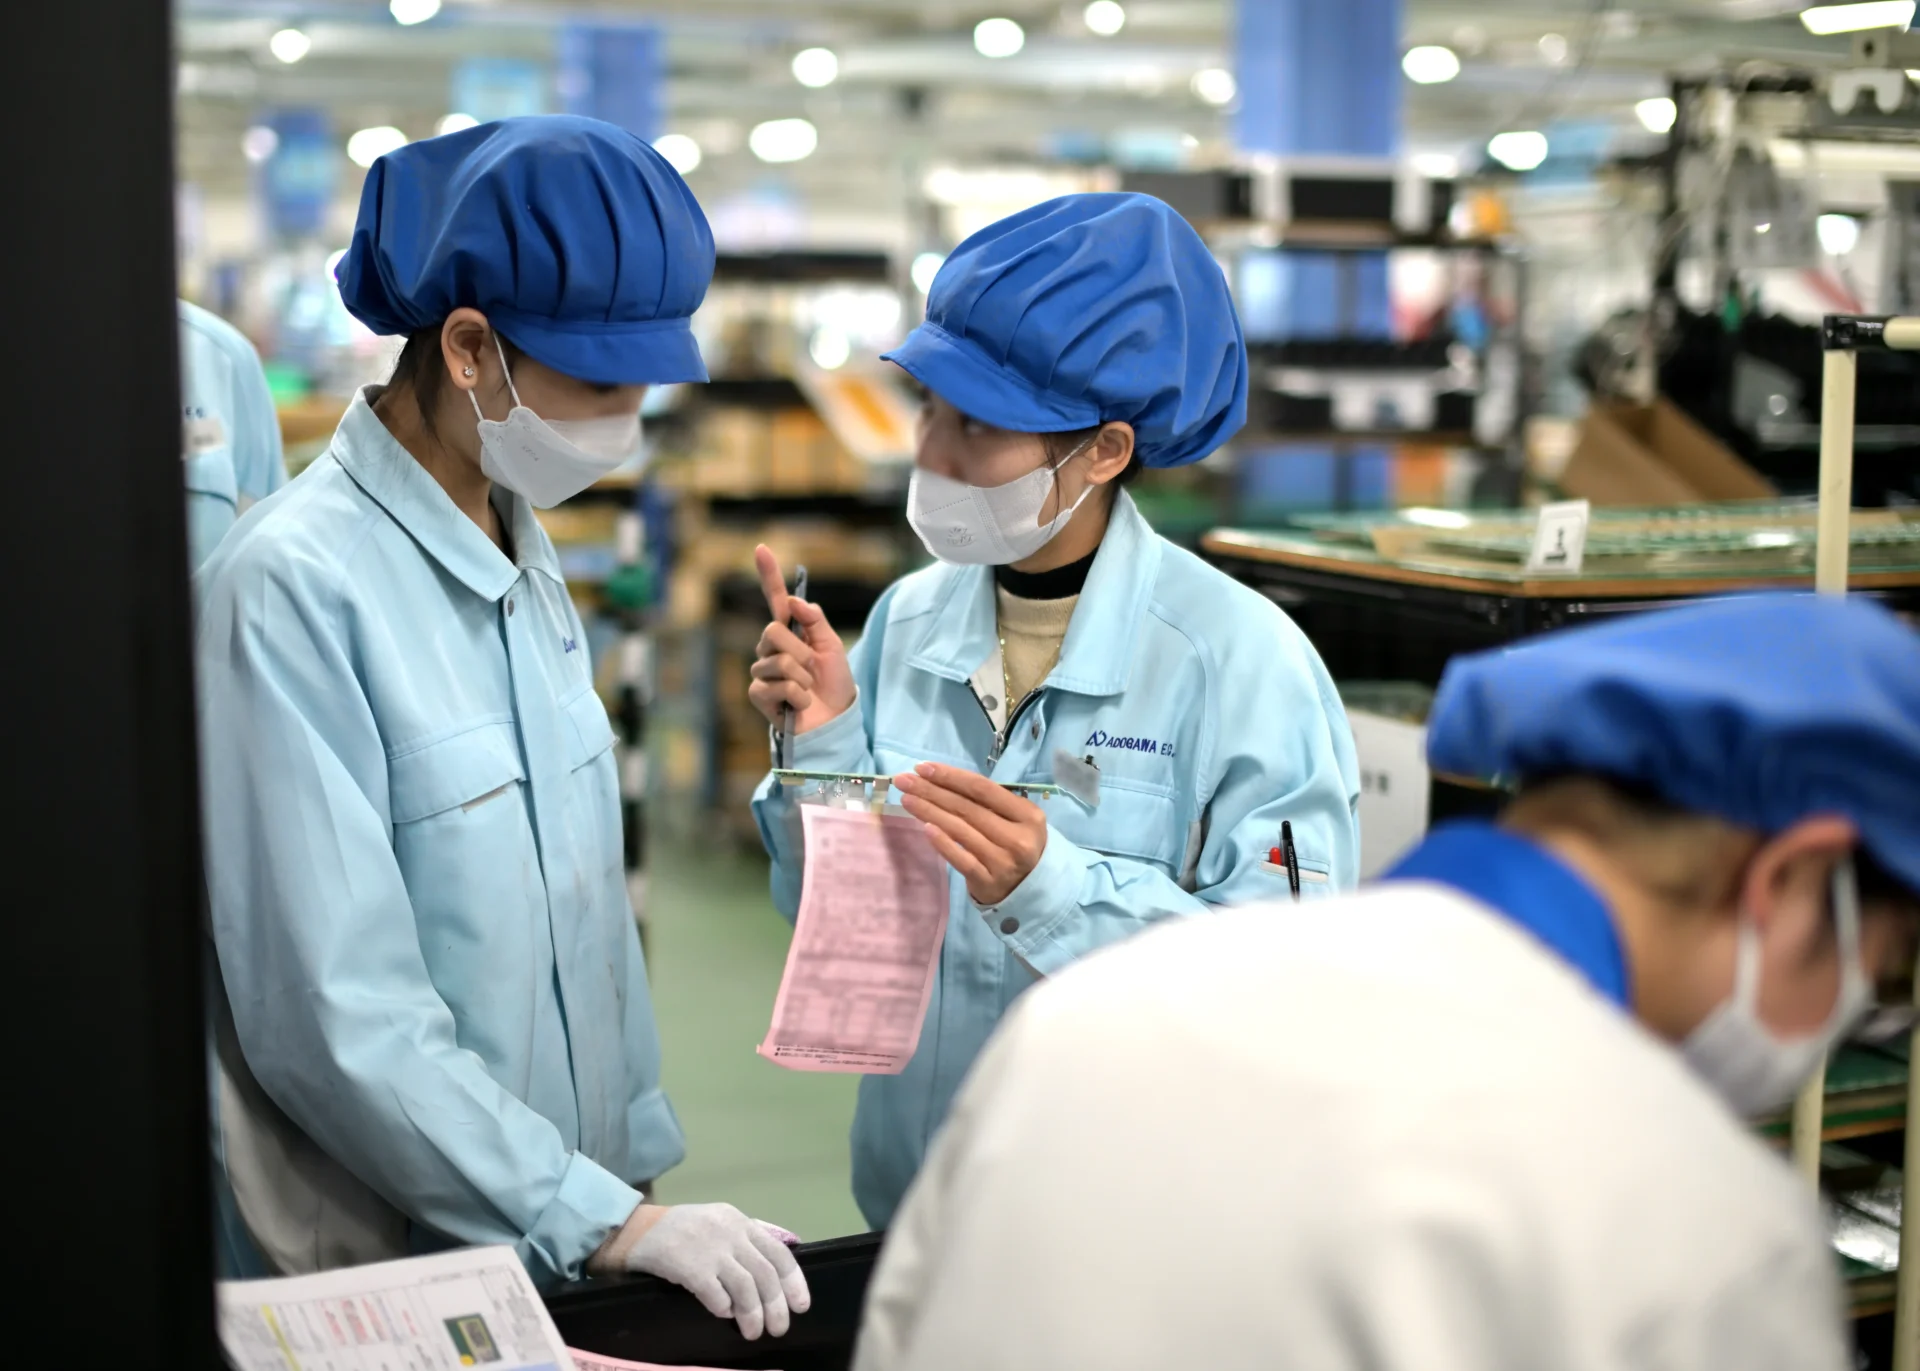
基板実装における不具合の多くは、平常時の量産ではなく「条件が変わった場面」で発生します。
・3H:初めて(Hajimete)・変更(Henko)・久しぶり(Hisashiburi)
・4M:人(Man)・機械(Machine)・材料(Material)・方法(Method)
この変化点に着目し、作業前・作業中・作業後にピンポイントで対策を打つことが、予防品質管理の手法です。
(2)ミス排除
5S活動とポカヨケ(誤作業防止)による物理的制御
5S(整理・整頓・清掃・清潔・しつけ)の徹底
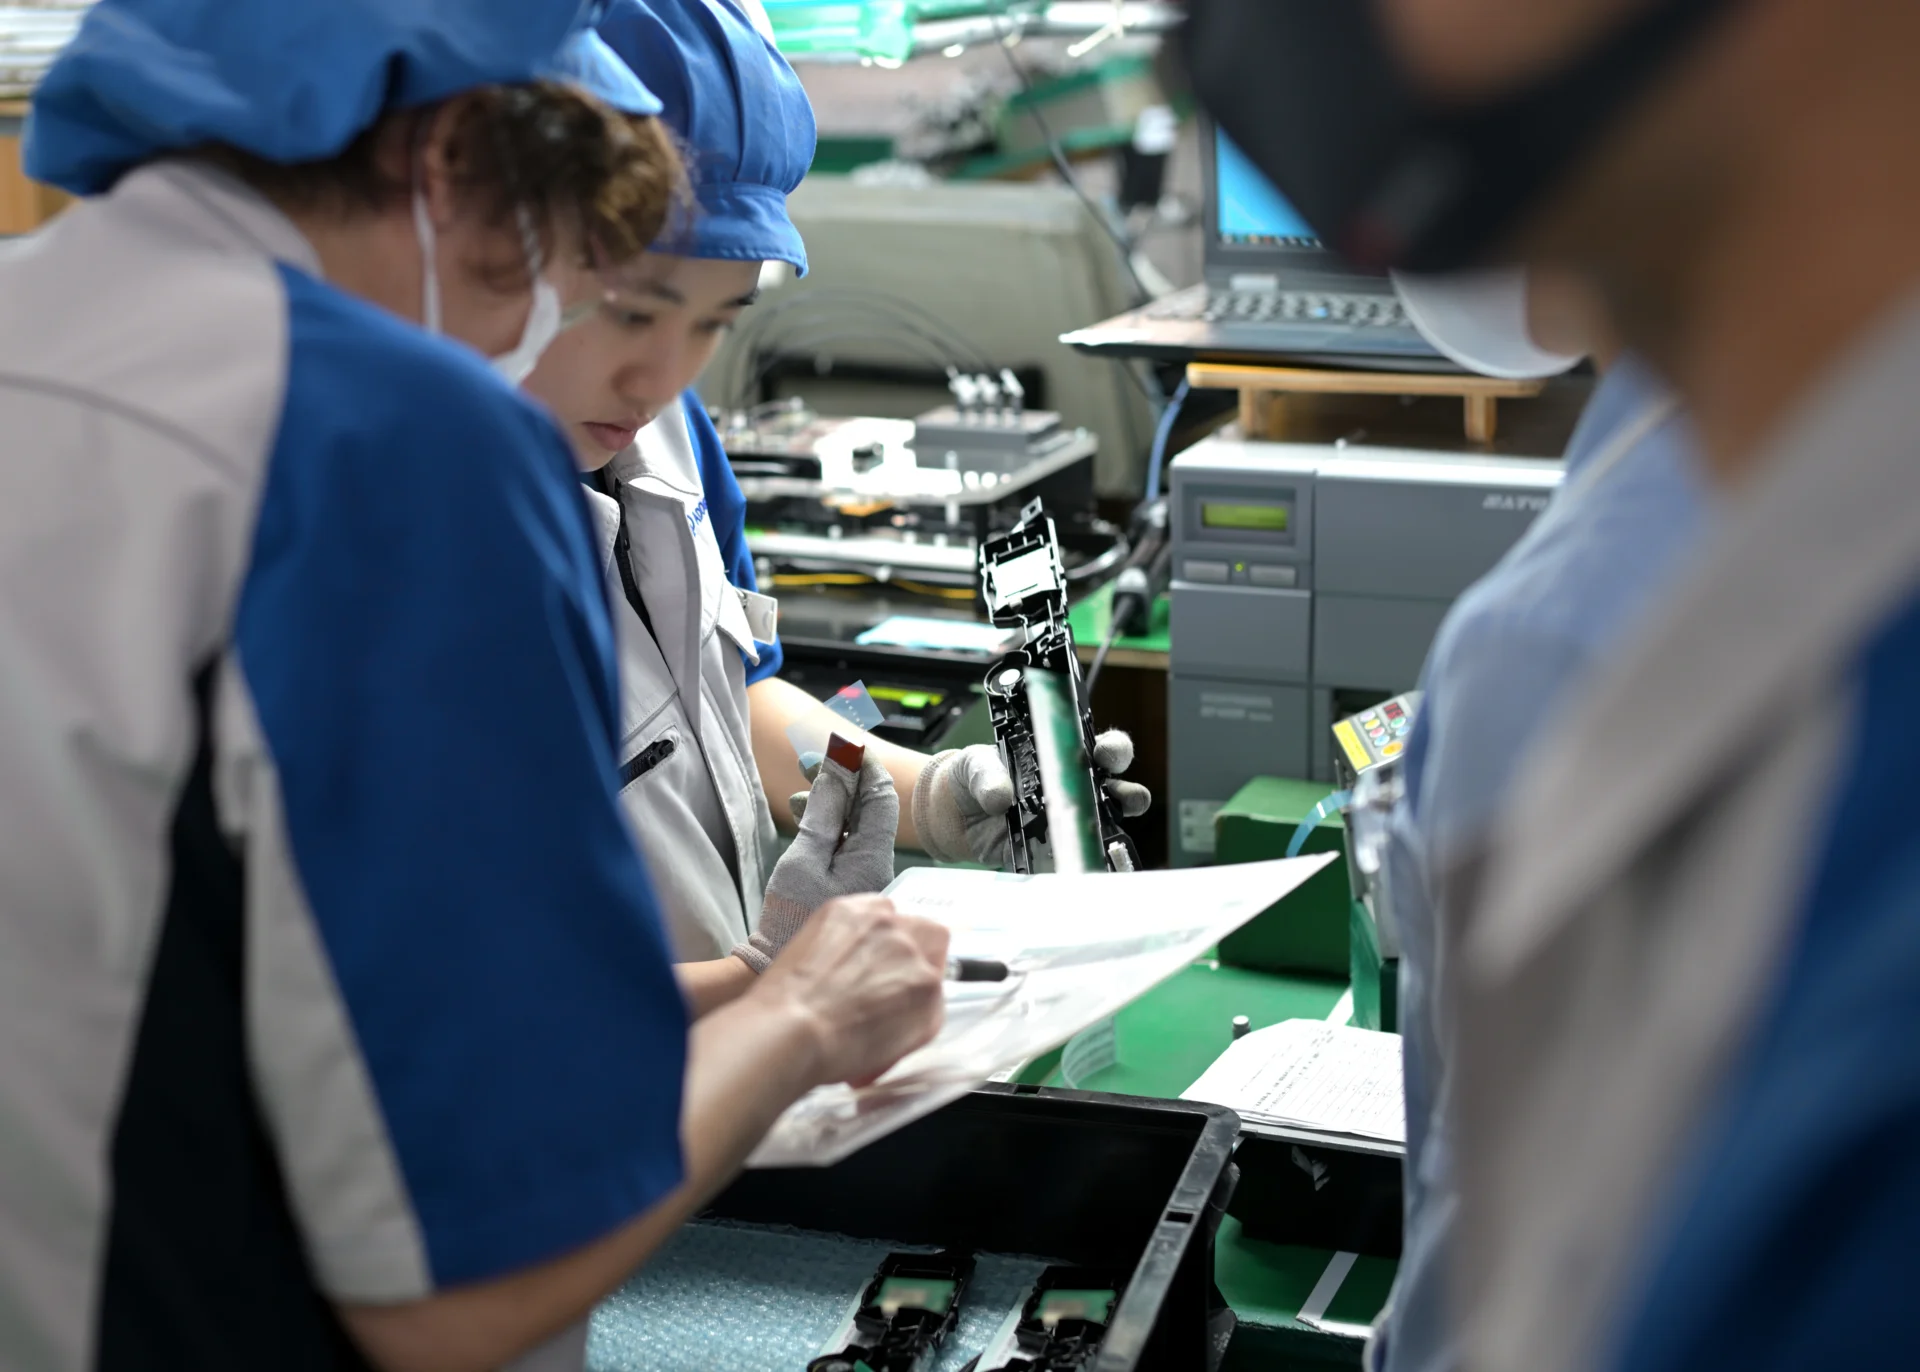
チップパーツやコネクタ等の部材・工具の配置場所を「定位置・定品・定量」で徹底管理し、探す無駄や部材の取り違えを回避します。
ポカヨケ治具の導入
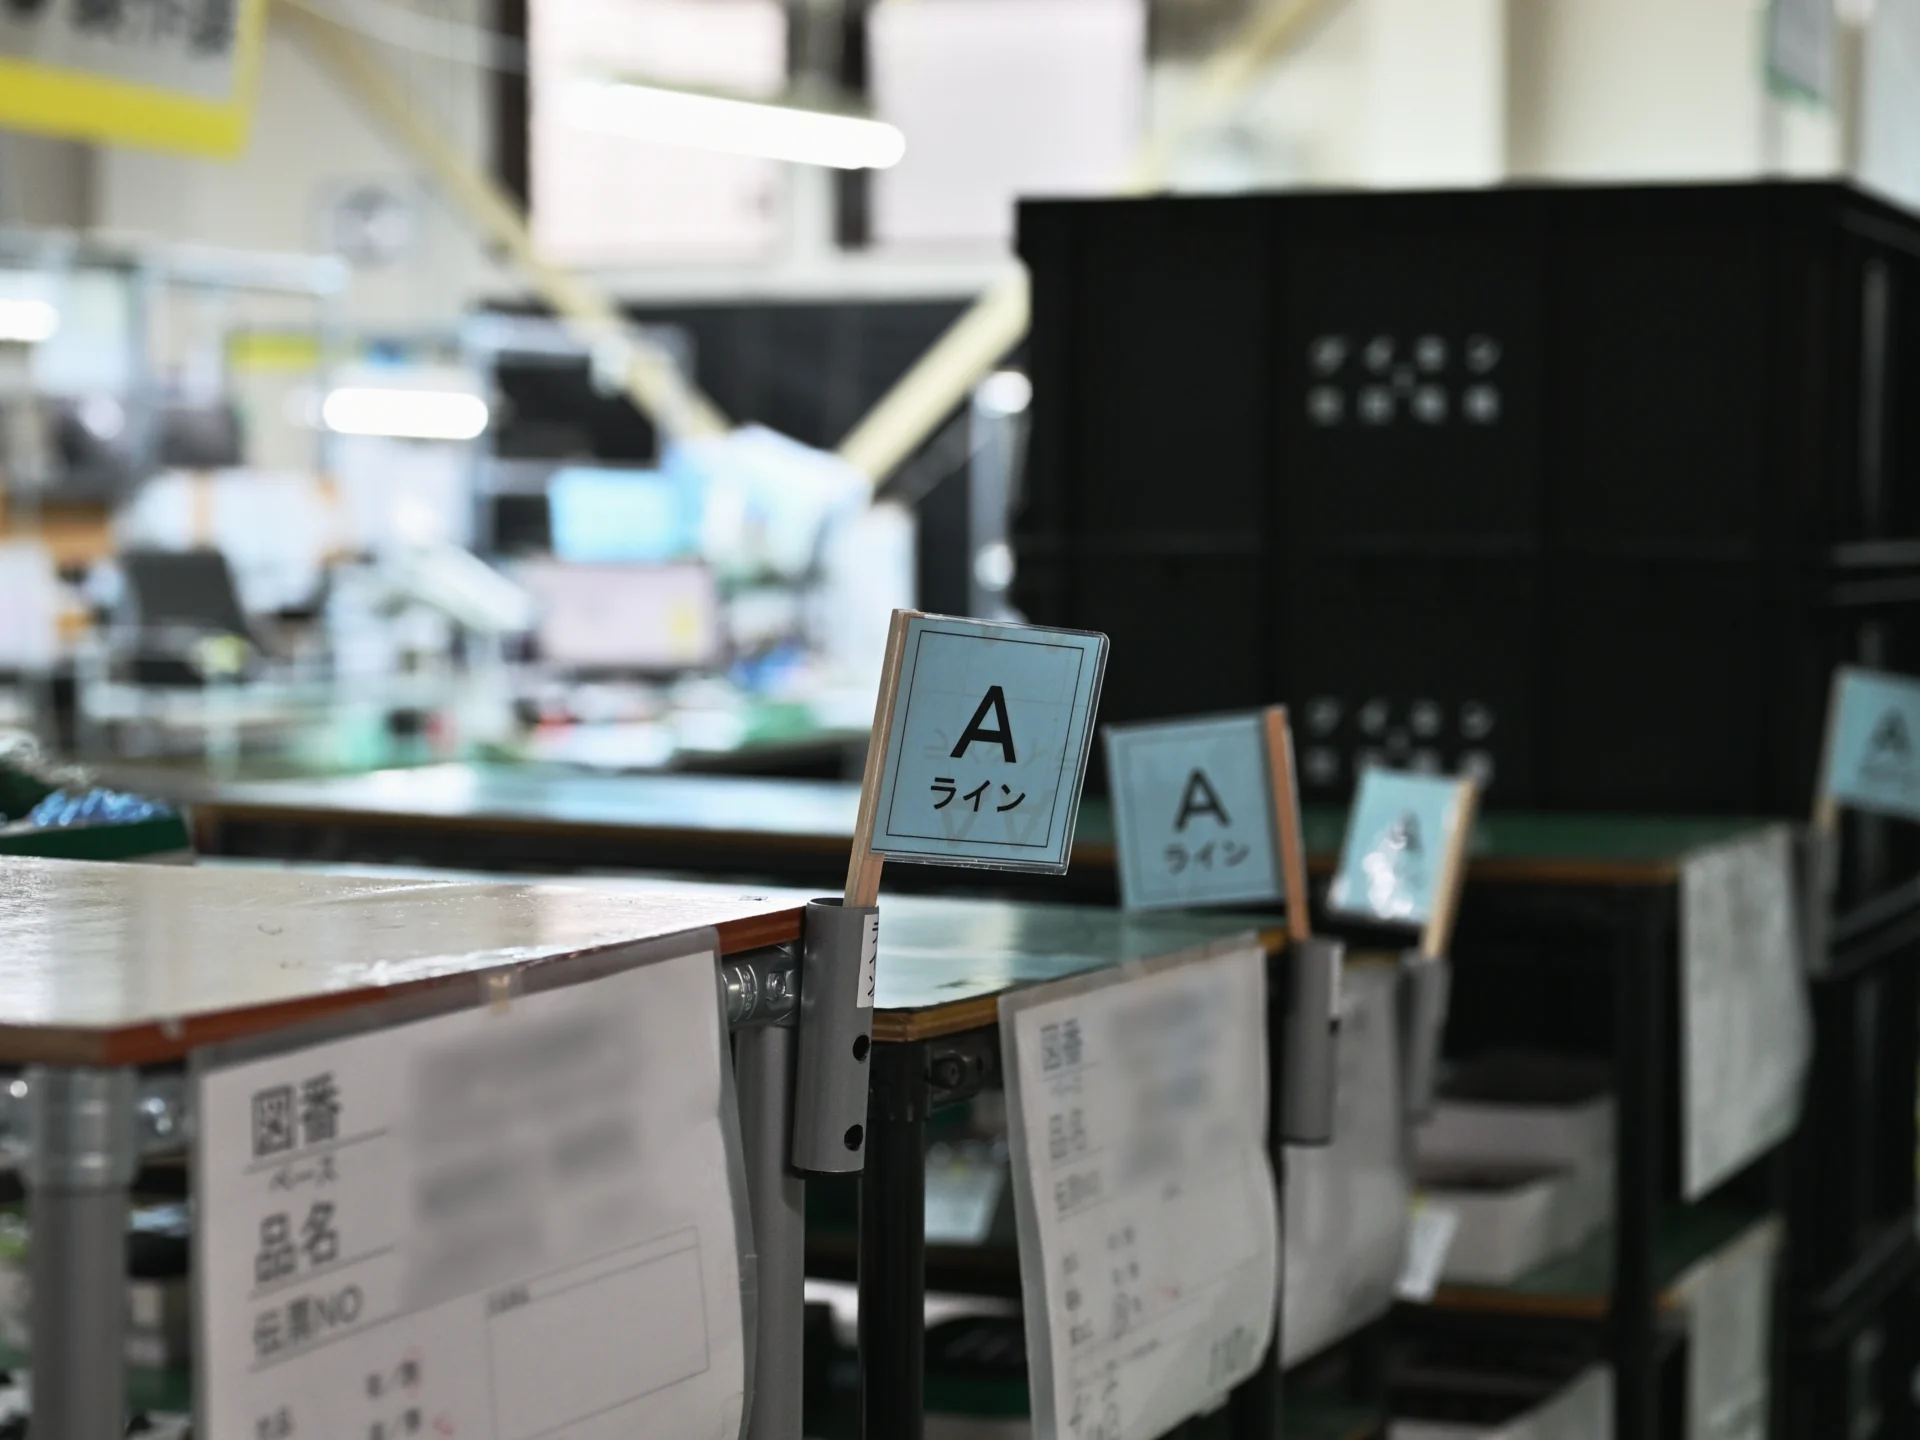
部品の逆挿入や誤装着(取り違え)が発生しない物理ガイド(治具)を採用し、「間違えられない状態」を作ることで、ヒューマンエラーによる不良率を引き下げます。
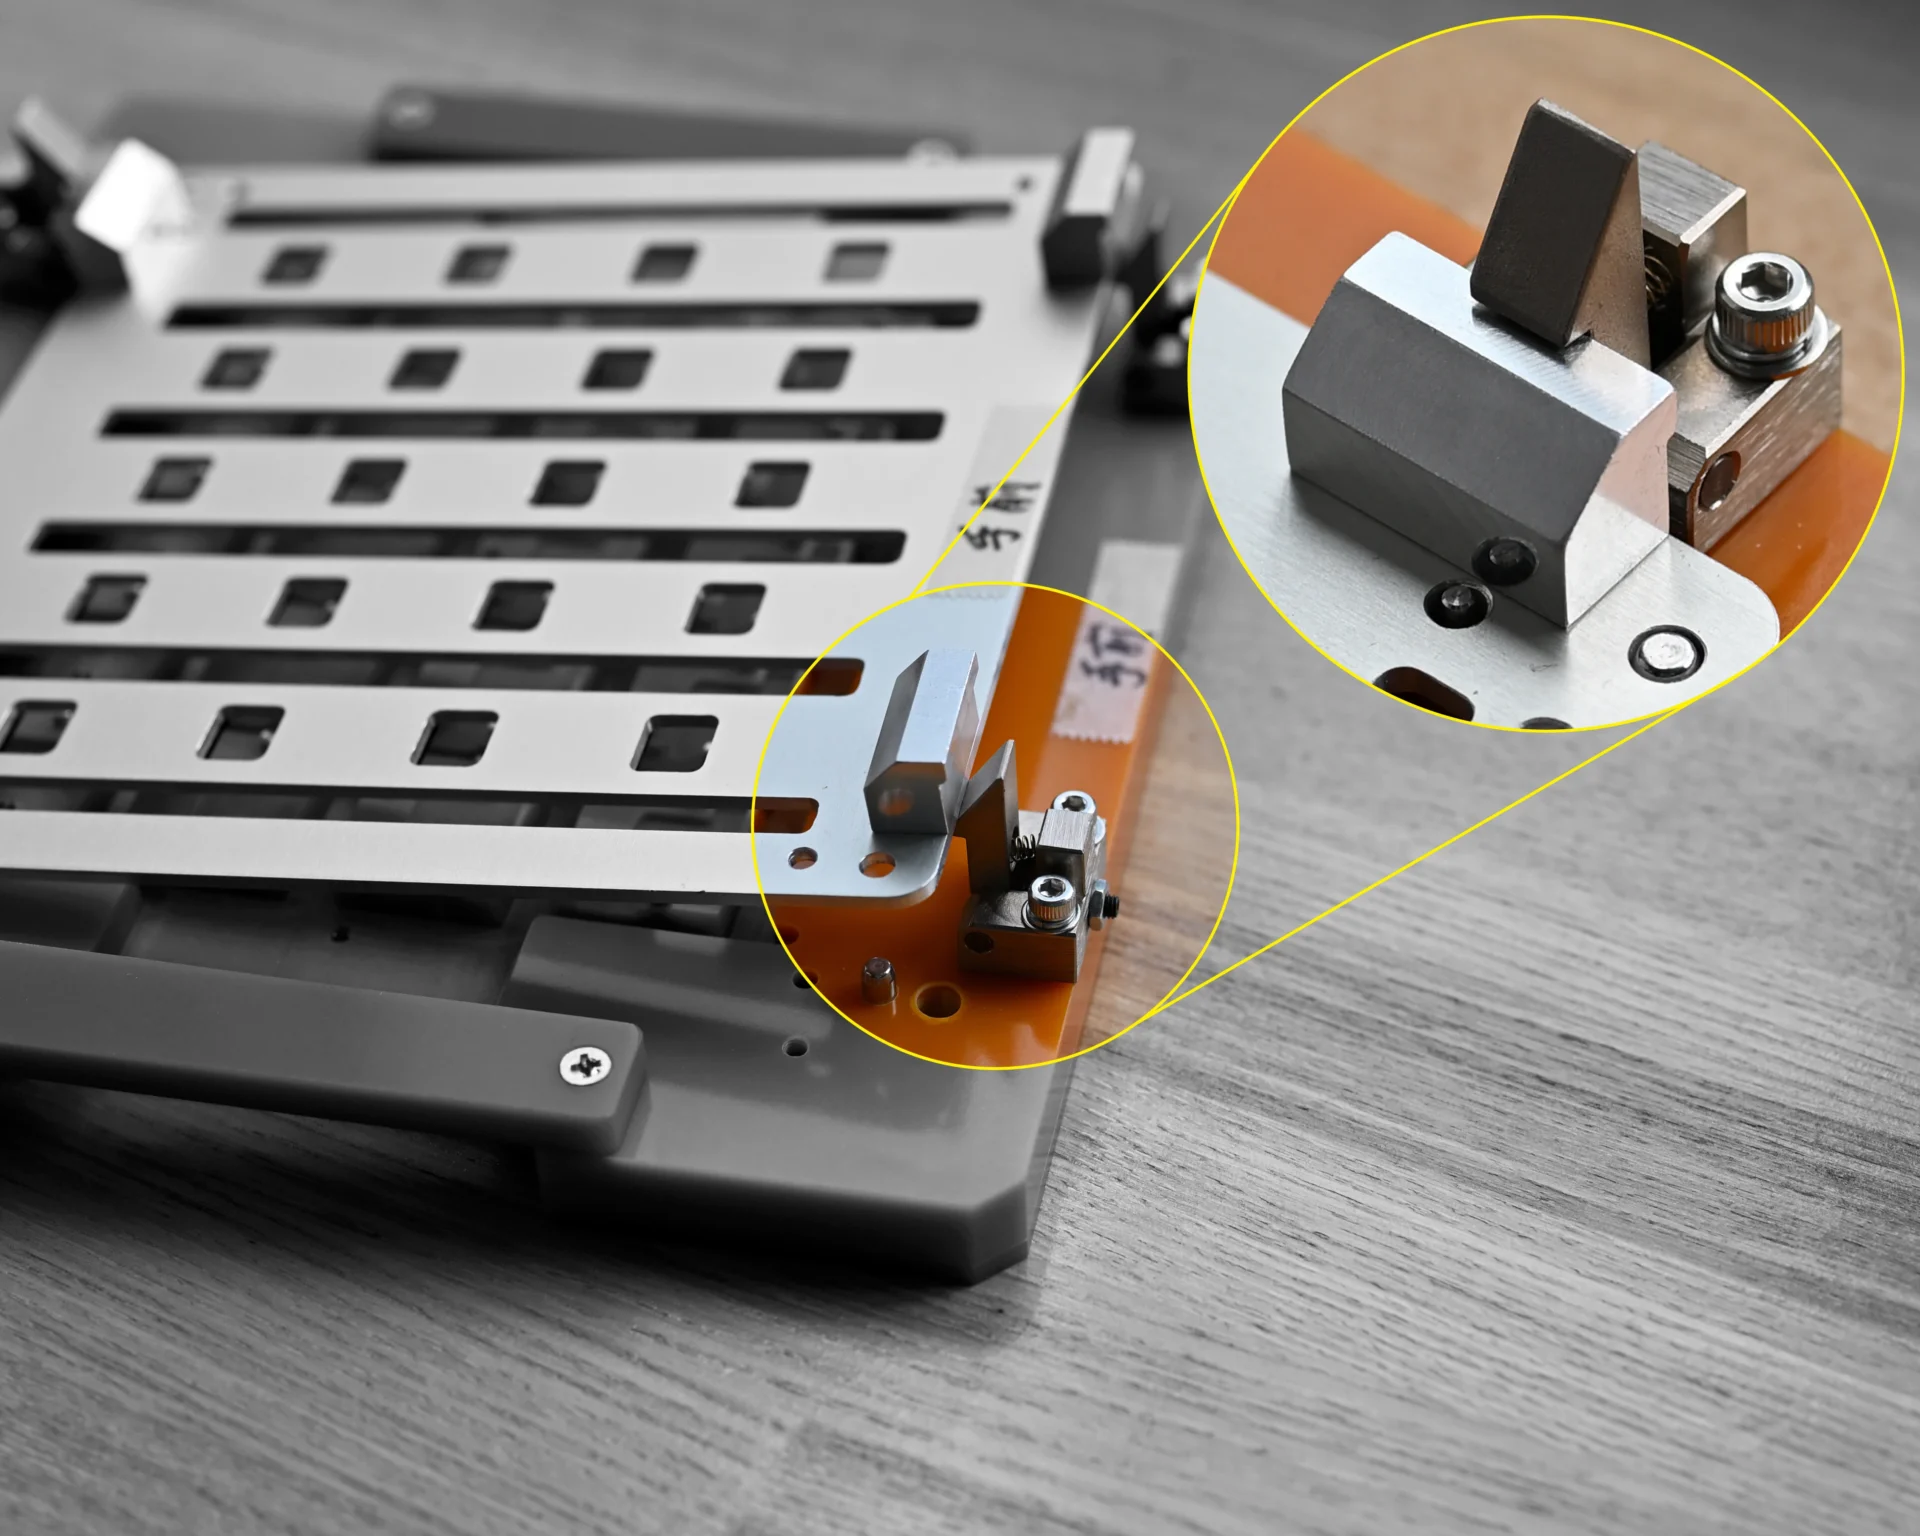
作業者の注意だけに依存せず、ミスが物理的に発生し得ないポカヨケの仕組みを構築しています。人間の集中力には限界があり、疲労や焦りが生じる環境下ではヒューマンエラーが発生します。「気をつけて作業する」という作業者の意識や精神論だけに頼る品質管理は、手戻りや修正という失敗コストを発生させる原因です。
(3)流出防止
QC工程表と初物点検・全数検査による早期検知
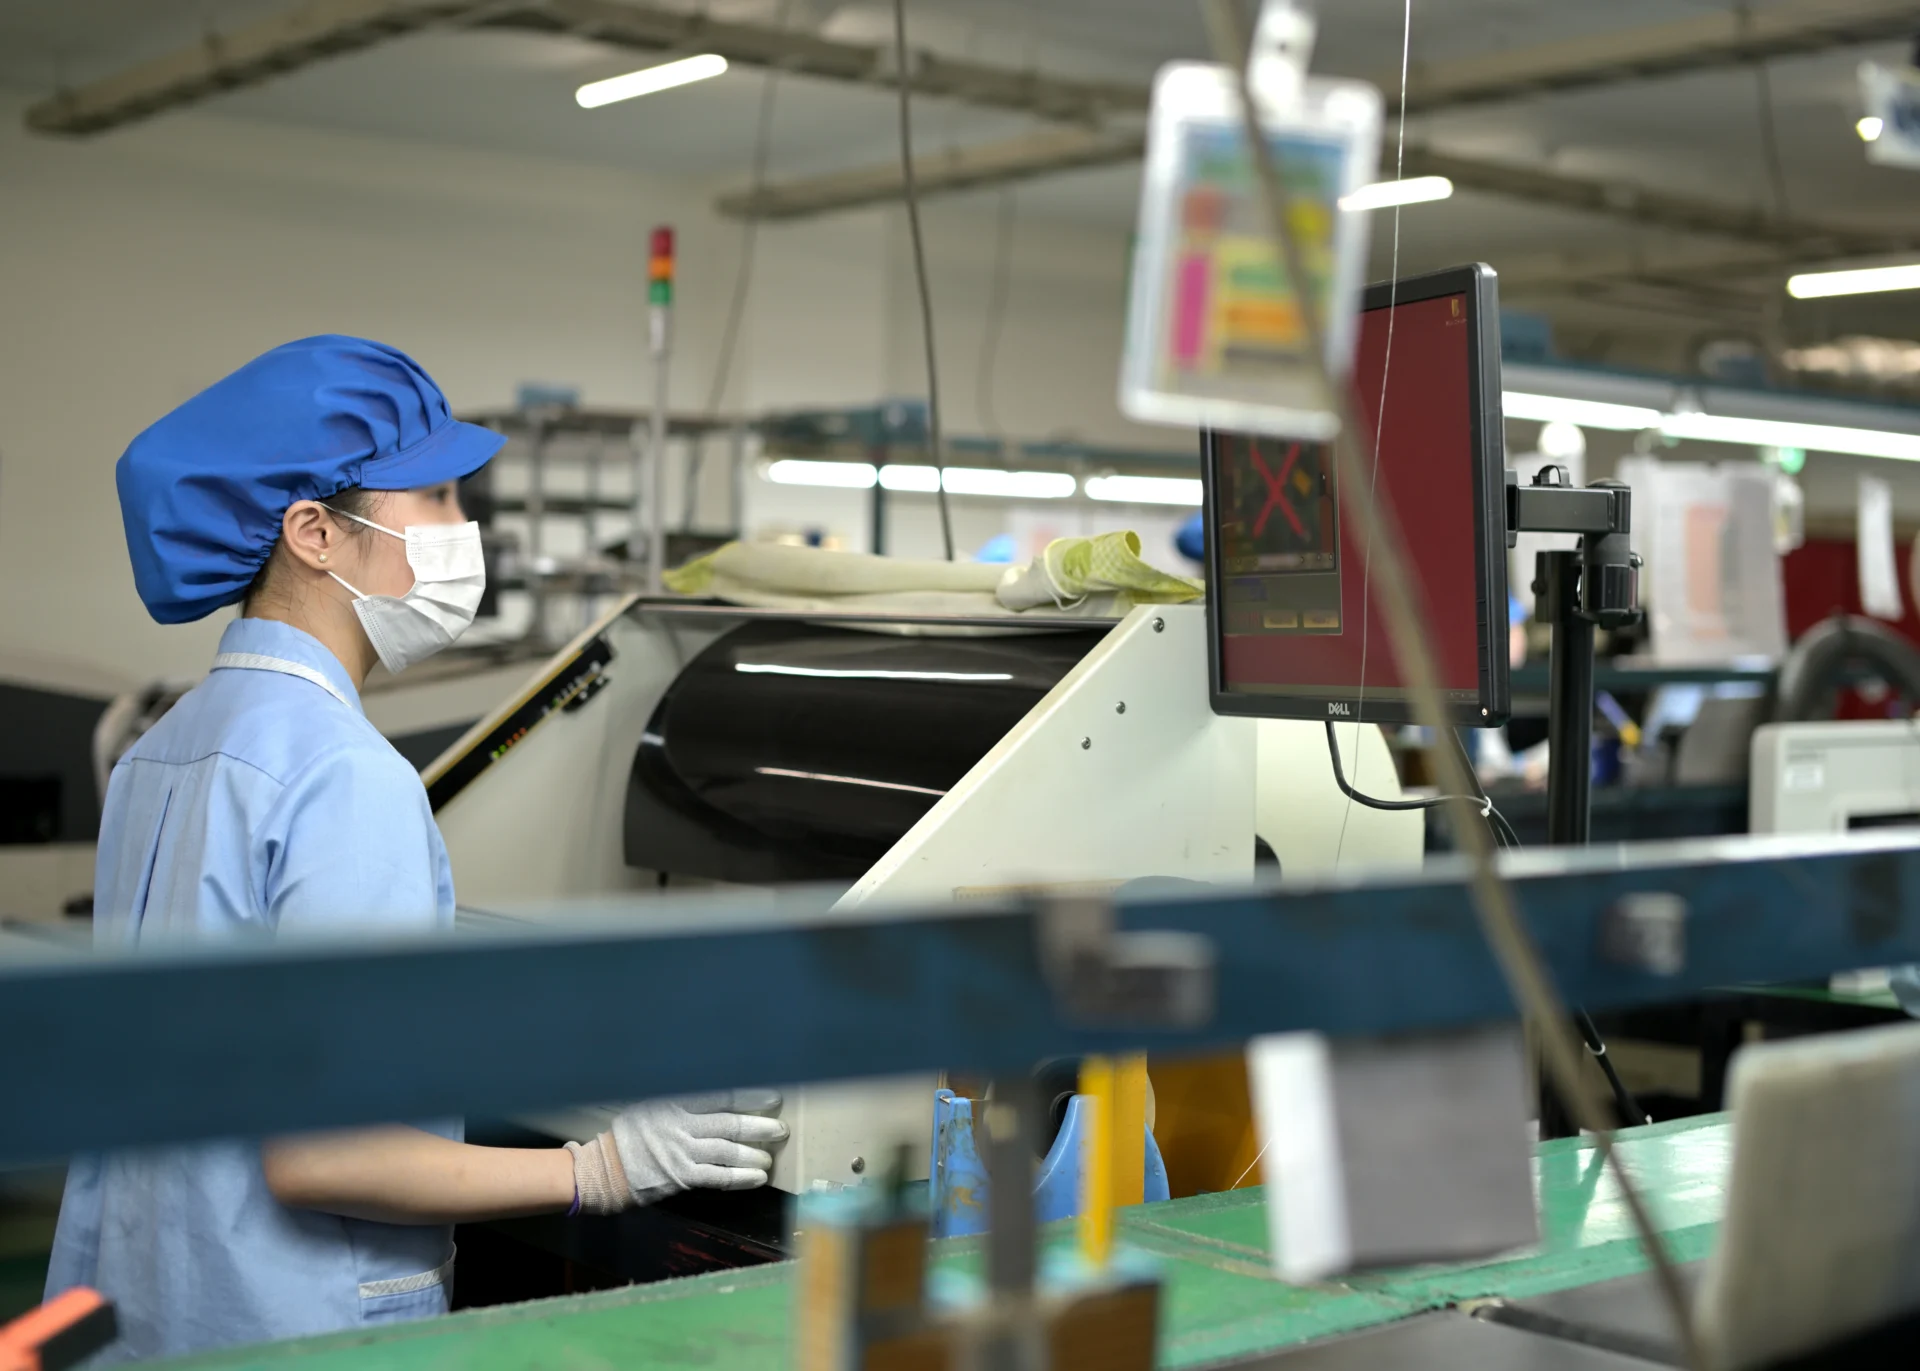
工程内で発生した不具合を社外へ流出させない水際対策を整えています。
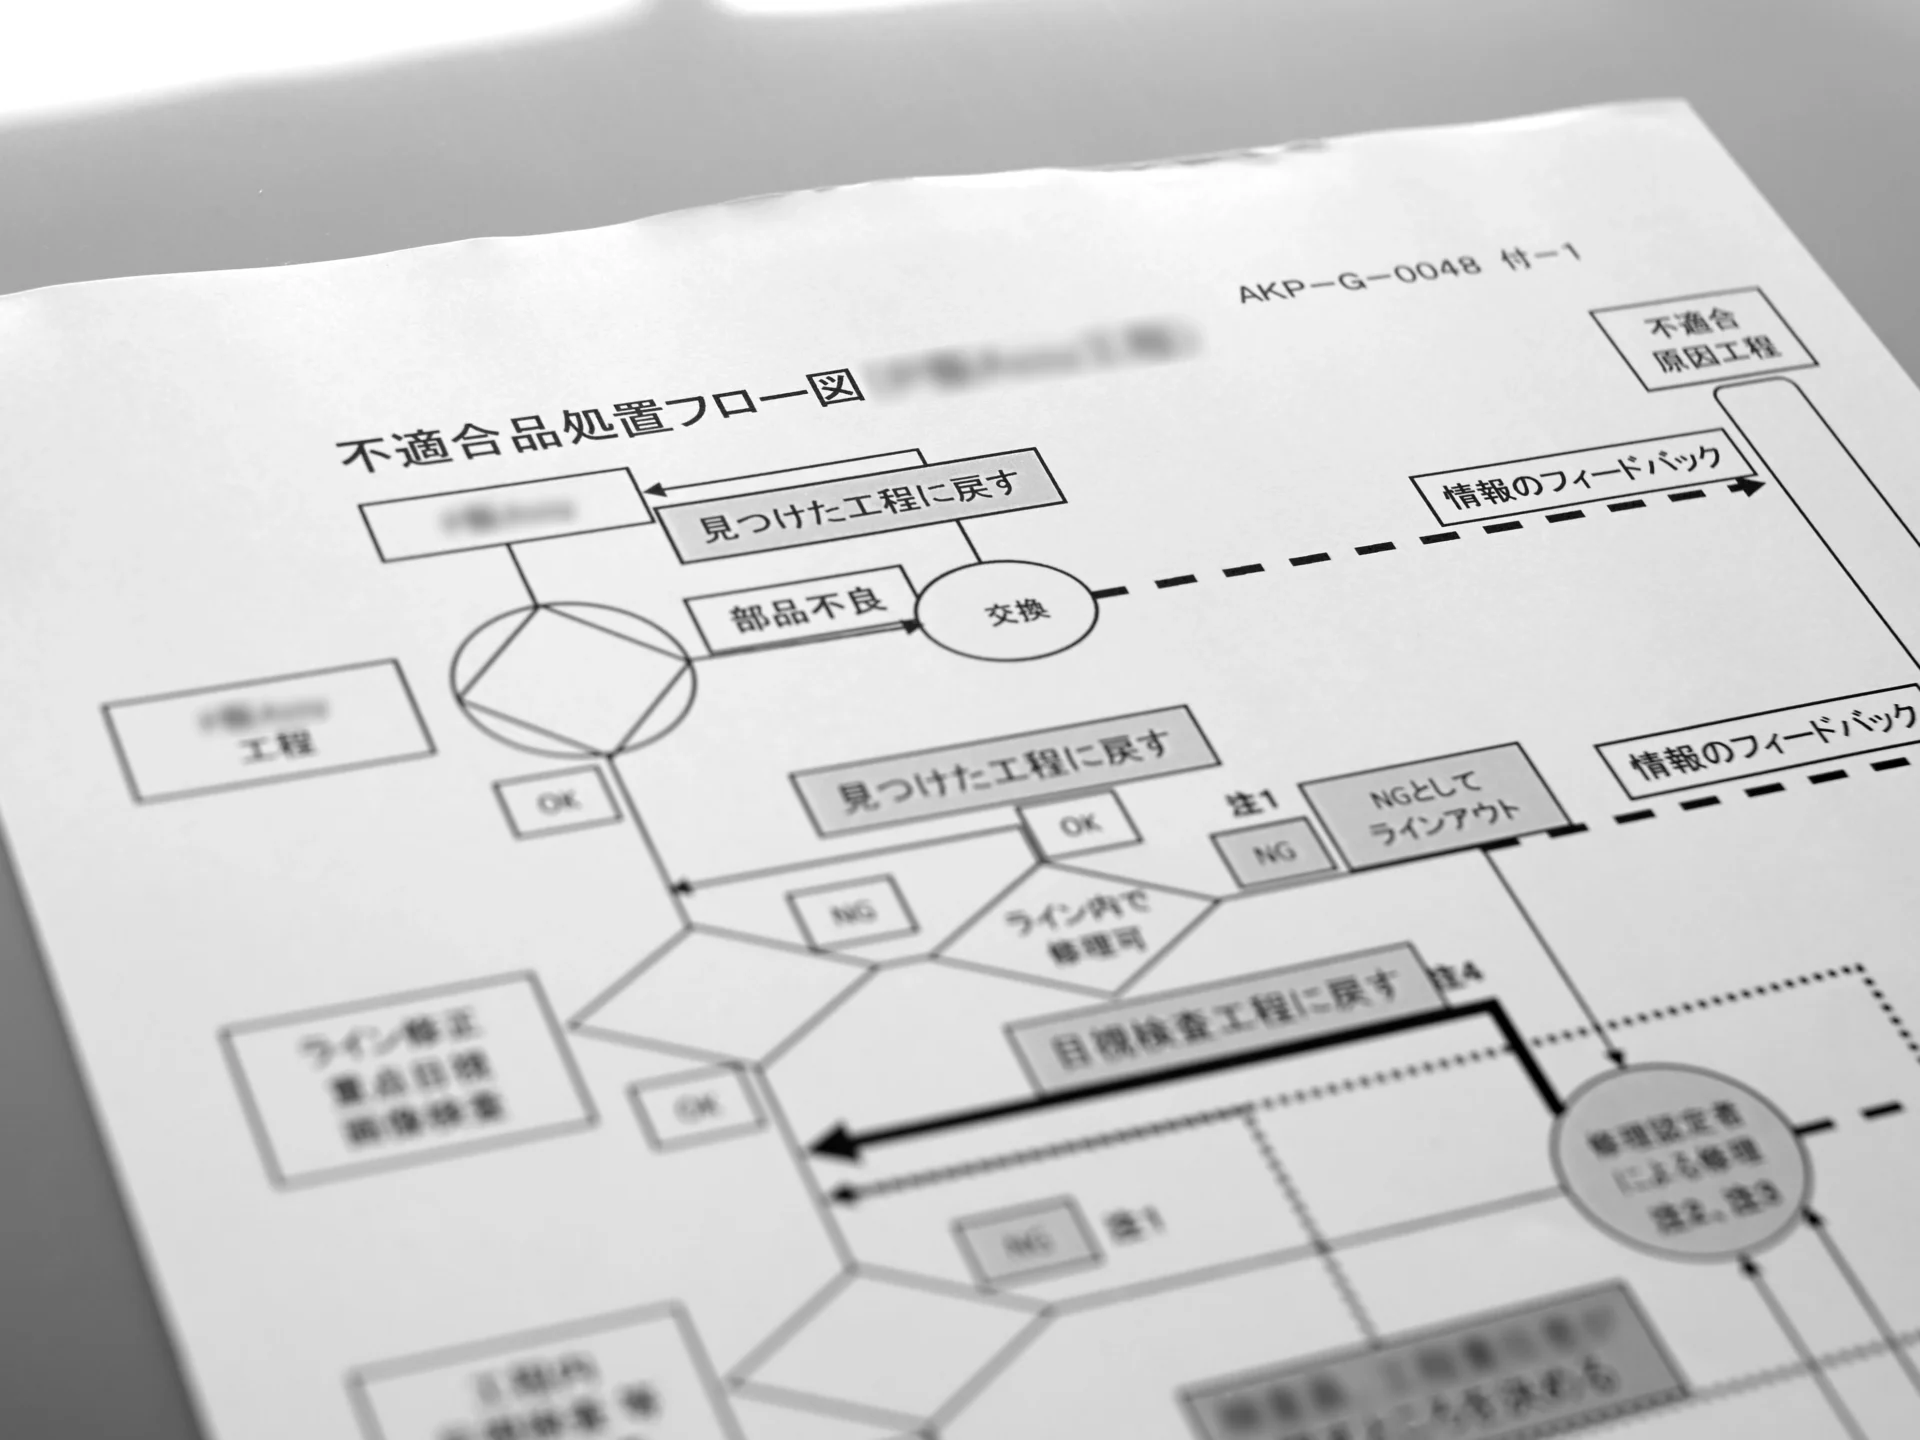
QC工程表(品質工程表)に基づく標準化
各実装工程において「何を・誰が・どの基準で確認するか」を明確にし、規定通りの点検・検査を実施します。
初物検査による流出遮断
実装ライン立ち上げ時、完成した1枚目の基板(初物)に対して外観および電気検査を行います。量産前に初期状態を確定させることで、不具合の連続発生と流出を未然に防ぎます。
(4)透明性
トレーサビリティと要因解析体制の確立
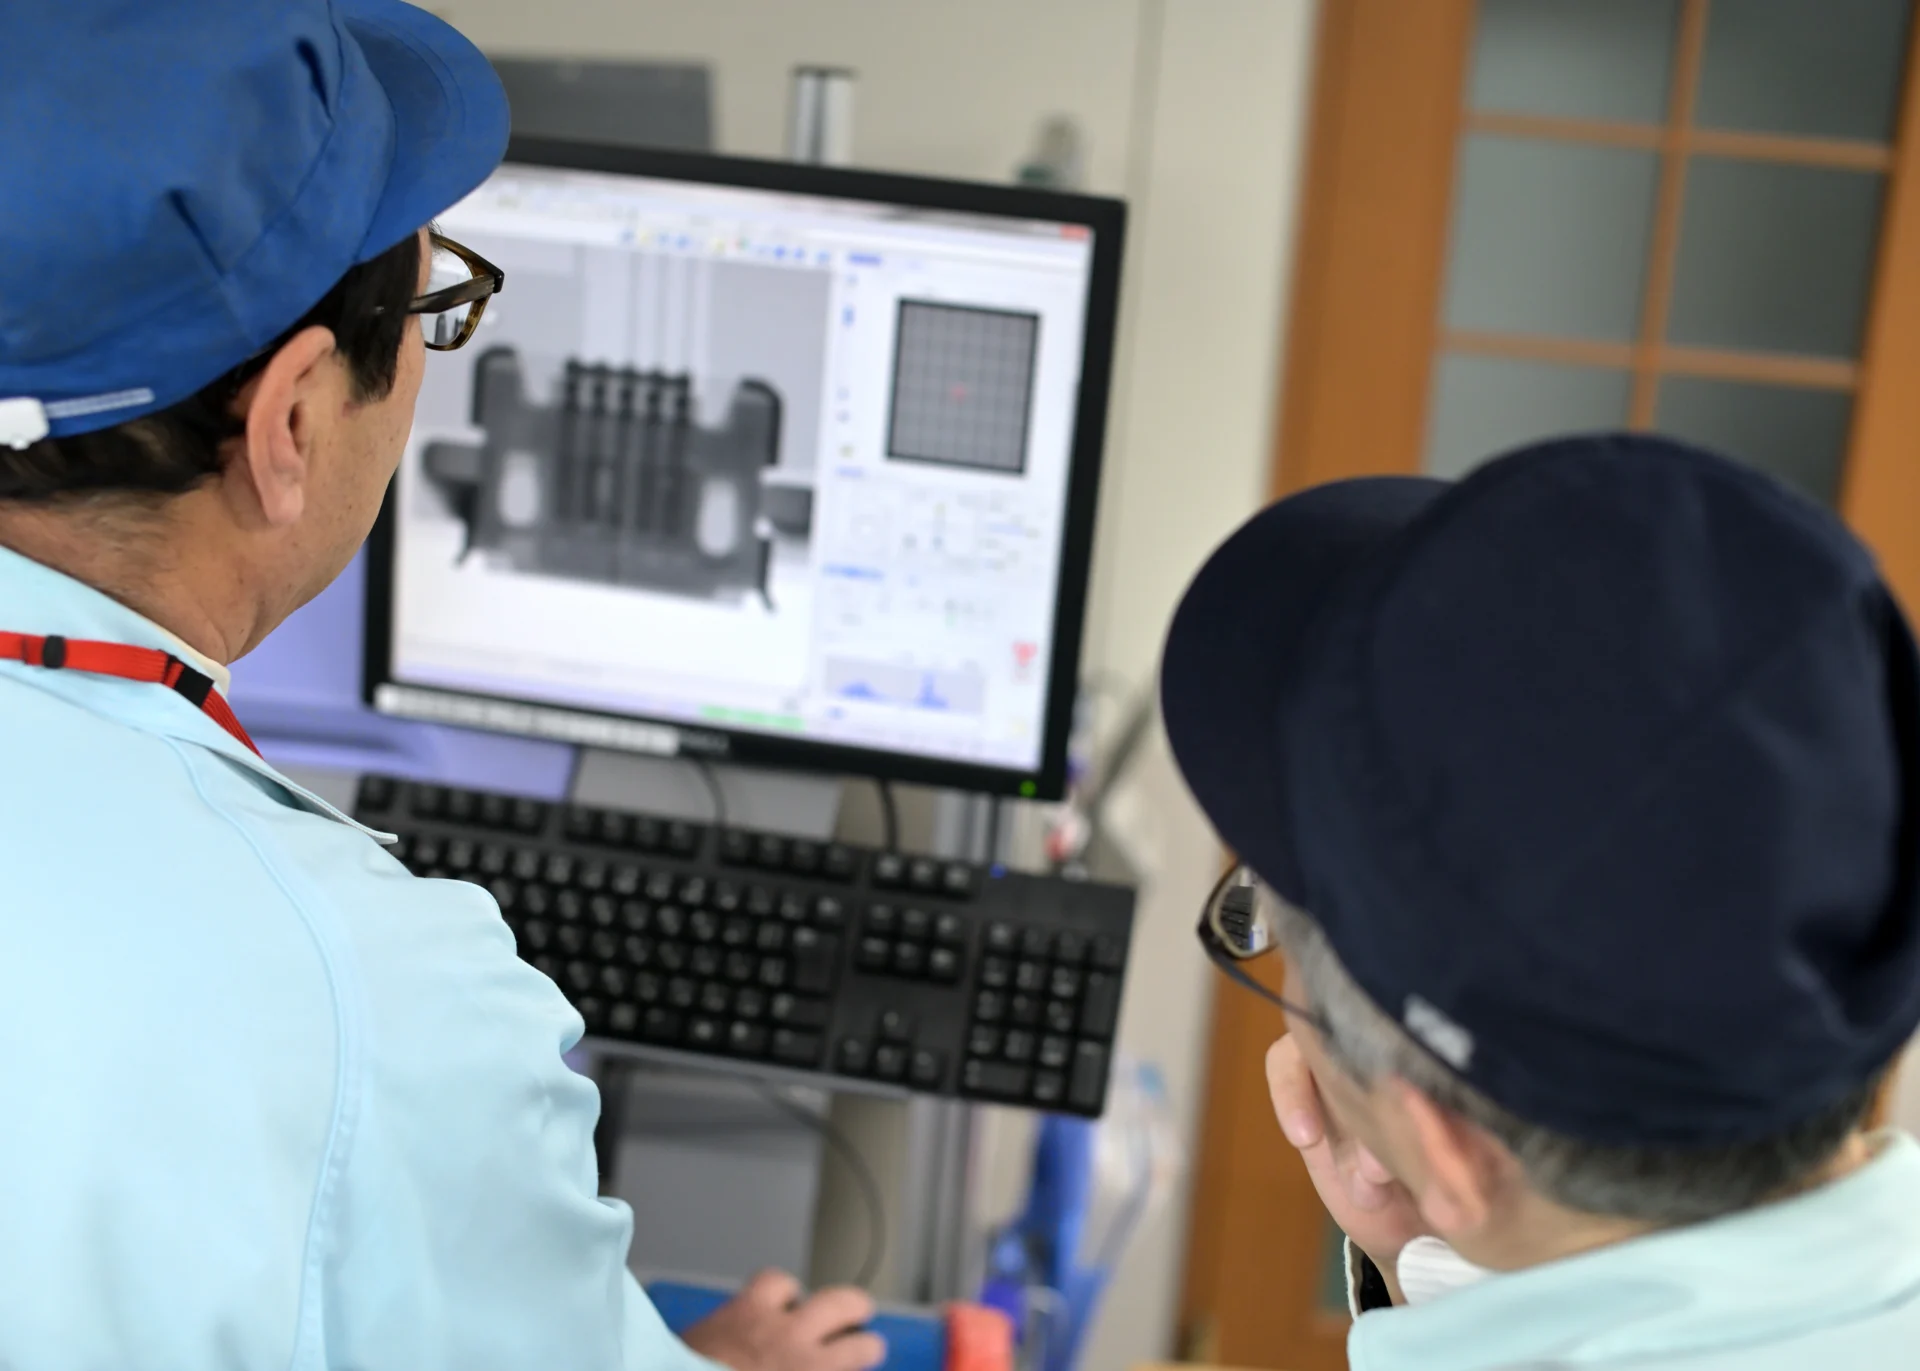
X線非破壊検査を活用した工程内真因追求・構造解析
製造工程内で不具合や異常の兆候を検知した際、あるいはBGA・QFNといった目視確認が不可能なICチップ裏面の接合状態を確認する際、X線非破壊検査装置を使用します。
基板を破壊せずに内部のはんだ接合状態(ボイドやブリッジ)を撮影・解析し、不具合の根本原因を特定して再発防止策を自社内で確立します。また、顧客からの高度な品質検証・構造解析要請にもX線非破壊検査装置を活用します。
万が一、予期せぬ品質疑問が発生した場合でも、即座に製造履歴(いつ・どの部材で・誰が作ったか)を追跡できるトレーサビリティ体制を備えています。問題発生時には該当ロットを特定し、迅速に事実を報告します。
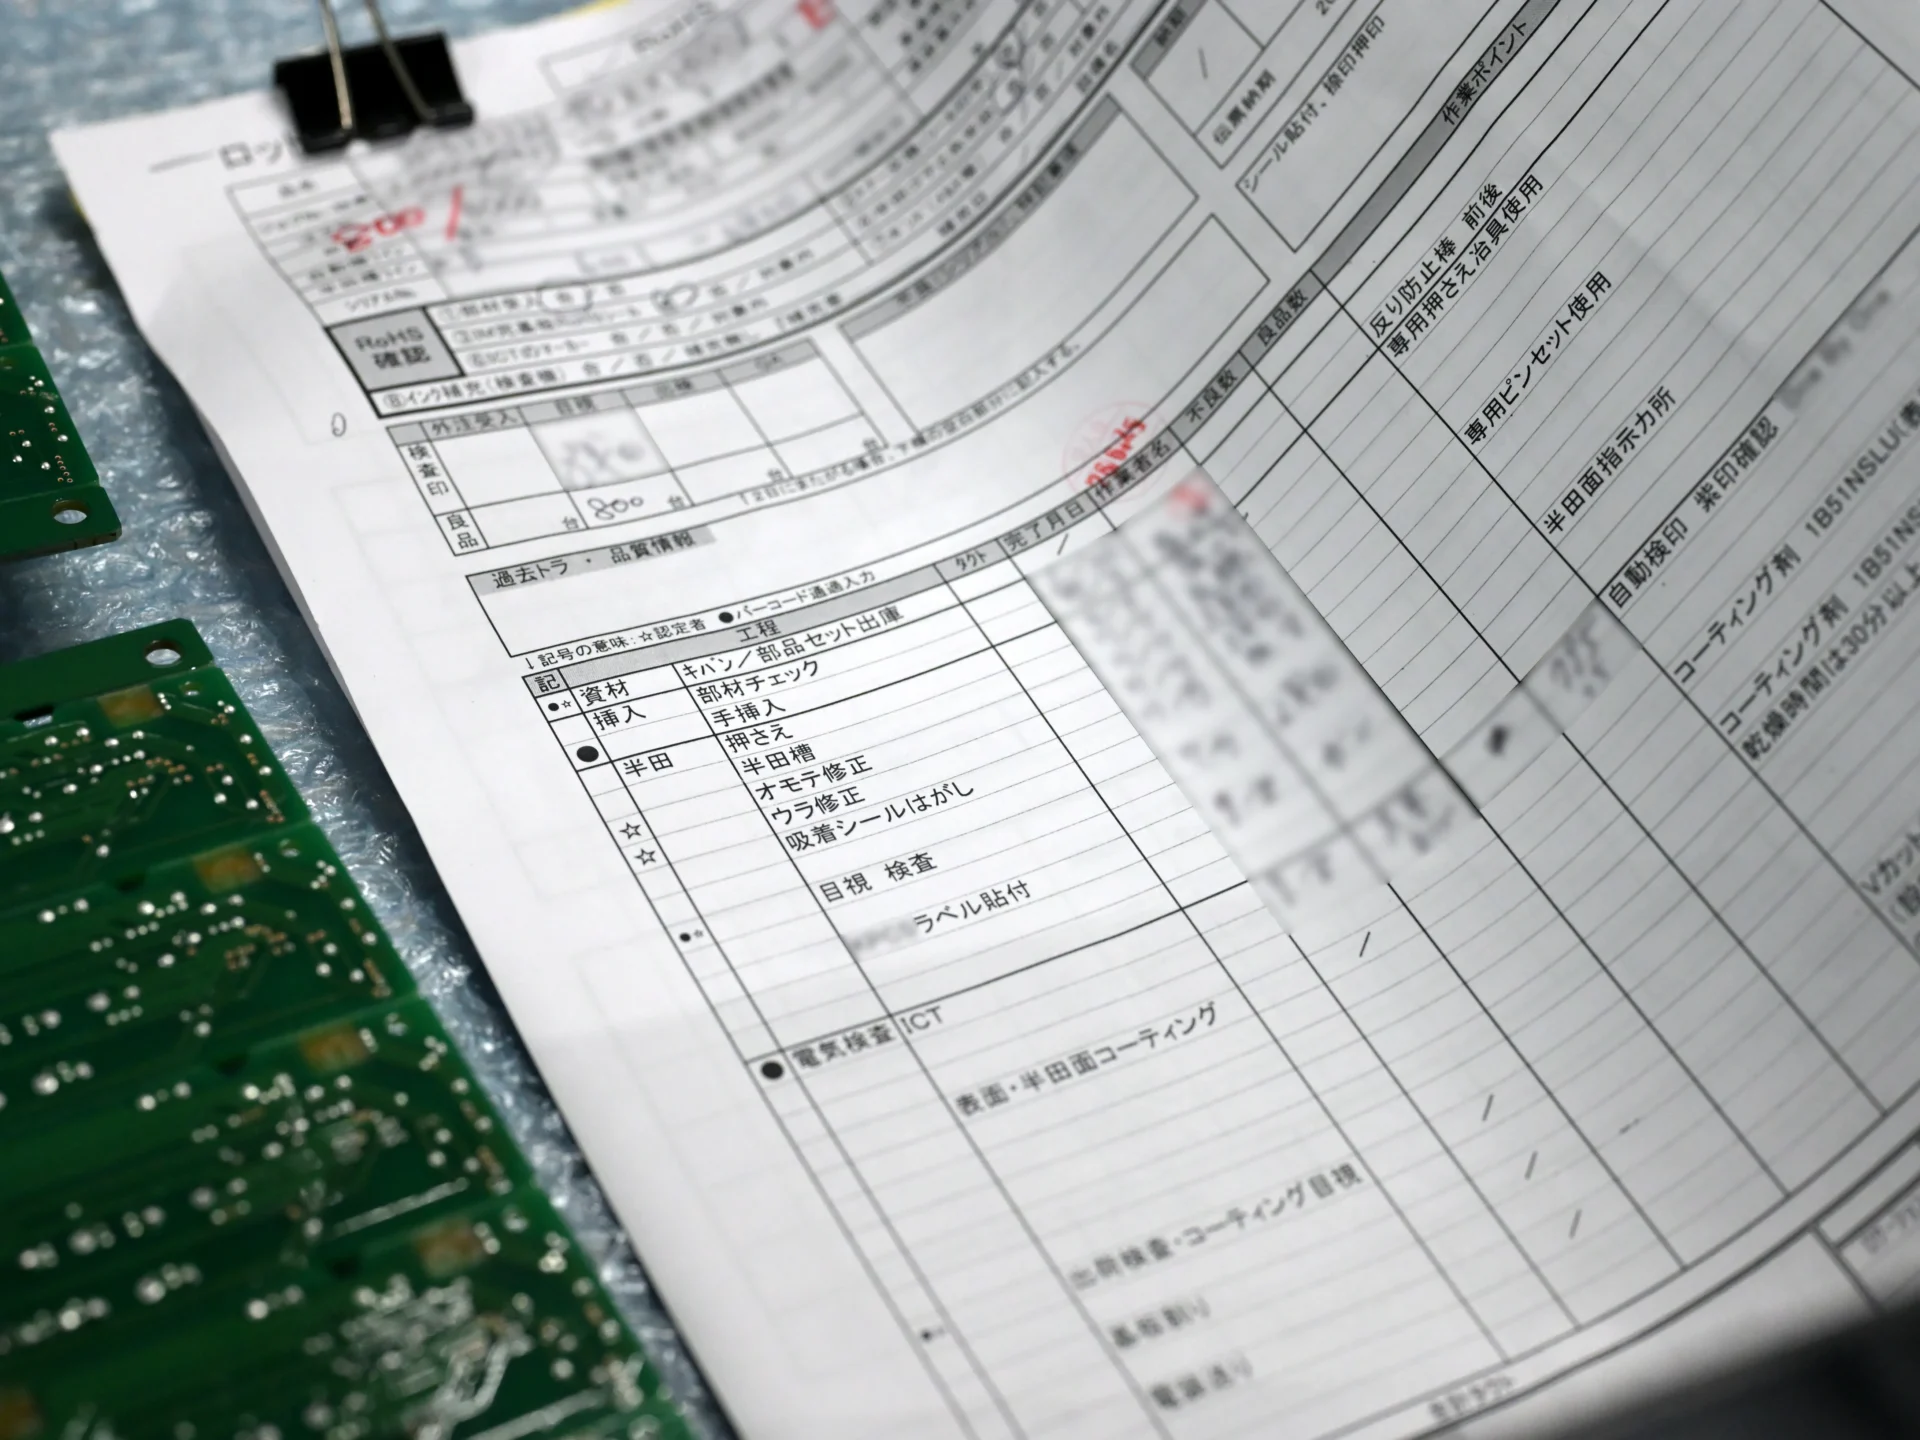
▼ 調査報告書回答期限
・第一報:クレーム受理より8時間(1営業日)以内
・調査報告書:クレーム受理より80時間(10営業日)以内
原因究明に時間がかかること自体が「見えない失敗コスト(調査人件費・出荷停止の機会損失)」を増大させます。明確な製造履歴があれば、影響範囲を最小限に特定できます。
現在の基板実装に関する課題や実装業者のご検討について、当社では「図面がある具体的なご相談」から「社内検討のための情報収集」まで対応しています。
不具合対応に追われる状況を防ぎ、安定した品質の実装基板を調達するための体制構築について、お気軽にご相談ください。
最後までお読みいただきありがとうございます。
私たちが教育研修や環境改善の発信を続けるのは、それらがすべて「お客様へお届けする製品の安定性」に直結すると考えているからです。一見、製造とは直接関係のないように見える日々の対話や5S活動のひとつひとつが不具合を防ぎ、納期を守り、そして付加価値の高い提案を生む土壌となります。
「モノづくりから、ものがたりへ」。お客様の大切な設計思想を形にするパートナーとして、私たちはこれからも現場の「人」と「技術」を磨き続けてまいります。実装に関するお悩みや、具体的な改善事例をお探しの方は、ぜひお気軽に「技術ハンドブック」のダウンロード、またはお問い合わせフォームよりご相談ください。
・試作から量産への移行でトラブルが多い
・委託先(基板実装会社)との意思疎通に時間がかかる
その結果、製造コストが膨らむ
アドガワエレクトロニクスがまとめた「技術ハンドブック」には、基板設計・実装におけるコストダウン事例や品質向上のノウハウを多数掲載。量産を前提とした試作の進め方や、VE提案による改善事例もご紹介しています。
・量産時の失敗コストを削減
・製品価値を高める改善提案のヒントを獲得
・基板実装 委託先選定の判断材料 といった実践的な事例を掲載しています。
技術ハンドブックを、製品開発の加速とコスト競争力強化に、ぜひお役立てください。ダウンロードは、⇒ 特設サイトから
関西・近畿を拠点に、プリント基板・電子部品調達〜基板実装(表面実装〔SMT〕、挿入実装〔THT〕)、コーティング、エージング試験、電気機械器具組立までを一貫提案するアドガワエレクトロニクスです。
このブログでは、「モノづくりから、ものがたりへ」をコンセプトに、製造工程における「技術」と「人」にフォーカスします。品質教育やベテランから若手への技術承継、そして私たちの日常と社内文化をお届けします。
⇒ 会社概要 :
https://www.adogawa.co.jp/company/
⇒ 表面実装サービス紹介 :
https://www.adogawa.co.jp/mounting/serface/
⇒ 最新記事一覧 :
https://www.adogawa.co.jp/blog
⇒ お問い合わせ :
https://www.adogawa.co.jp/inquiry/
当社の雰囲気、社内文化をより身近に感じていただけるよう、ソーシャルメディアでも日々の様子を発信しています。よろしければ、私たちの日常を少しだけ覗いてみてください。

日々の取り組みを取材し、発信していて強く感じるのは、「顧客満足(CS)」を語る前に、「従業員満足(ES)」が不可欠であるということです。
従業員が自分の仕事に誇りとやりがいを持って働いてはじめて、高品質な製品・サービスが生まれ、結果として顧客満足につながります。
担当者から御社に最適なご提案をさせていただきます。