基板実装の品質を高める「なぜ」起点のアプローチ:個人の思考整理から組織の課題解決へ
営業時間:平日 8:30~17:35
phone0740-32-3333

phone0740-32-3333
こんにちは。アドガワエレクトロニクスの公式ブログへようこそ。
製造現場や組織において、「なぜこの作業が必要なのか」「なぜこの手順で進めるのか」という疑問に直面することがあります。日々の業務に追われるなかで、「なぜ」を問う作業を面倒に感じたり、周囲からの「なぜ」に答えられなかったりする場面は少なくありません。
この「なぜ」の欠落は、毎朝の朝礼という身近な場面にも現れます。朝礼では「業務に集中しよう」「礼儀を行動にしよう」「時間を守ろう」などのスローガンを共有します。しかし、その根底にある「なぜその注意が必要なのか」という目的まで触れなければ、言葉は形式化します。
今週の朝礼のテーマ「チームや周囲の人に働きかけるときに、どのようなことを意識しているか」にも、「なぜ」を起点にする思考が深く関わります。「周囲への働きかけ」とは、作業内容や手順の指示にとどまらず、行動の理由を共有して相手の納得感を育む営みだからです。納得感(腹落ち)を得ることで、指示された作業をこなす受動的な状態から、目的を理解して自律的に工夫する能動的な状態へ変わります。
「なぜ」を起点に思考し行動できる個人や組織は、変化に強く、品質を維持し続けられる基盤を持ちます。この記事では、「なぜ」を起点にした思考がもたらす「強さ」の本質を具体化し、基板実装の現場や組織運営の課題解決につながる理由を解説します。
基板実装のような精密性を要する製造現場において、「なぜ」を追及しない作業運用が定着すると、品質低下のリスクが工程内に蓄積します。
「作業指導票の記載通りに動く」「過去の手順を踏襲する」という作業スタイルは、一見すると作業効率を確保し、標準化されているように見えます。しかし、部材の変更や予期せぬトラブルが発生した際、変化に対応できず工程不全へ陥る脆弱性を抱えます。そこには本質的な「目的」の理解が欠落しています。
目的を把握せずに手順のみを追う作業者は、想定外の事象が生じた際に自律的な判断を下せません。基板実装ラインには、基板の材質や層構成、部品の熱容量、室内の温湿度変化などの変動要素が常時存在します。前提条件がわずかに変化すると、従来の手段が機能しなくなる事態は頻繁に起こります。
例えば、季節の推移に伴う室温や湿度の変化は、はんだペーストの粘性やボイド発生率へ直接影響を与えます。手順書に従って作業を進めていても、はんだの転写状態が急変する場合があります。このとき、「なぜ粘度管理が必要なのか」という目的や物理的メカニズムを理解していないと、異常の兆候を見落とします。結果として印刷不良を後工程へ流出させます。

目的の理解を欠いた現場は、予期せぬ変化が起きた際に応用が利かず、判断の遅れや誤った処置を招きます。
一方で、日常のあらゆる作業で全員が「なぜ」を求め続ける運用は、定型業務の停滞を引き起こします。定常作業では標準作業手順(SOP)の順守を優先し、変化点や異常の発生時に「なぜ」を即座に起動する役割分担を整理します。「なぜ」を深掘りする視点は現場管理者やリーダーに不可欠であり、この思考軸を持つ作業者がリーダーシップを担う配置に適しています。
「なぜ」の探究を怠る現場では、問題が発生しても表面的な不具合の修正に終始します。例えば、リフロー後にはんだボールが発生した際、発生したボールを手作業で除去して作業を完了させる運用です。

「なぜはんだボールが生じたのか」という根本原因に踏み込まないと、同一の不良が繰り返し発生します。はんだボールの発生原因には、予熱(プリヒート)不足に伴うフラックスの急激な沸騰、はんだペーストの吸湿、メタルマスク裏面の汚れなど複数の要素が影響します。発生したボールを取り除くだけの処置は、要因を放置したまま症状のみを覆い隠す行為に留まります。

対症療法を繰り返すコストと時間は、長期的に組織の生産性を低下させます。不具合の真因を解明しないまま手直しを継続する姿勢は、現場に「不良が出たら直せばよい」という妥協の風土を定着させます。不具合の真因から目を背ける姿勢は、品質改善の機会を自ら手放す選択を意味します。
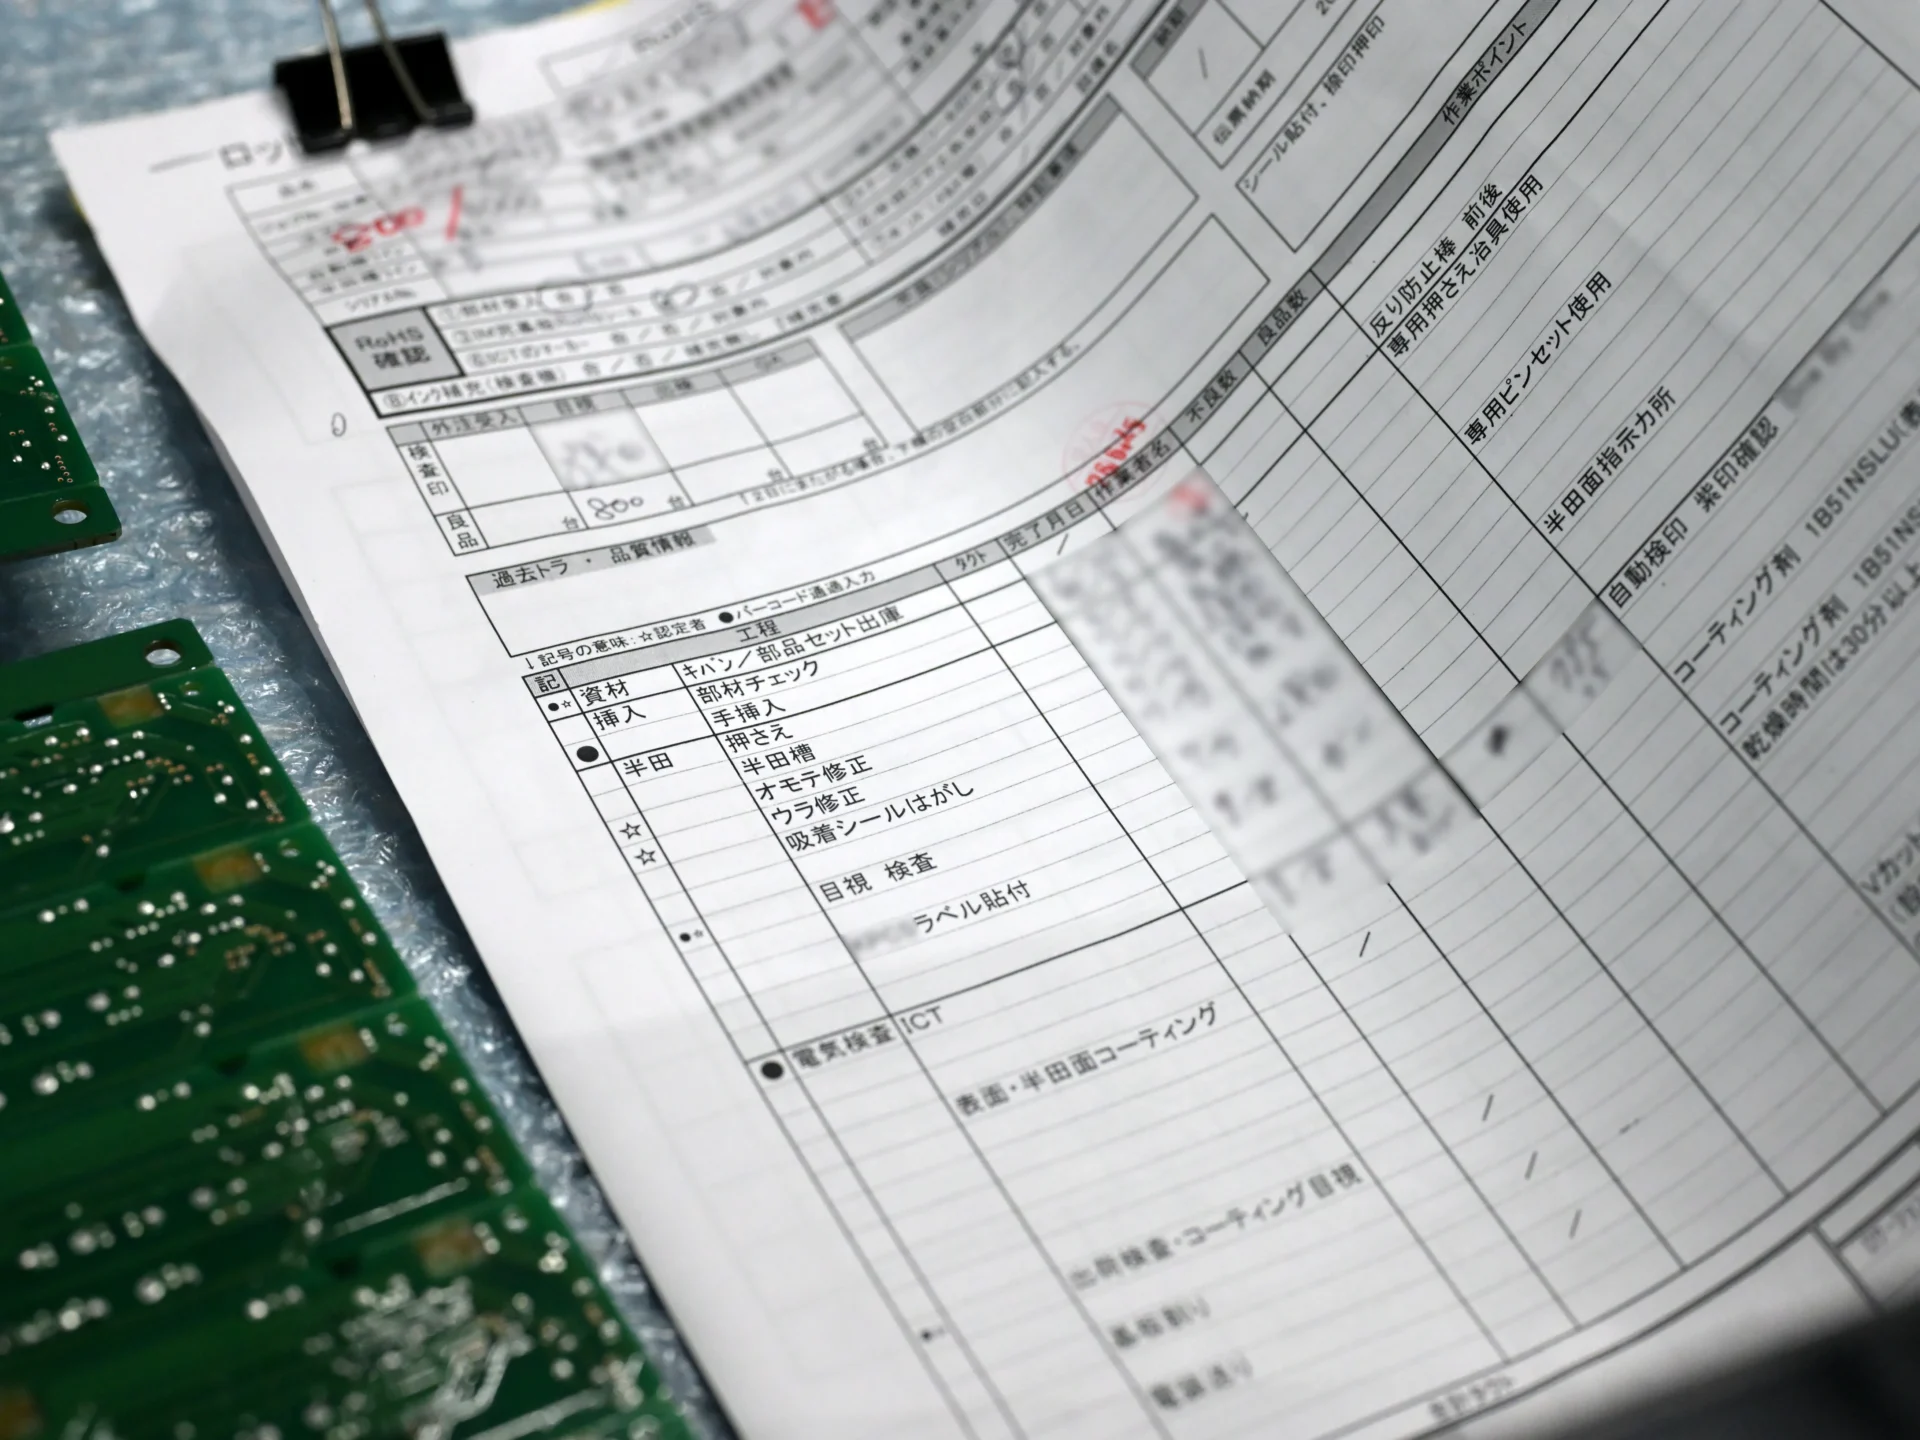
「なぜ」を起点にした思考や行動ができる個人および組織が持つ「強さ」とは、具体的にどのような能力を指すのでしょうか。ここでは、その強みを3つに分解して整理します。
▼ 1. 構造的適応力
部品の仕様変更や使用環境の変動など前提条件が変化した際も、自力で工程や設定条件を応用・再構築する能力です。
▼ 2. 根治(こんち)的解決力
表面的な不具合の除去や手直しなどの一時的な対症療法を排除し、問題の発生源である根本原因を工程内から取り除く能力です。
▼ 3. 納得の求心力
作業の目的や背景にある技術的根拠を明確に言語化して共有し、作業者や関係部署から自発的な協力と改善提案を引き出す能力です。
環境や仕様の変更に直面した際、自律的に最適な行動を組み立て直す能力が「構造的適応力」です。手段の背景にある「目的」を理解しているため、前提条件が変化しても目的を果たす代替手段を立案できます。
電子機器受託製造(EMS)において、回路設計から部品調達、基板実装まで一貫して支援する場面を考えます。例えば、指定部品が生産終了(ディスコン)となった場合、代替部品への切り替えが求められます。
単に部品の型番のみを管理する運用では、適切な代替案を提示できません。「なぜその部品を採用したのか」(耐電圧、許容電流、周波数特性、パッケージサイズなどの目的)を把握していれば、要求仕様を満たす代替候補を即座に選定できます。
さらに、ピン配置や外形寸法の違いに応じた回路の修正やパターン設計の改定まで含め、顧客へ能動的に提案できます。手段の暗記を避け、目的の理解を深めることで、状況の変化に柔軟に適応できます。
慢性的な不具合や余分な手直しコストを根本から遮断する能力が「根治(こんち)的解決力」です。現象の表面をなぞる対処で終わらせず、不具合が発生した物理的・技術的背景まで掘り下げます。
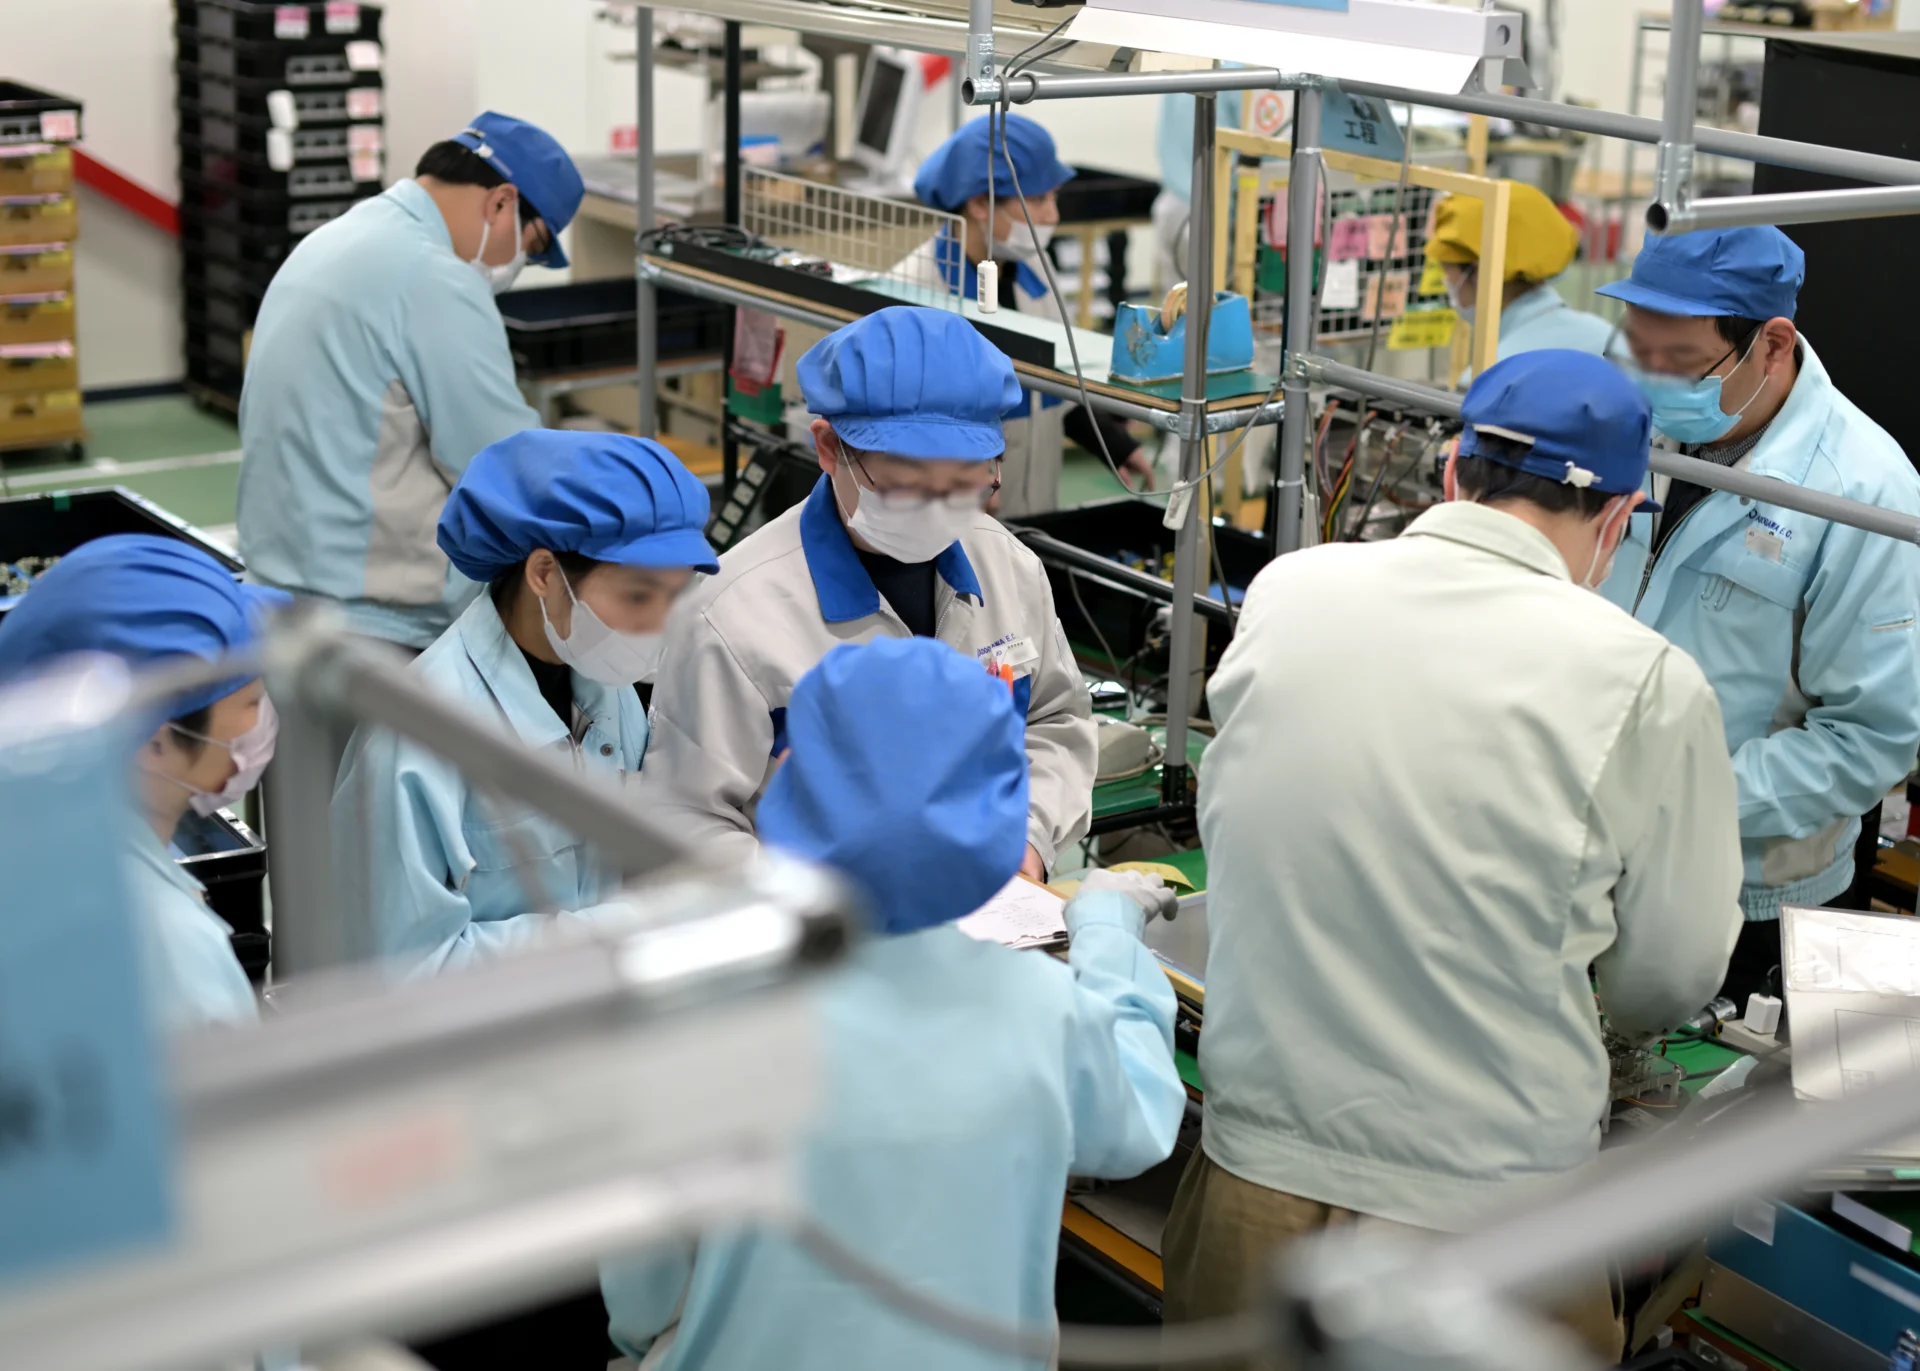
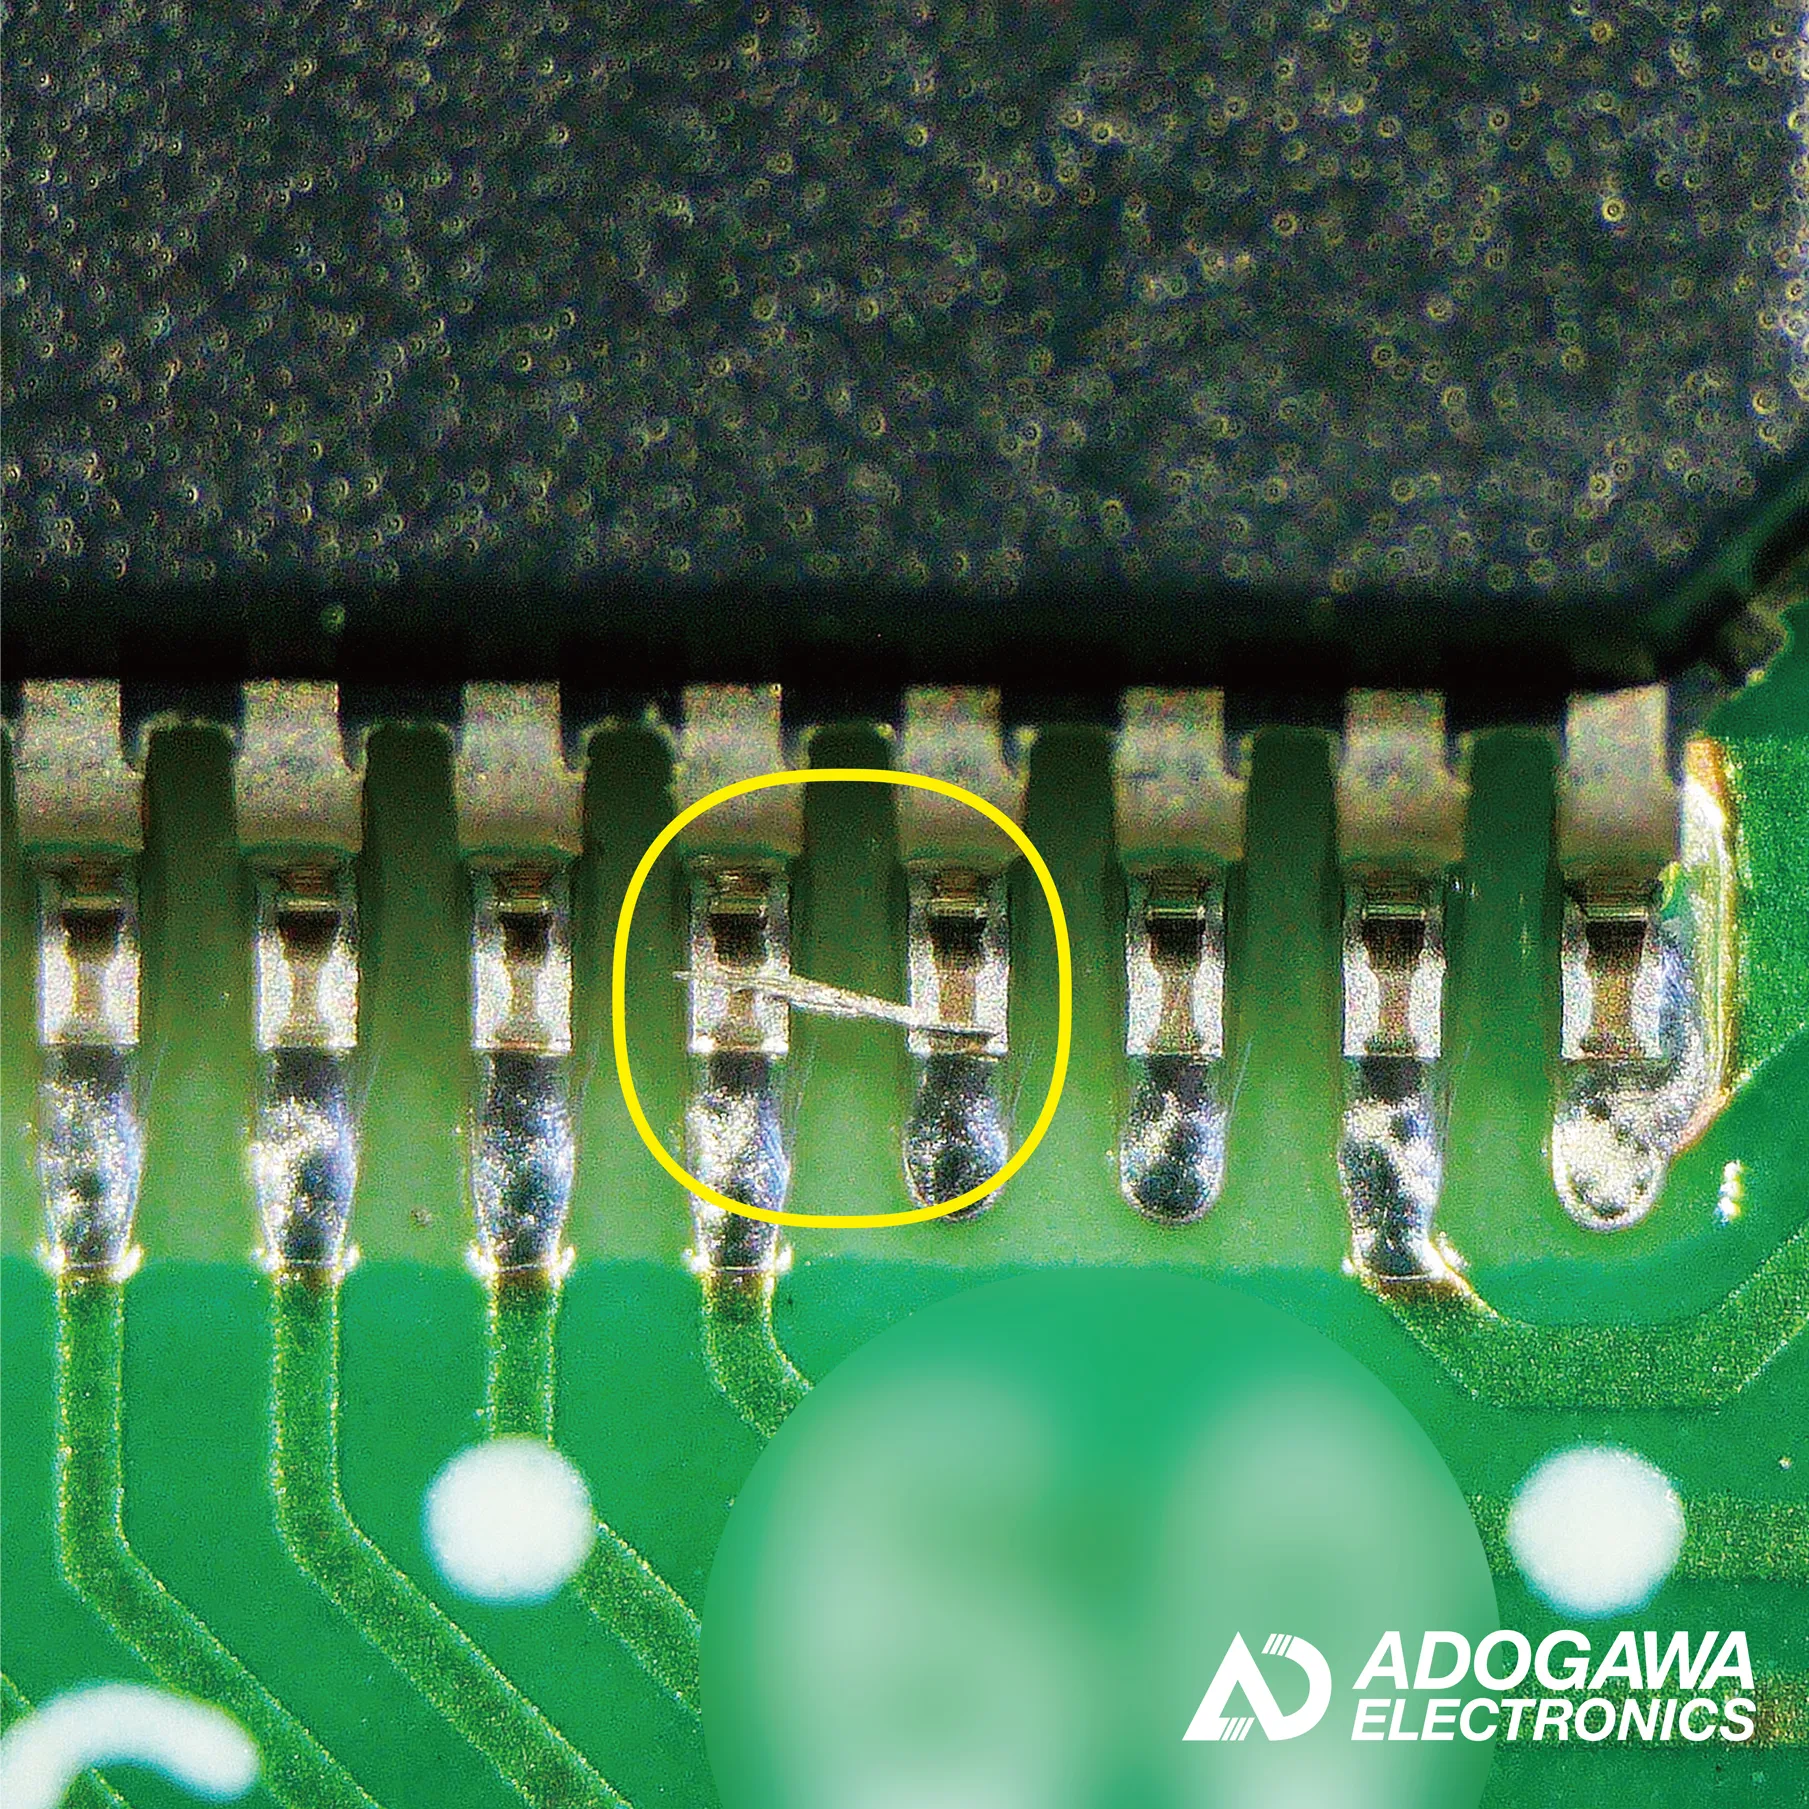
表面実装(SMT)工程において、特定のチップ部品に立ち上がり現象(マンハッタン現象)が生じる場合を考えます。不良個所を手作業で修正する一次処置で終わらせず、「なぜ立ち上がり現象が発生したのか」という発生メカニズムを探ります。
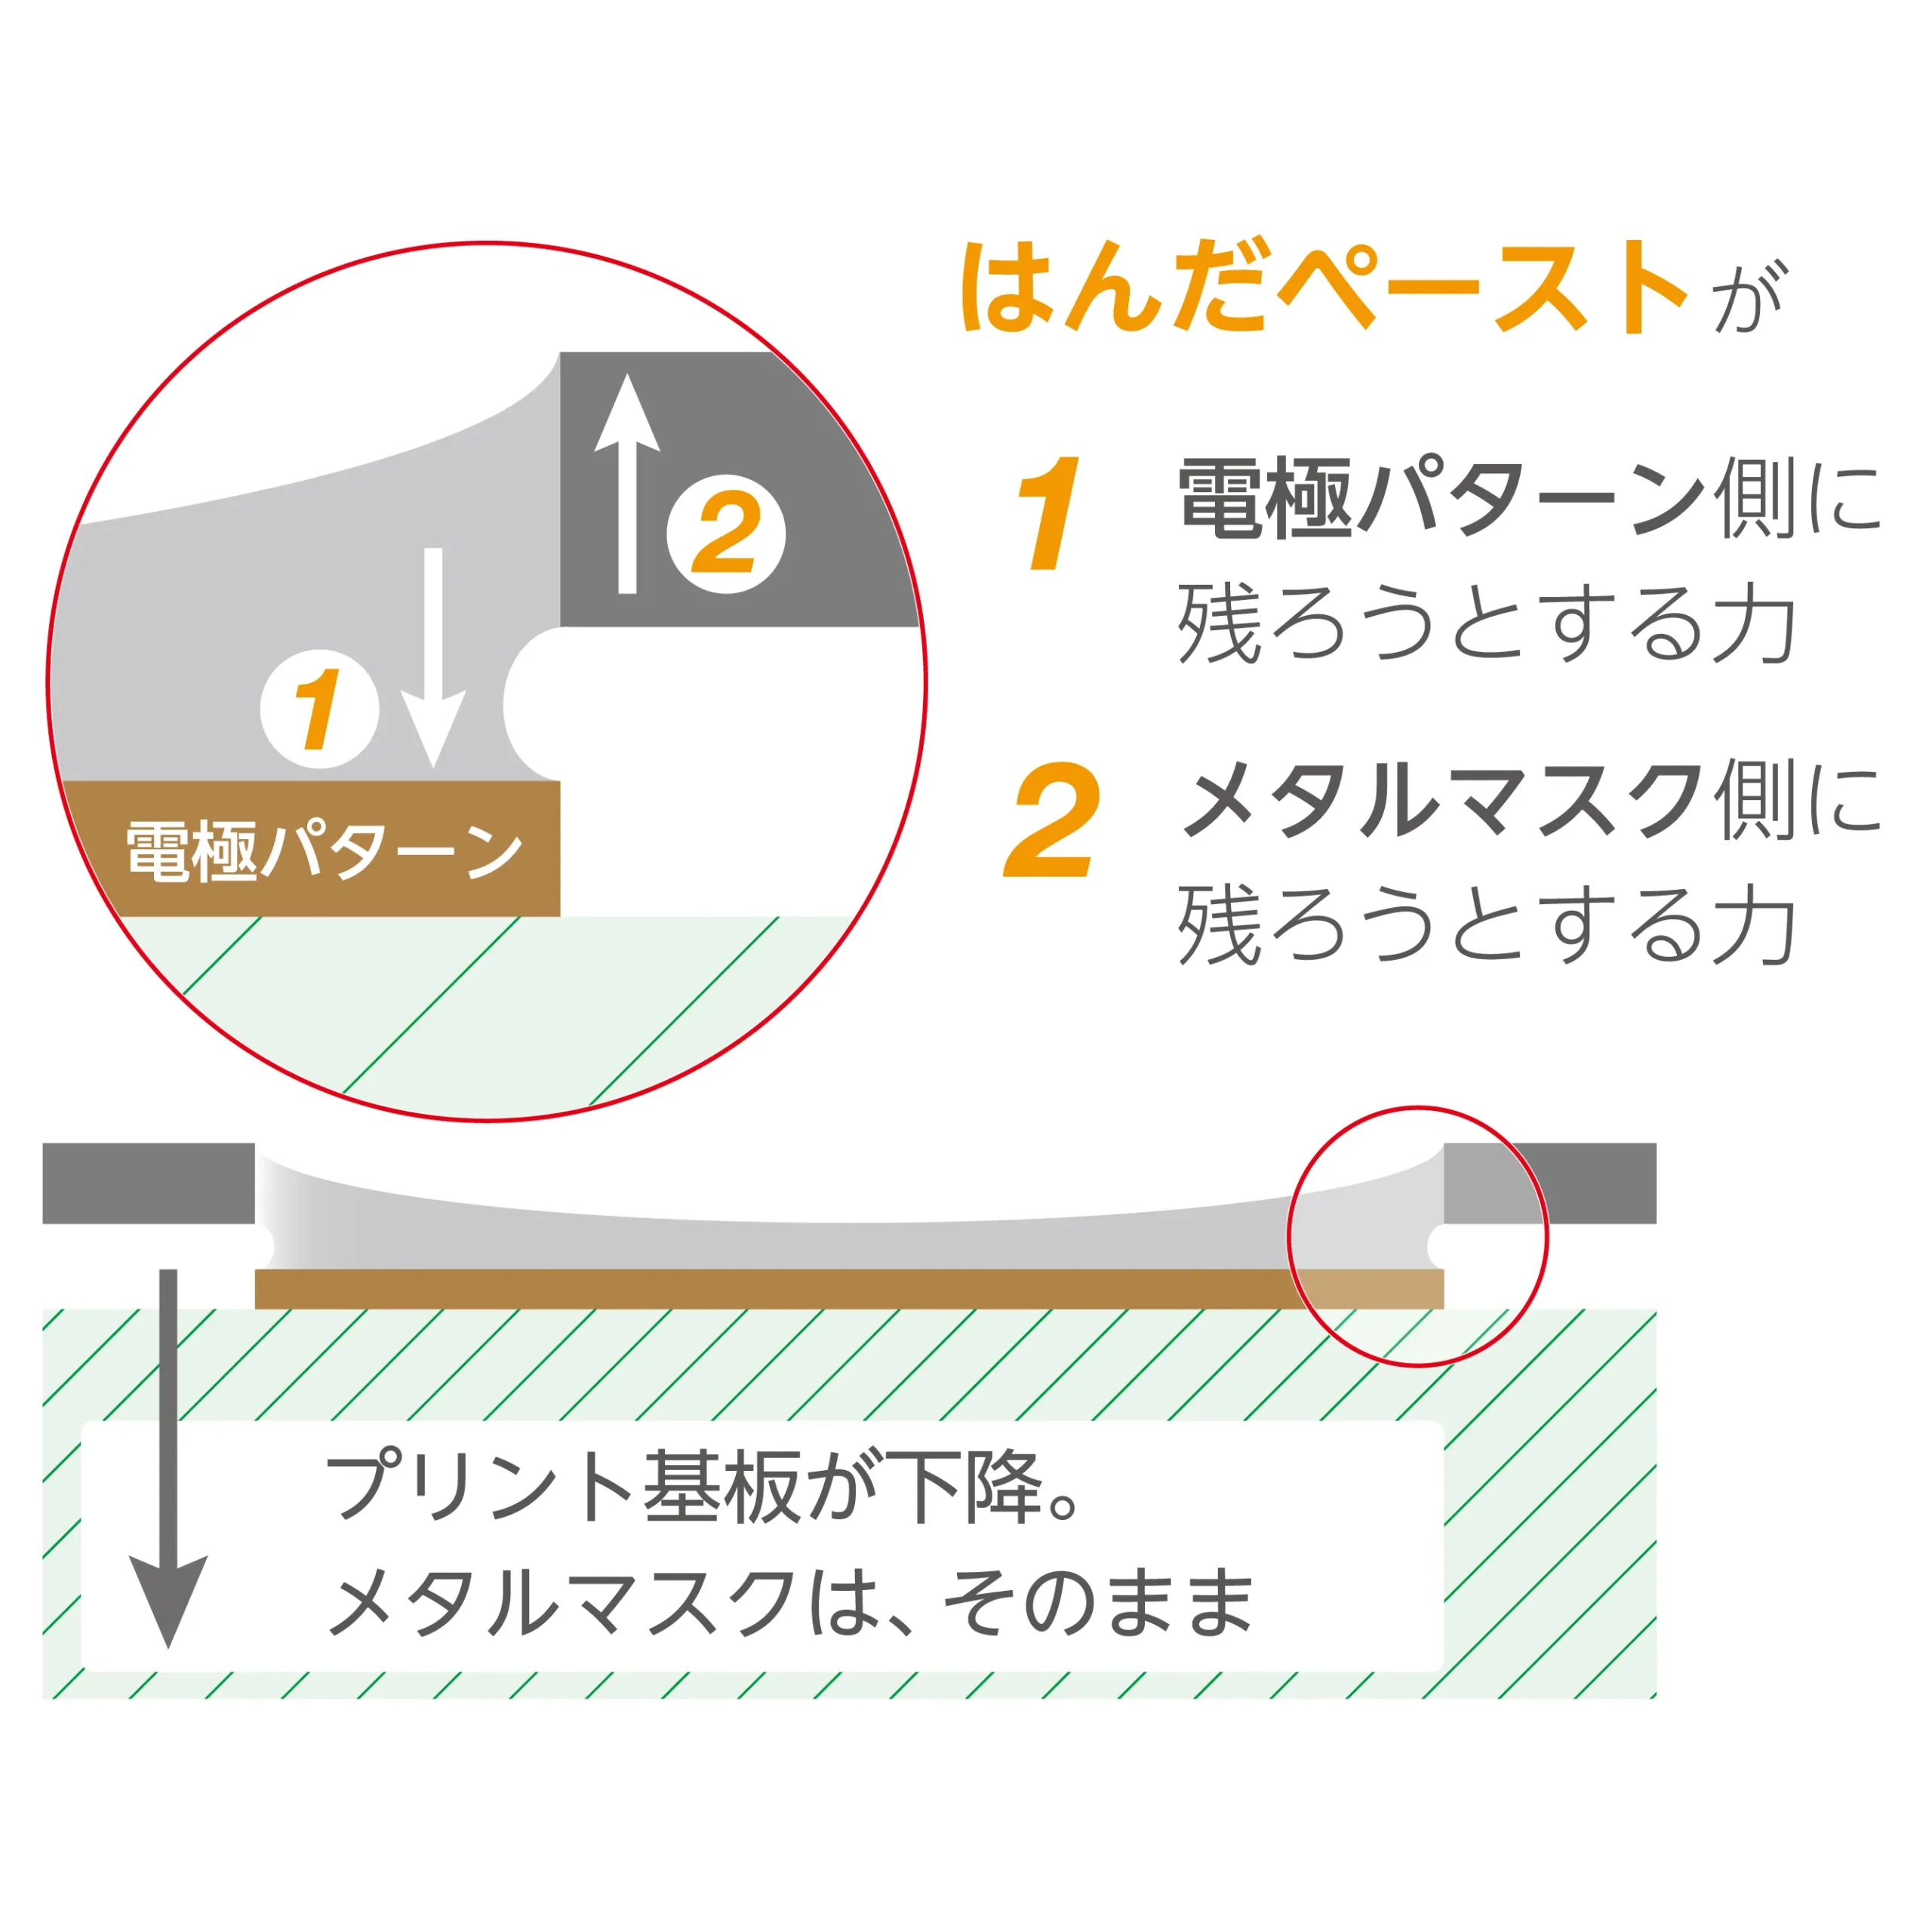
マンハッタン現象は、部品両端の電極の、はんだの溶融タイミングの差や溶融はんだが及ぼす表面張力の不均衡によって発生します。要因として以下の物理的・設備的要素を多角的に分析します。
▽ 熱バランスの不均衡
左右のランド形状の非対称性や、片側のみ面積の大きい銅箔(ベタパターン)へ接続されていることによる熱引きの差
▽ リフロープロファイルの不適切さ
炉内の温度差や、プリヒート(予熱)ゾーンの昇温傾斜の急峻さ
▽ 印刷状態の不均一
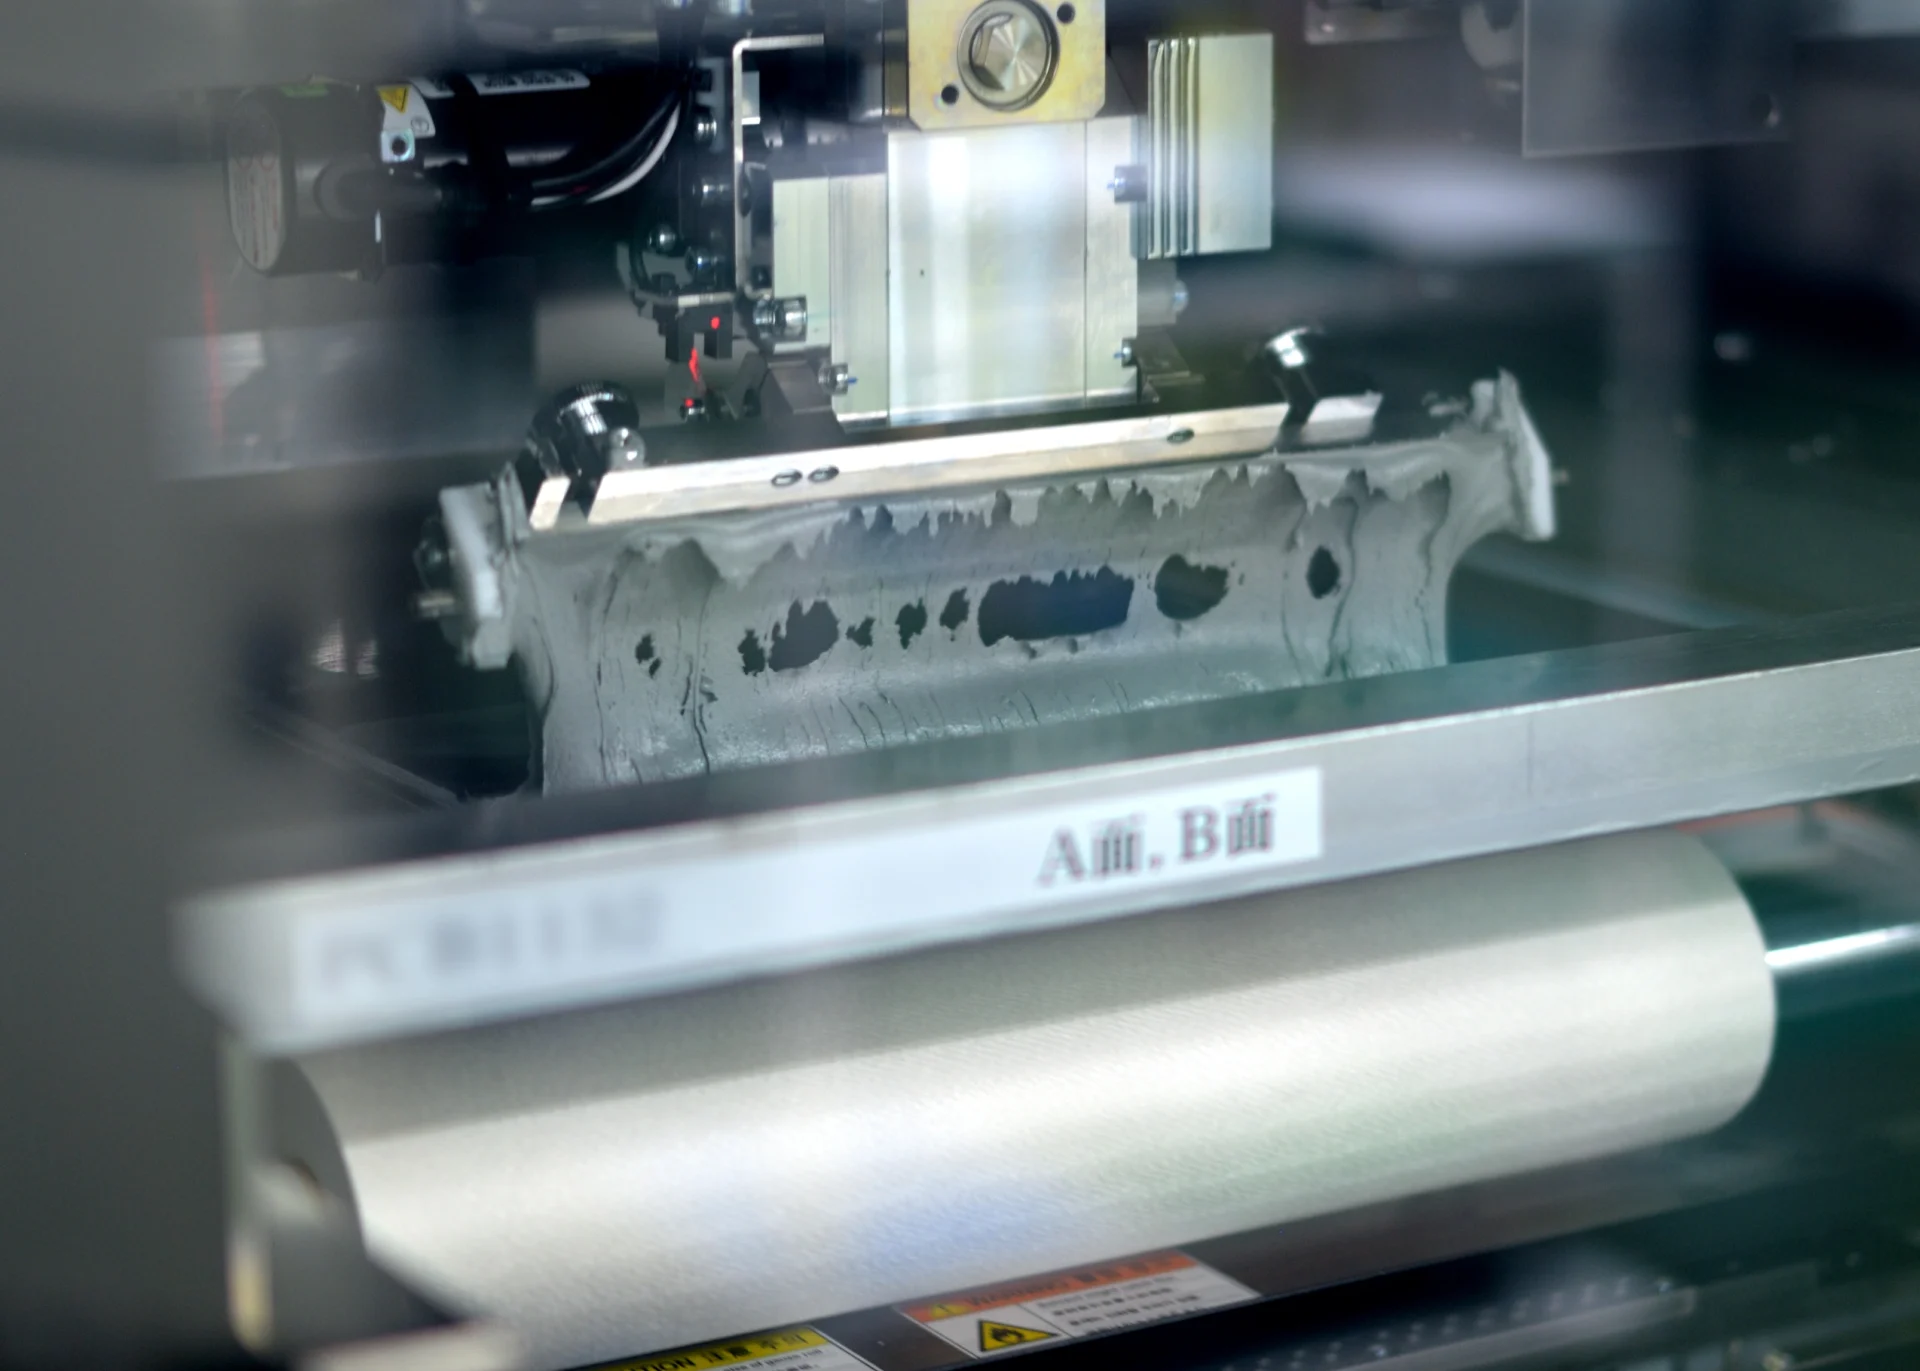
はんだペースト印刷(塗布)量のバラつきや、メタルマスク開口部の摩耗
▽ 実装位置の偏り
マウンタによるチップ部品の吸着アライメントのズレ
データに基づく要因分析と仮説検証を重ねて真因を特定します。その上で設計・技術部門と連携し、リフロープロファイルの変更やランド設計の改定を提案します。不具合の発生源を断つプロセスを経ることで、同一の基板構造を持つ他製品への水平展開も実現できます。
指示に頼らず、周囲の共感と納得に基づいた推進力を生み出します。人間への指示は、生成AIへプロンプトを入力する作業とは異なります。行動の背景にある目的や理由を理解したときに、人間は自発的に動きます。

品質管理部門が静電気対策(ESD対策)として出勤時に毎日、リストストラップの抵抗値を測定・記録するよう指示する場面を想定します。現場に「ルールだから守れ」と伝えるだけでは、測定や記録作業が形骸化します。多忙時に測定をスキップしたり、適当な数値を記入したりする不正を招くおそれもあります。

一方で、「なぜ測定が必要か」という理由を明確に示せば、重要性を理解して自発的にルールを守ります。静電気放電(ESD)は、ICや半導体素子の内部回路を瞬間的に破壊します。さらに、完全に破壊されるケースだけでなく、潜在的な損傷(潜在欠陥)にとどまり、出荷後の市場で突然動作不良を引き起こす危険性を持ちます。
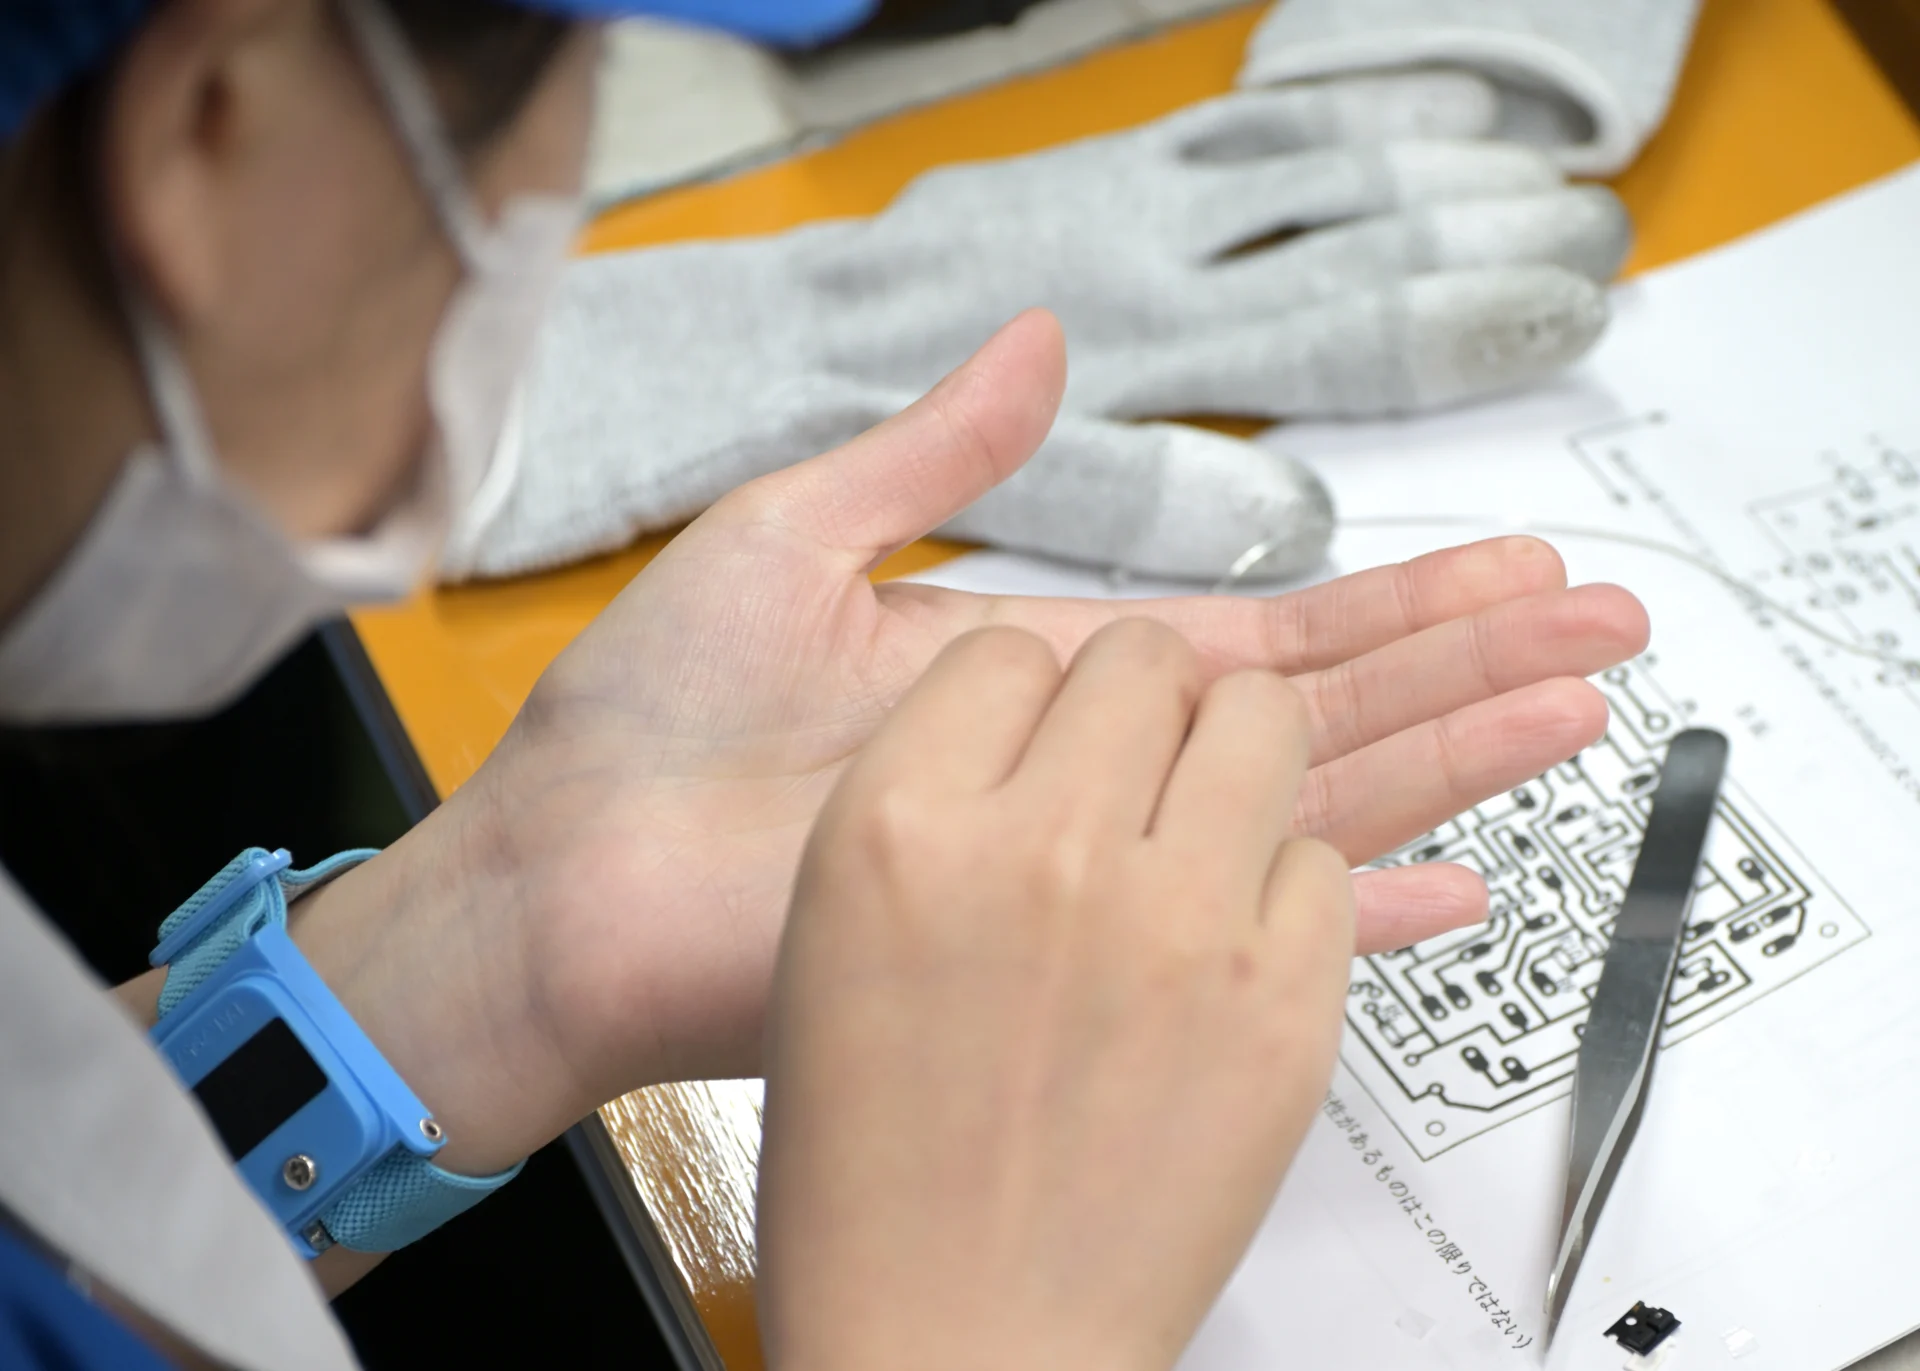
ESD対策が必要な本質的な理由は、「目に見えない潜在不良の流出を防ぎ、製品を購入・使用する顧客の安全と信頼を守るため」です。単なる社内ルールの遵守を超え、作業の先にいる顧客へ目を向ける意識が欠かせません。目的の共有が現場の倫理観と責任感を支えます。
「なぜ」を起点にした思考を展開する際、重要となるのが「思考の順序」です。相手の「なぜ」に答えられない、あるいは相手の「なぜ」に答えるのを面倒に感じてしまう原因の多くは、思考順序を飛ばして相手に向き合おうとすることにあります。まず自分が理由を深く理解し、その上で相手に伝わる言葉に言い換えて話すという二段階のプロセスを辿ります。
▼ 思考の二段階プロセス
(1)内省
「なぜやるのか」を整理し、思考の軸を作る
(2)伝達
相手の視点・立場に置き換えた言葉で伝え、共通の目的を目指す
思考のスタート地点は、常に自身の内側にあります。自分が携わっている業務、決定した判断、定めたルールについて、「なぜ自分はこの方法をとっているのか」を自問自答し、言語化します。
自身の判断基準を明確な言葉で整理し、思考の軸を確立します。自分自身が行動の理由や目的を把握していない状態では、相手へ説明する土台が存在しません。これが、相手の「なぜ」に答えられない、あるいは相手の「なぜ」に答えるのを面倒に感じてしまう原因です。
例えば、作業指導票を作成する品質管理の担当者は、事前に「なぜこの温度設定にするのか」「なぜこの治具を使うのか」を自ら掘り下げて整理します。
温度設定には「はんだの合金組成に応じた融点、フラックスの活性化温度領域、部品耐熱限界」、治具の使用には「リフロー加熱時の、基板の熱変形(反り)防止や特定の熱に弱い部品への遮熱」という技術的根拠が存在します。これらを明確にすることで、作業指導票を作成する準備が整います。自身の理解を深める内省作業こそが論理的な指導の前提条件であり、作業者の自発的な協力、改善提案を促します。
「なぜ」が明確になれば、相手へ伝える段階に進みます。大切な点は、自分の理屈を押し付けず、相手の立場に応じた言葉へ言い換えることです。
知識や経験に差がある状態では、いくら専門的な正論を伝えても相手に届きません。相手の知識レベルや現場での役割に合わせて理由を噛み砕き、納得感を育む必要があります。
例えば、3H(初めて・変更・久しぶり)に該当する作業者から「なぜ二重チェックが必要ですか」と尋ねられた場面を考えます。専門用語を並べず、「極性のある電解コンデンサやダイオードは向きを間違えやすく、自動画像検査装置(AOI)の設定によっては見落とす恐れがあります。目視確認と合わせて二重チェックし、後工程での手直しや基板の破棄を防ぎます」と説明します。
理由に納得すると、自分の確認作業が重大な損失を防ぐ防波堤であることを理解し、責任感を持って臨みます。相手の目線に合わせた対話が、組織全体の品質意識を引き上げます。
「なぜ」を起点とする思考モデルは、基板実装の日常業務においてどのように機能するのでしょうか。代表的な4つの業務場面を例に挙げます。
表面実装ラインは、クリームはんだ印刷、部品マウント、リフロー加熱の順で進みます。すべての条件設定には、客観データに基づく技術的理由が存在します。
はんだ印刷の膜厚と圧力
「なぜこのメタルマスクの開口寸法や板厚を選び、スキージ圧力と速度をこの値に設定するのか」という根拠を数値に基づいて明確にします。SPI(はんだ印刷検査装置)で測定したはんだの容積データ、面積比、位置ずれ量を分析し、理論に基づく適正な印刷条件を導き出します。
はんだの塗布量が過多になると、リフロー時に融解したはんだが隣接ラインへ広がり、ショート(ブリッジ不良)を引き起こします。反対にはんだ量が不足すると、接合部の未はんだや導通不良、接合強度の低下を招きます。

また、スキージ圧力が強すぎるとメタルマスク開口部のはんだペーストまで掻き出して塗布量不足が生じます。圧力が弱すぎるとマスク上面にはんだが残り、基板への滲みやブリッジの要因となります。SPIデータと連動させて圧力や速度の設定根拠を正しく把握することで、印刷品質のばらつきや工程内の不具合を未然に防ぎます。

マウンタの吸着と配置精度
「なぜ適切なノズルの選定や真空度チェック、画像認識アライメント(位置補正)を徹底するのか」という技術的理由を明確にします。ノズルの摩耗や真空度の不足は、部品の持ち上げ姿勢の乱れや移動時の位置ズレを引き起こすためです。

0603などの微小チップや狭ピッチQFP、BGAの実装では、わずかな配置ズレが不具合に直結します。溶融したはんだの表面張力によって部品が正しい位置へ戻る「セルフアライメント効果」が存在するものの、この補正機能には物理的な許容限界があります。
電極がランドから大きく外れて着地すると、はんだが引き寄せる力のバランスが崩れます。均等な復元力が働かない結果、片側の表面張力が勝って部品を引き起こすチップ立ち(マンハッタン現象)や、隣接ピン同士を繋ぐブリッジ(ショート)を招きます。表面張力によるセルフアライメント効果とチップ立ちは表裏一体の現象です。前工程での吸着・配置精度を確立することが、リフロー後の品質安定を実現します。
リフロープロファイル
「なぜプリヒート(予熱)の温度や時間をこの設定にするのか」という技術的根拠を明確にします。プリヒートには、基板全体の温度差を小さくし、フラックスの性能を十分に引き出す役割があります。
適正な予熱によってフラックス中の溶剤を穏やかに揮発させ、活性化させて金属表面の酸化膜を除去します。急激な加熱を避けることで、溶剤の急沸騰に伴うはんだボールの飛散や、部品・基板への熱ショックを防止します。あらかじめ基板内の熱容量差を緩和しておくことが、加熱時の溶融タイミングを揃え、接合不良やチップ立ちの防止に繋がります。
データ理解がもたらす応用力
設定値の根拠を正しく把握していれば、基板の板厚や層数、銅箔パターンが変わり熱容量が変化した際も、現場で的確に応用できます。温度プロファイルデータの数値に基づいて「なぜ昇温傾斜や予熱時間を調整するのか」という論理的な条件変更案を技術部門へ提案できます。
製造現場のトラブルは、4M(人・機械・材料・方法)の変化時に集中します。これに加えて「3H(初めて・変更・久しぶり)」の要素が重なる場面では、不具合発生リスクが高まります。「なぜ変化を管理するのか」という目的や知見を現場だけで完結させず、設計や技術などの他部門へ共有し、組織の改善につなげます。
現場から設計・生産技術への還元(DFMAの実現)
実装現場において、特定の部品に傾きや未はんだ、あるいは立ち上がり現象(マンハッタン現象)が多発した際、「なぜこの不良が生じるのか」を深掘りします。要因を追及すると、ランド形状の左右非対称性や、大面積のベタパターンへ直接接続されたことによる放熱(熱引き)へ辿り着くケースがあります。
ベタパターンに直結された電極は、銅箔の熱容量の大きさから加熱時の温度上昇が遅れ、反対側の電極とのはんだ溶融タイミングにズレを生じさせます。この熱伝導の不均一や物理的バランスの崩れが、はんだ溶融時の表面張力に偏りをもたらし、部品の傾きや未はんだを引き起こします。
この解明した真因を現場の手直しだけで終わらせず、設計部門へフィードバックします。ベタ接続部へサーマルリリーフ(放熱逃げ形状)を設ける設計基準を共有し、基板CADの段階で熱引きや配置の不均衡を未然に防ぎます。現場の解析データを次回の改版や新規設計へ還元し、製造性・組み立て性を考慮した設計(DFMA:Design for Manufacture and Assembly)を組織全体で確立します。
品質規格(IPC-A-610J)との接続
「なぜ、はんだフィレット形状を確保するのか」という技術的理由を、電子組立品の国際品質基準であるIPC-A-610Jの根拠と照らし合わせて明確にします。フィレットは単なる導通の確保にとどまらず、部品を基板へ物理的に固定して接合部の応力を分散させる役割を担います。
かかと(ヒール)フィレットやサイドフィレットの濡れ上がり高さが不足すると、十分な接合強度が得られません。機器の動作に伴う熱伸縮や外部からの振動が接合部に集中した際、応力を逃がせずにはんだクラック(亀裂)を発生させます。
規格値の物理的・技術的な意味を正しく把握することが、目視検査の判断のばらつきを防ぎます。合格基準を満たしている箇所への不要な再加熱や過剰な修正作業を削減します。
手直しに伴う過度な熱負荷は、基板パターンの剥離や近接部品の熱破壊など、手直し作業自体が新たな不具合を引き起こす「二次不具合」の要因となります。規格の意図に基づいた正確な判定が、品質の二次的悪化を防ぎます。
基板実装では、製品の小型高機能化や放熱性向上を目指し、BGA(ボールグリッドアレイ)やQFNなどの裏面電極部品を多く採用しています。これらの部品は端子を本体底面に配置する構造を持ち、目視や光学自動外観検査装置(AOI)では、はんだ接合部を直接観察できません。
「なぜX線非破壊検査装置の導入と定期的な測定が必要なのか」という理由は、内部のはんだボイド(空洞)や部品直下の微細なはんだブリッジを早期に検出する点にあります。はんだ内部のボイドは断熱層として作用し、熱抵抗を高めます。ボイド率が規定値(25%以下、IPC-A-610J)を超えると、通電時に発生した熱が放熱パターンへ逃げず、IC素子の熱破壊を招きます。また、実質的な接合面積が減るため、振動や落下衝撃を受けた際に応力が集中し、基板からの部品剥離を引き起こします。
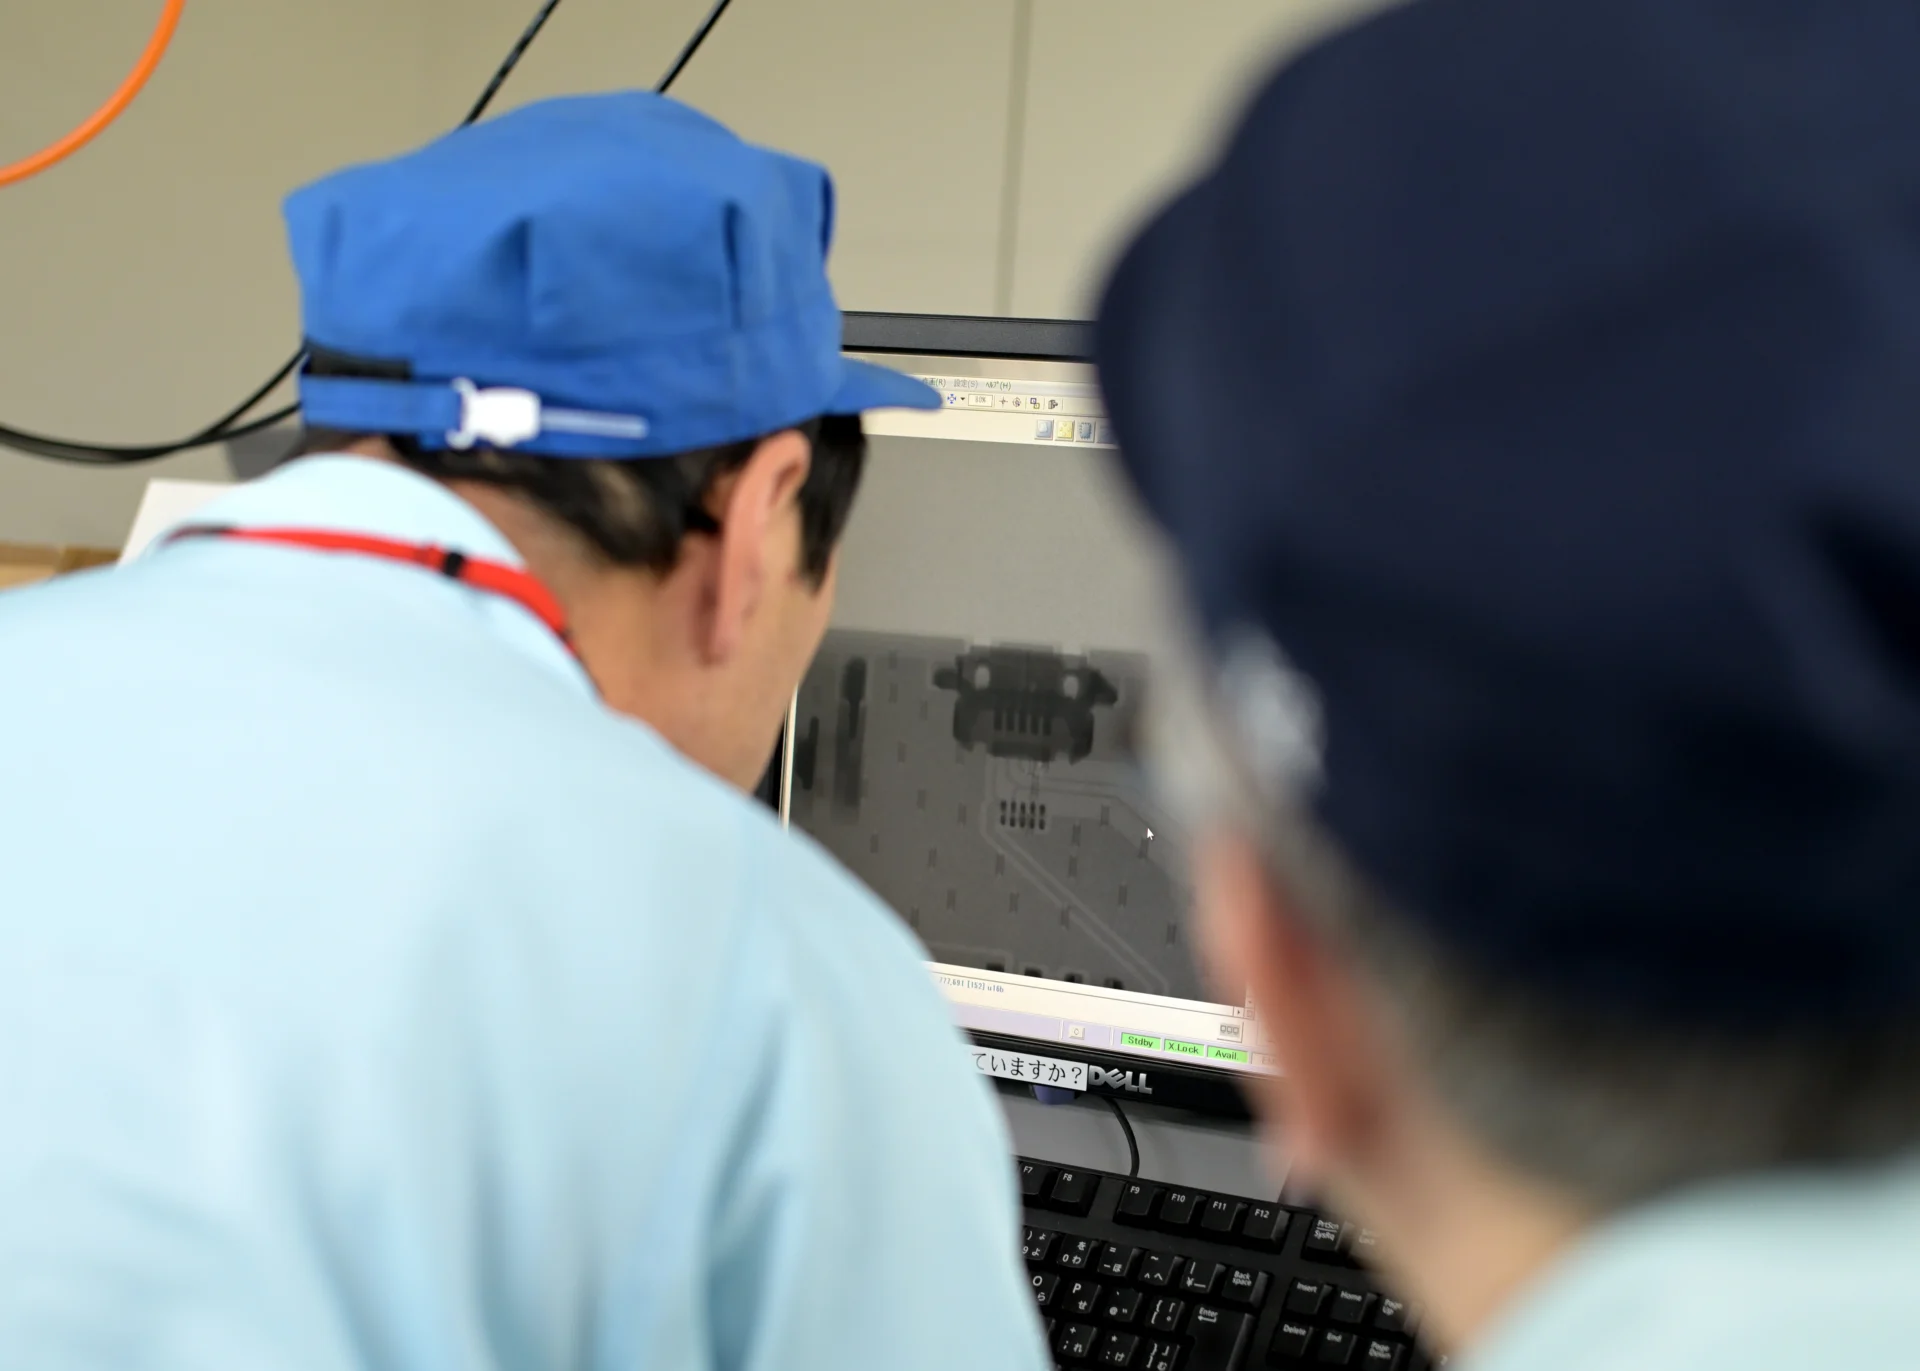
「外観から見えない箇所をなぜ検査するのか」という技術的根拠を現場全体で共有します。X線検査で得たボイド率やブリッジの測定結果をリフローの温度プロファイルや印刷条件へフィードバックする体制が、潜在的な品質欠陥を未然に防止します。
5S活動が形骸化する根本的な要因は、「なぜ5Sに取り組むのか」という目的を見失う点にあります。単に見栄えを整える作業と捉えている現場では、生産負荷が高まった際に5Sの優先度が下がります。
整理・整頓の「なぜ」
基板実装現場において、メタルマスクやはんだペースト、手はんだ工具の配置場所を固定する目的は、単なる美観の保持に留まりません。不要物を除いて定位置管理を徹底することで、部材を探す時間を削り、異物混入や部品の取り間違い(誤実装)を予防します。使用期限を過ぎたはんだペーストの混入を防ぐ「先入れ先出し」の運用も、製品品質を維持する明確な根拠に基づきます。
清掃・清潔の「なぜ」
プリント基板の表面に微細なゴミや異物が付着すると、回路パターンのショートや絶縁不良を引き起こします。工具や設備を清掃する行為は、装置の摩耗や治具の破損をいち早く見つける点検作業そのものです。「清掃は工程内の異常を早期に検知する品質保証活動である」という意図を共有することが、5Sを毎日の基本業務として現場へ定着させます。
「なぜ」を起点にする思考は、組織に多くの利点をもたらす一方、運用上の注意点もあります。事前に注意点を把握し、適切に対処します。
▼ 利点
作業の「なぜ」という目的を明確に捉えることで、突発的な不具合や急な仕様変更が生じた際も、現場で自律的な判断を下せます。標準手順から外れる異常が発生した場合も、不具合の発生メカニズムから逆算して妥当な対応策を導き出し、品質管理部門や関係部署へ適切な相談や改善提案を行えます。
不具合の要因を、測定データや物理的なメカニズムに基づいて整理します。勘や経験に依存する感覚的な作業を排除し、再現性のある手順として組織へ蓄積します。ベテランのノウハウを形式知へ落とし込むことで、教育期間の短縮と品質の平準化を同時に実現します。
作業の背景にある技術的根拠を理解することが、単なる指示待ちの姿勢を改善し、自ら工程改善を提案する能動的な姿勢につながります。自身の担当作業が製品全体の信頼性へどのように寄与しているかを具体的に把握できるため、作業への責任感と製品品質に対する関心を高めます。
▼ 注意点と対処法
「なぜ」を深掘りして現場へ共有するには、相応の対話時間を要します。導入初期においては、思考を整理して伝える教育コストを許容する必要があります。

ここで注意する点は、すべての状況で対話を優先すると、緊急時の意思決定が遅れて損害を拡大させるリスクです。対話時間を確保する平常時と、即時対応を優先する緊急時でルールを明確に分けます。
具体策として、クレーム発生やライン停止などの異常時には「なぜ」の議論を一時停止し、トップダウンの即時指示へ切り替える判断基準を定めます。安全確保と被害防止を最優先で処理し、事態の収束後に改めて「なぜ発生したか」を振り返ります。平常時の対話教育と緊急時の危機管理を両立させることが、組織の破綻を防ぎます。
「なぜ」の問いを過剰に繰り返し、要因分析自体が目的化すると、現場が思考不全(分析麻痺)に陥り改善行動が停止するリスクを生じます。全ての因果関係が解明されるまで動かない極端な思考に傾くと、基板の連続不良が発生した際も真因特定までラインを止めて議論を続け、生産計画や納期に支障を及ぼします。

この停滞を防ぐには、「いつまでに結論を導き、行動へ移すか」という期限(タイムボックス)の設定と、応急処置と恒久対策のタイムラインの分離が不可欠です。
異常発生時は探究の時間と手順を制限し、現時点で最も確度の高い仮説に基づいて応急処置を優先します。仮説段階であっても設定した期限に達した時点で速やかに検証行動へ移行し、ラインの安全と生産を確保します。その上で、得られた結果データをもとに恒久対策に向けた「なぜ」を段階的に深掘りします。応急対応と根治対策の時間軸を切り分ける運用が、行動の遅延を防ぎます。
「なぜ失敗したのか」「なぜルールを守らなかったのか」という問いかけが、相手への追及や責め立てとして伝わる状態です。ミスの原因である「作業手順の不備」ではなく、作業した「個人」に責任を求めてしまうためです。責められた側は身を守る姿勢になり、不具合の隠蔽や報告の遅れを招く原因になります。その結果、異常を抱えた製品が出荷され、お客様へ多大な迷惑をかけて被害を拡大させる事態を引き起こします。

この課題を解決するには、問いかけの対象を「人」から「仕組み」へ変えます。作業者個人の資質と問題を切り離し、「どの手順の『なぜ』が不鮮明でミスを誘発したのか」「どの標準化が不足していたのか」という視点で対話します。心理的安全性を確保した現場環境を整えることが、迅速な不具合報告と真因の根本解決へ繋がります。
基板実装は、条件管理と絶え間ない品質改善が求められるものづくりの核です。だからこそ、決まった手順を単になぞる作業を抜け出し、「なぜ」を問い直す姿勢が欠かせません。
自分の中の「なぜ」を整理し、周囲の疑問へ誠実に応じる対話を重ねます。この継続的な取り組みが、不具合の発生を未然に防ぎ、技術変化へ柔軟に対応できる強い現場と組織を築きます。
基板実装やEMS(電子機器受託製造サービス)に関するご相談やお問い合わせは、弊社Webサイトの問い合わせフォームよりご連絡ください。
最後までお読みいただきありがとうございます。
私たちが教育研修や環境改善の発信を続けるのは、それらがすべて「お客様へお届けする製品の安定性」に直結すると考えているからです。一見、製造とは直接関係のないように見える日々の対話や5S活動のひとつひとつが不具合を防ぎ、納期を守り、そして付加価値の高い提案を生む土壌となります。
「モノづくりから、ものがたりへ」。お客様の大切な設計思想を形にするパートナーとして、私たちはこれからも現場の「人」と「技術」を磨き続けてまいります。実装に関するお悩みや、具体的な改善事例をお探しの方は、ぜひお気軽に「技術ハンドブック」のダウンロード、またはお問い合わせフォームよりご相談ください。
・試作から量産への移行でトラブルが多い
・委託先(基板実装会社)との意思疎通に時間がかかる
その結果、製造コストが膨らむ
アドガワエレクトロニクスがまとめた「技術ハンドブック」には、基板設計・実装におけるコストダウン事例や品質向上のノウハウを多数掲載。量産を前提とした試作の進め方や、VE提案による改善事例もご紹介しています。
・量産時の失敗コストを削減
・製品価値を高める改善提案のヒントを獲得
・基板実装 委託先選定の判断材料 といった実践的な事例を掲載しています。
技術ハンドブックを、製品開発の加速とコスト競争力強化に、ぜひお役立てください。ダウンロードは、⇒ 特設サイトから
関西・近畿を拠点に、プリント基板・電子部品調達〜基板実装(表面実装〔SMT〕、挿入実装〔THT〕)、コーティング、エージング試験、電気機械器具組立までを一貫提案するアドガワエレクトロニクスです。
このブログでは、「モノづくりから、ものがたりへ」をコンセプトに、製造工程における「技術」と「人」にフォーカスします。品質教育やベテランから若手への技術承継、そして私たちの日常と社内文化をお届けします。
⇒ 会社概要 :
https://www.adogawa.co.jp/company/
⇒ 表面実装サービス紹介 :
https://www.adogawa.co.jp/mounting/serface/
⇒ 最新記事一覧 :
https://www.adogawa.co.jp/blog
⇒ お問い合わせ :
https://www.adogawa.co.jp/inquiry/
当社の雰囲気、社内文化をより身近に感じていただけるよう、ソーシャルメディアでも日々の様子を発信しています。よろしければ、私たちの日常を少しだけ覗いてみてください。

日々の取り組みを取材し、発信していて強く感じるのは、「顧客満足(CS)」を語る前に、「従業員満足(ES)」が不可欠であるということです。
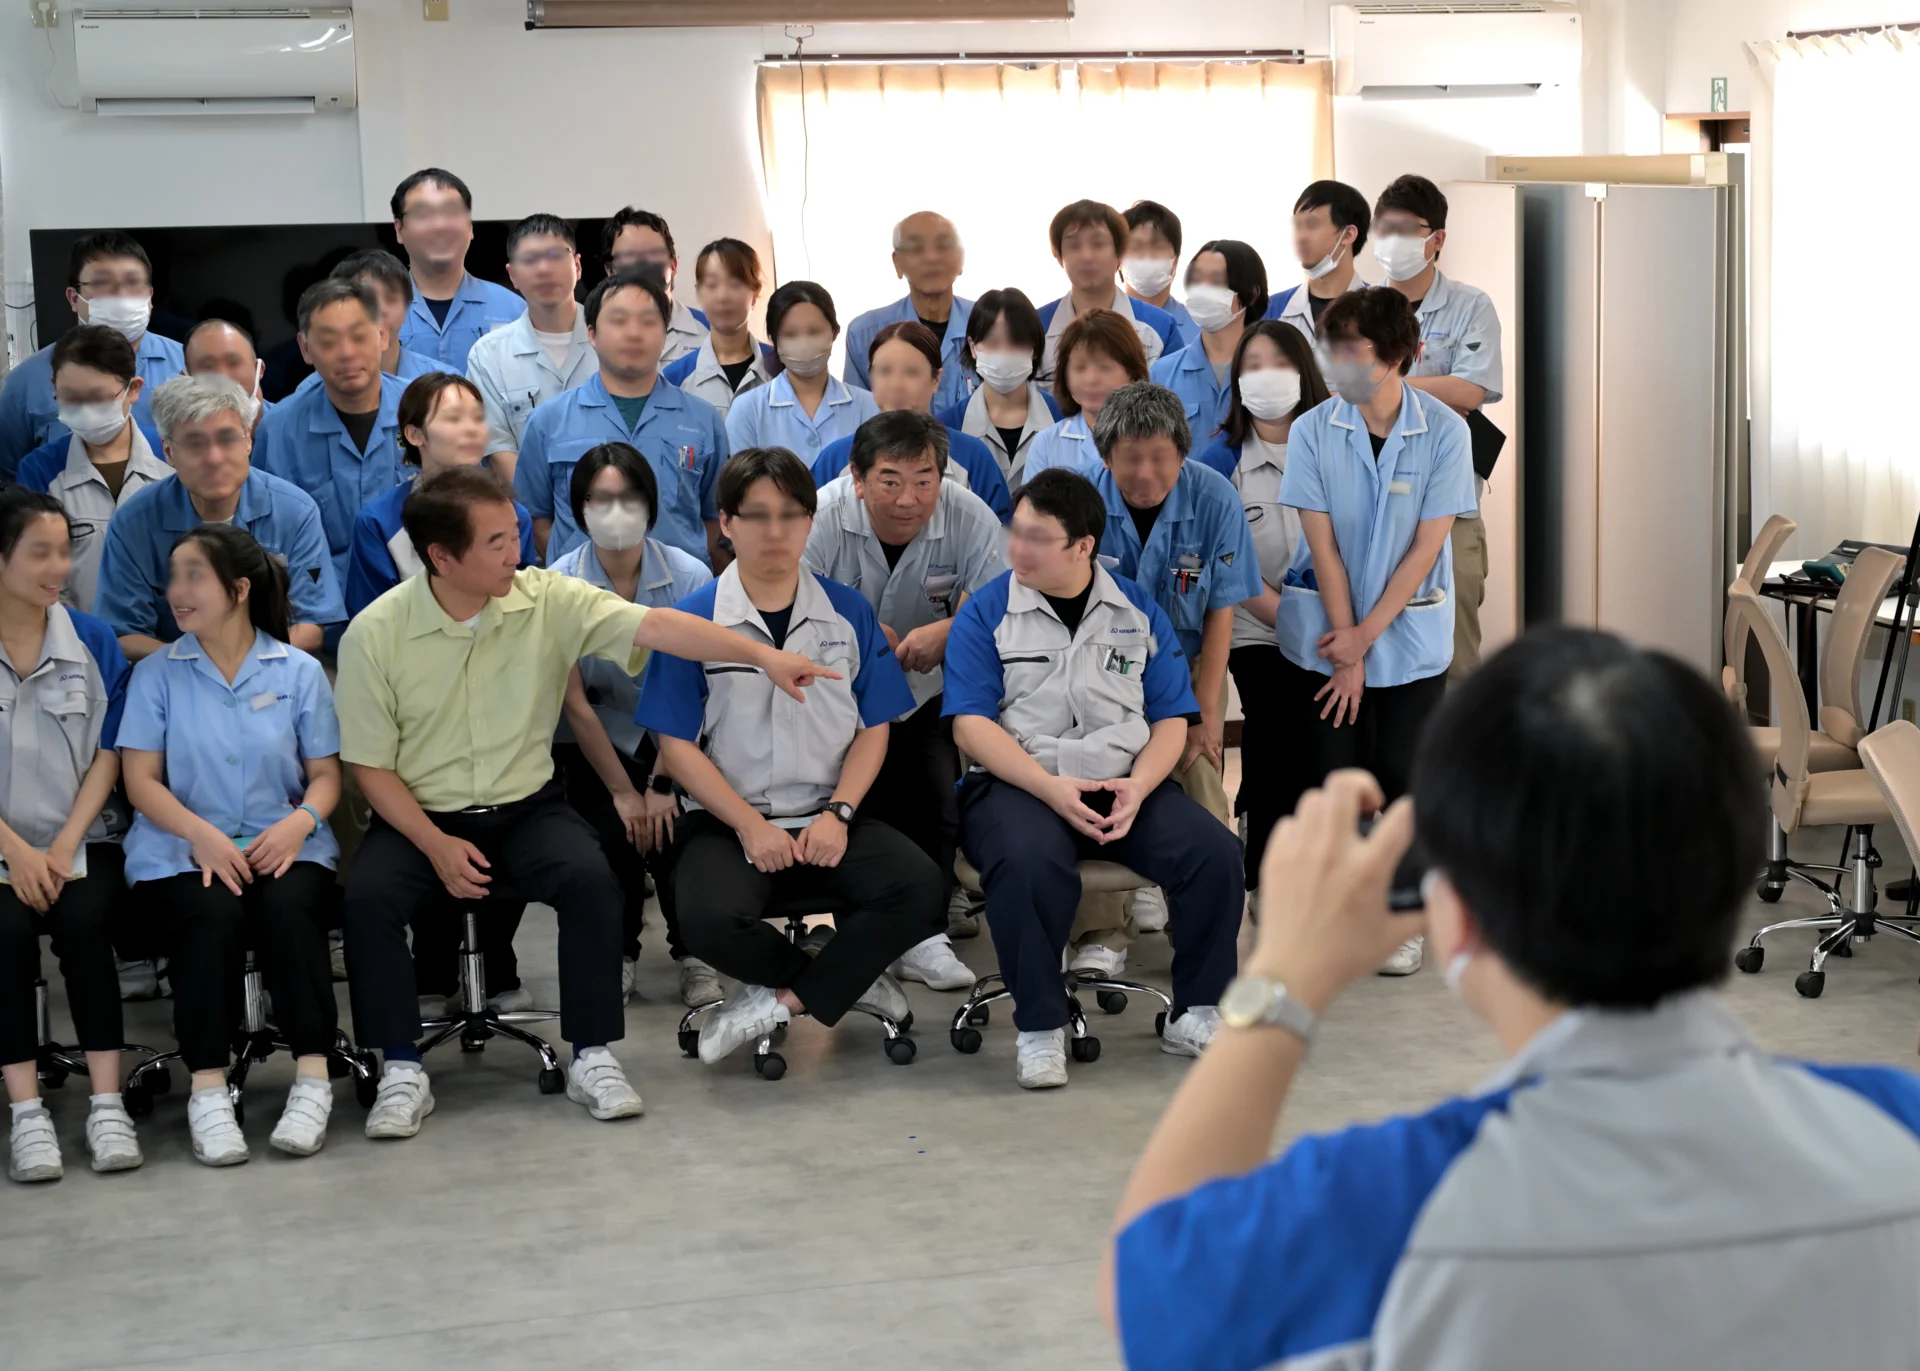
従業員が自分の仕事に誇りとやりがいを持って働いてはじめて、高品質な製品・サービスが生まれ、結果として顧客満足につながります。
担当者から御社に最適なご提案をさせていただきます。