はんだの種類と選び方を解説|鉛フリー・共晶の違いからSMT・フロー現場の技術ノウハウまで
営業時間:平日 8:30~17:35
phone0740-32-3333

phone0740-32-3333
こんにちは。アドガワエレクトロニクスの公式ブログへようこそ。
この記事では、基板実装の基礎知識を持つ設計担当者や品質管理担当者を対象に、はんだ接合不良のメカニズムと当社の対策を解説します。
電子機器の基板実装現場では、電子部品をプリント基板へ搭載するための材料として「はんだ」を使用します。はんだ付けは、部品を基板へ固定するだけでなく、接合面に「合金層」を形成して確実に通電させ、製品の長期間の信頼性を支える基礎技術です。
基板実装会社である当社が以下の3点を踏まえて、はんだの種類や用途、現場で培った選定ノウハウを解説します。
・はんだ接合の原理と合金層(IMC layer)の形成メカニズム
・成分の違い(鉛フリーはんだと鉛入り共晶はんだの特徴・使い分け)
・実装形態の違い(はんだペースト・糸はんだ・棒はんだの選定と現場管理)
さらに、表面実装(SMT)や挿入実装(DIP)の現場で実際に発生するトラブル事例と予防対策を交えて説明します。
はんだとは、スズを主成分として他の金属を組み合わせて作る合金です。金属同士の接合や電気回路の接続に広く利用します。
はんだ付けは、接着剤のように表面を貼り合わせる現象とは異なります。加熱されて溶融したはんだが、接合対象の金属(基板の銅パターンや部品のリード端子)の表面になじみ、原子レベルで相互に拡散反応を起こして接合します。
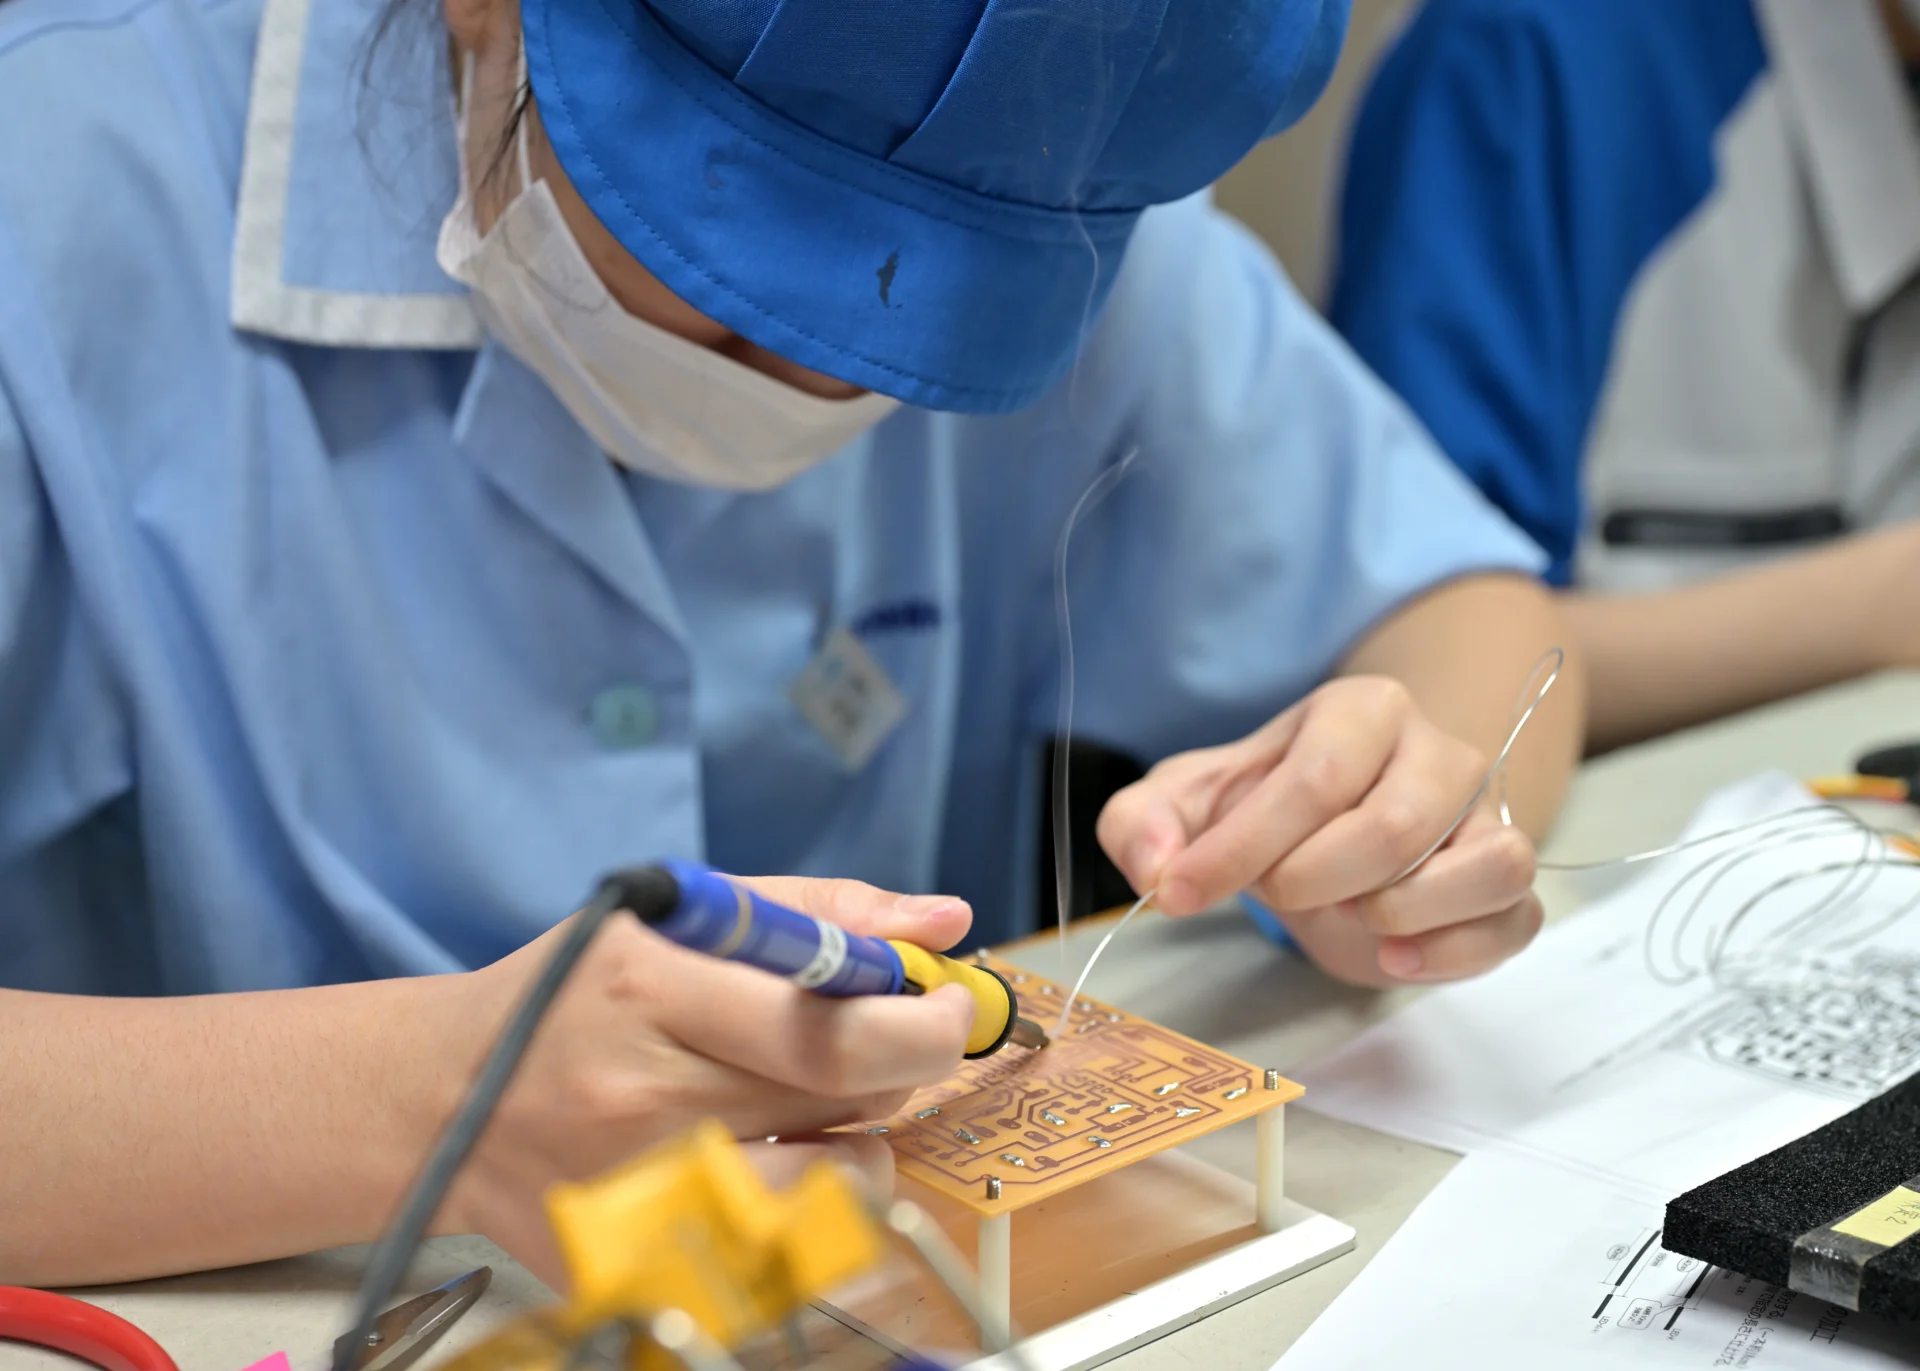
このとき、プリント基板の銅パターン(銅ランド)と溶融したはんだ中のスズが相互に拡散し、接合界面に「金属間化合物層(IMC layer: Intermetallic Compound layer)」、通称「合金層」ができます。銅とスズが原子レベルで結合してこの合金層が生まれることで、確実な導通と機械固定が成立します。
ただし、はんだ接合界面の金属間化合物層が過剰に成長すると、接合部が脆くなり負荷を吸収できなくなります。この状態の接合部へ外力、熱ストレス、過電流による熱負担が加わると、はんだ界面で剥離(破断)が生じます。
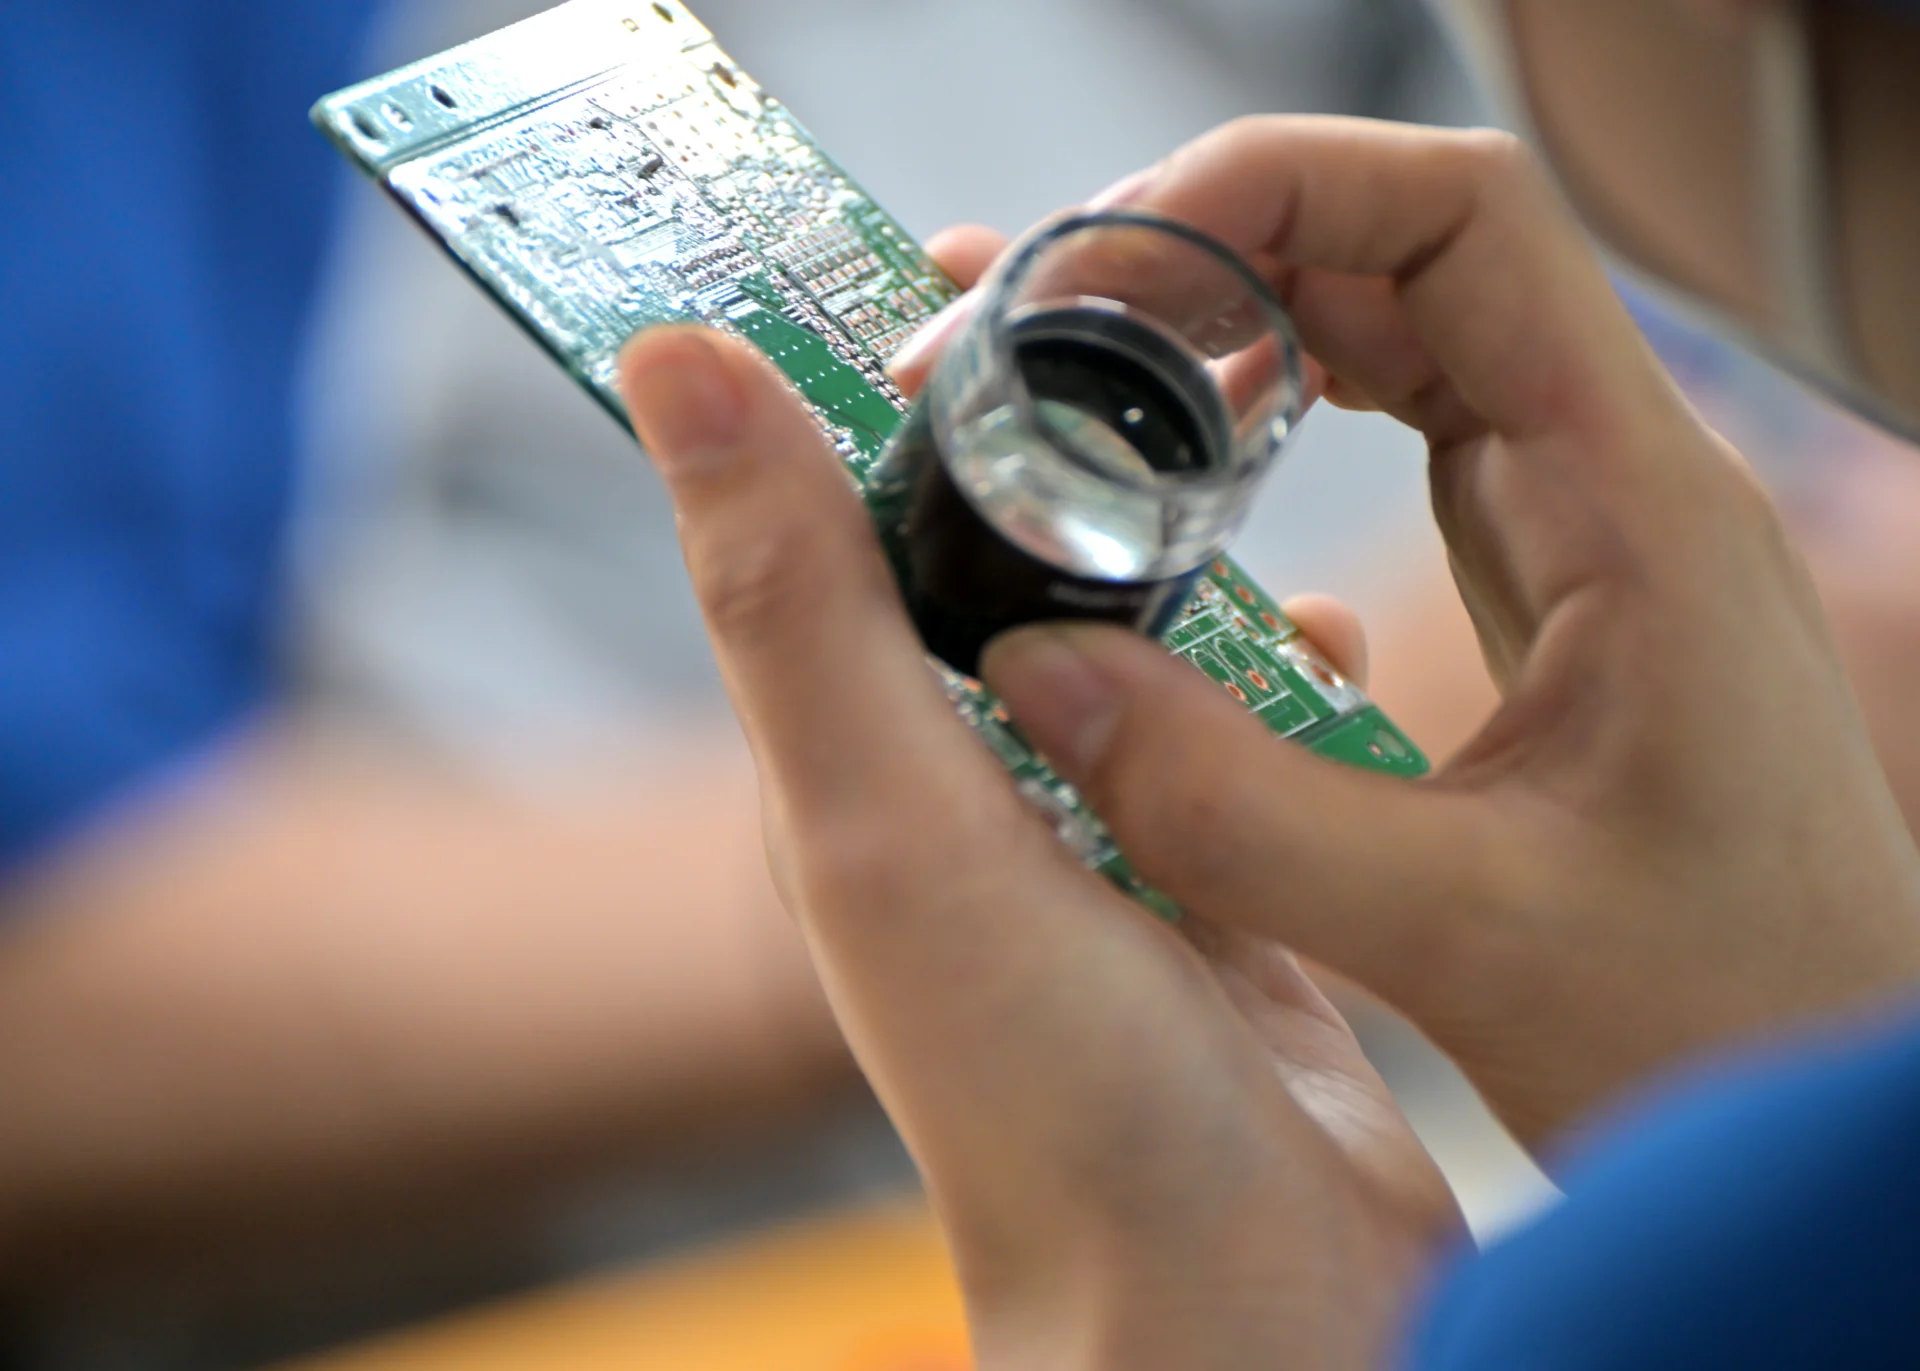
接合界面が剥離して導電経路が分断されると、電気信号や電源の供給が遮断されます。これにより、該当回路が機能を停止する「オープン故障」を引き起こします。
はんだ付けの品質を評価する基本指標が「濡れ性(Wetting / Wettability)」です。濡れ性とは、溶融したはんだが金属表面へ広がり、原子レベルで馴染んで金属間化合物(IMC)層を形成する状態を示します。この濡れ性の良否を判断する数値基準が、はんだ端部と金属表面の接線がなす「接触角(θ)」です。
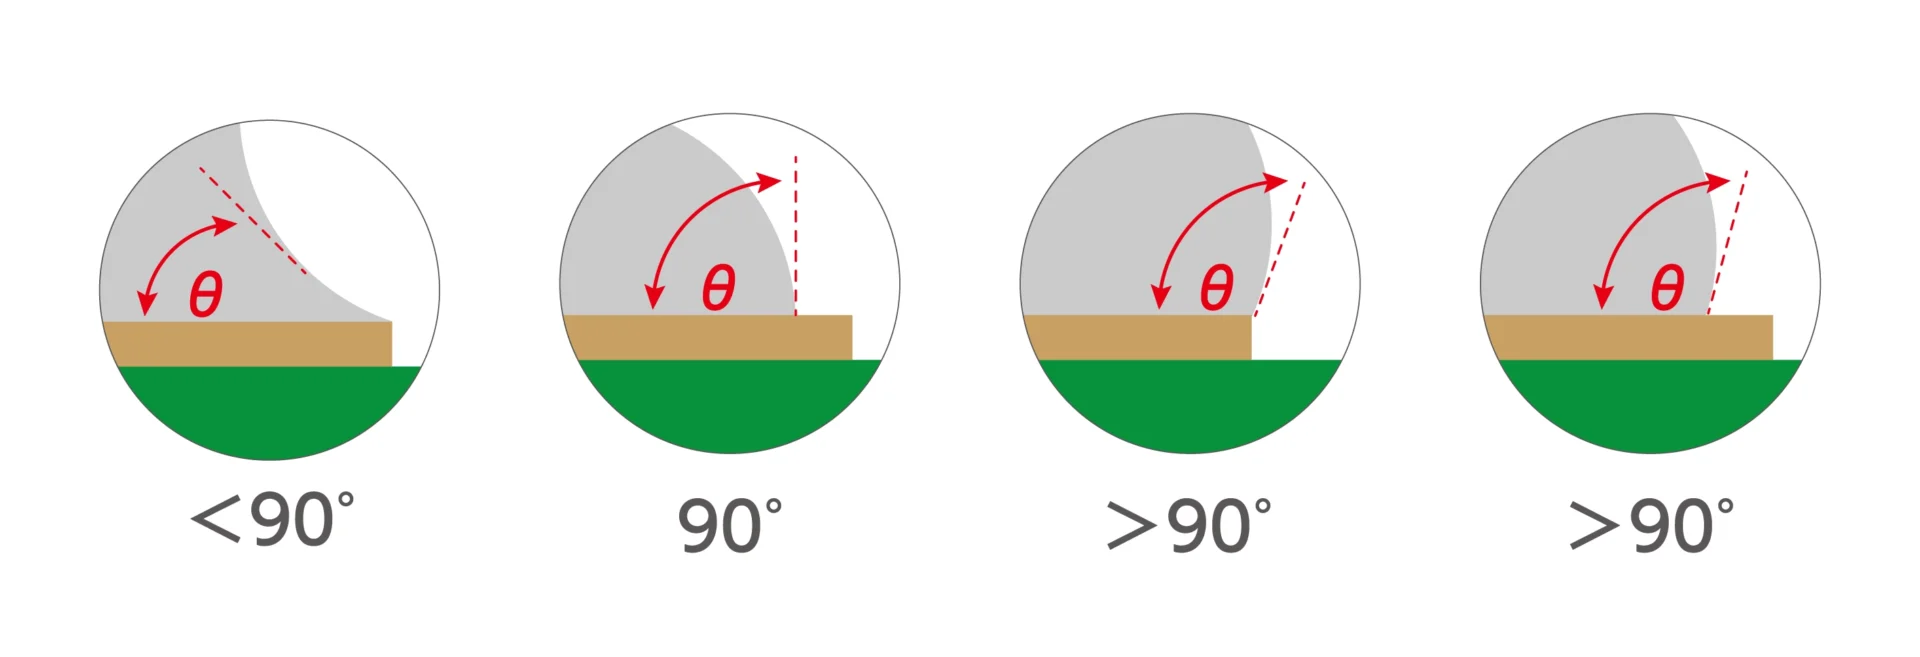
ここからは、接触角の角度範囲を3つに分類して解説します。
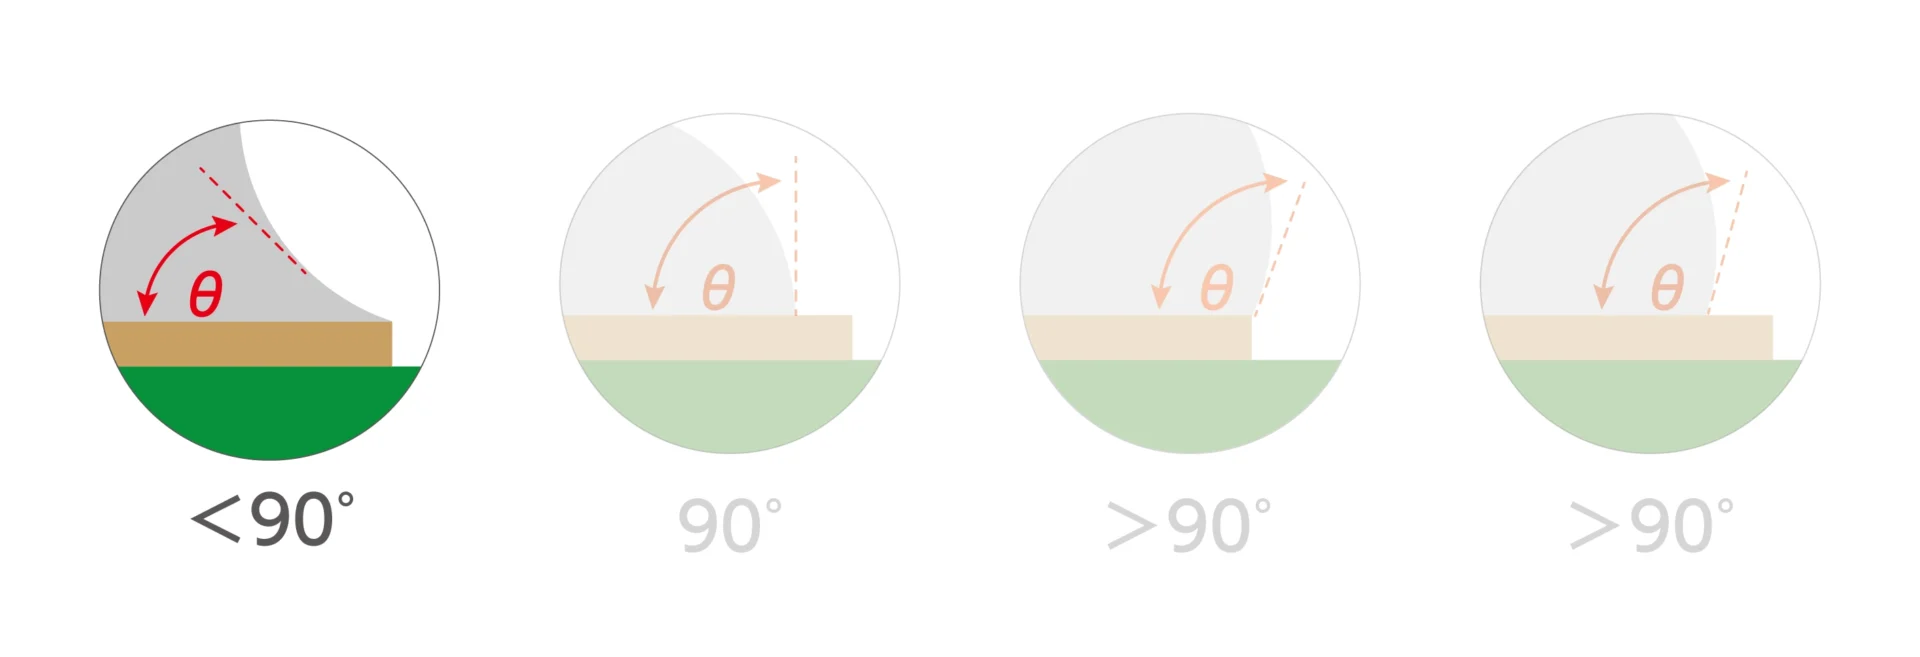
▽ 接触角 θ<90°(濡れ性良好・フィレット形成)
接触角が90度未満(鋭角)の状態は、はんだが金属表面に馴染んでいることを示します。角度が小さくなるほど、はんだは裾野に向かって緩やかな凹面(フィレット)を描いて広がります。電子組立品許容基準(IPC-A-610)では、十分な機械強度と電気導通を確保するため、小さく均一な接触角を持つフィレットの形成を品質目標として定めています。
▽ 接触角 θ=90°(濡れ性の境界値)
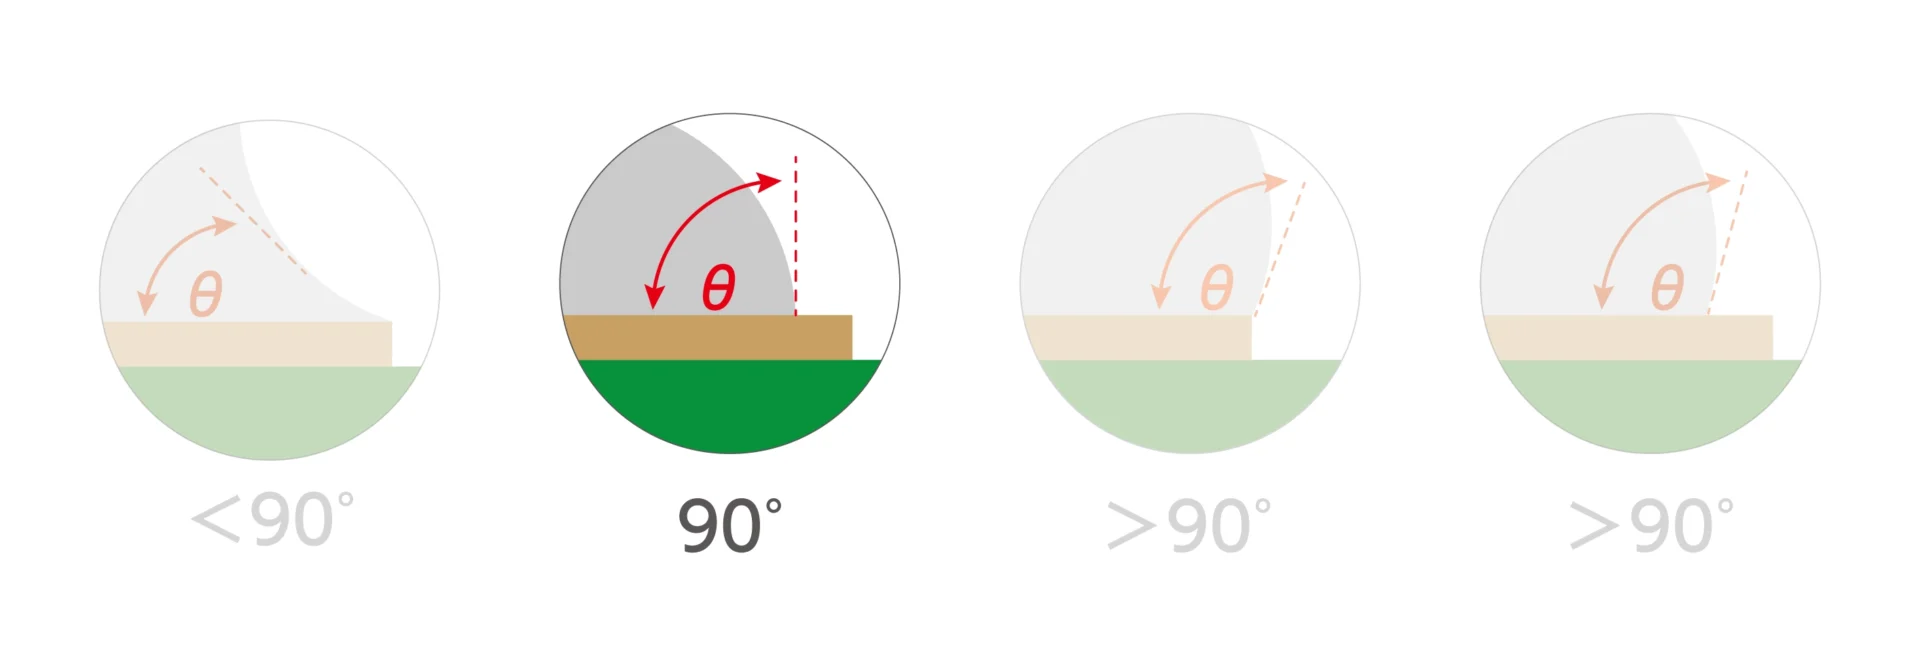
接触角が90度の状態は、はんだが外側へ広がる力(濡れ力)と、表面張力で丸まろうとする力が釣り合った臨界点(境界状態)です。画像内の赤色点線(接線)が示す通り、はんだの立ち上がり角度が垂直となり、これ以上の角度になると接合不良(不濡れ)へ移行するため、製造工程では品質改善の警戒ラインとして扱います。
▽ 接触角 θ>90°(濡れ性不良・非濡れ / デウェッティング)
接触角が90度を超える(鈍角)状態は、はんだが金属表面に広がる力を失い(はんだ弾き、濡れ不良)、表面張力によって球状に丸まっていることを示します。金属表面の酸化膜残留、加熱不足、フラックスの活性不全などが原因で、界面での金属間化合物(IMC)の形成が不十分です。画像左から三番目はランド全体に接しつつも盛り上がった状態(非濡れ / Non-wetting)であり、右端は表面張力によってランド端から後退し球状化した状態(デウェッティング / Dewetting)です。いずれも剥離や電気導通の途絶を招きます。
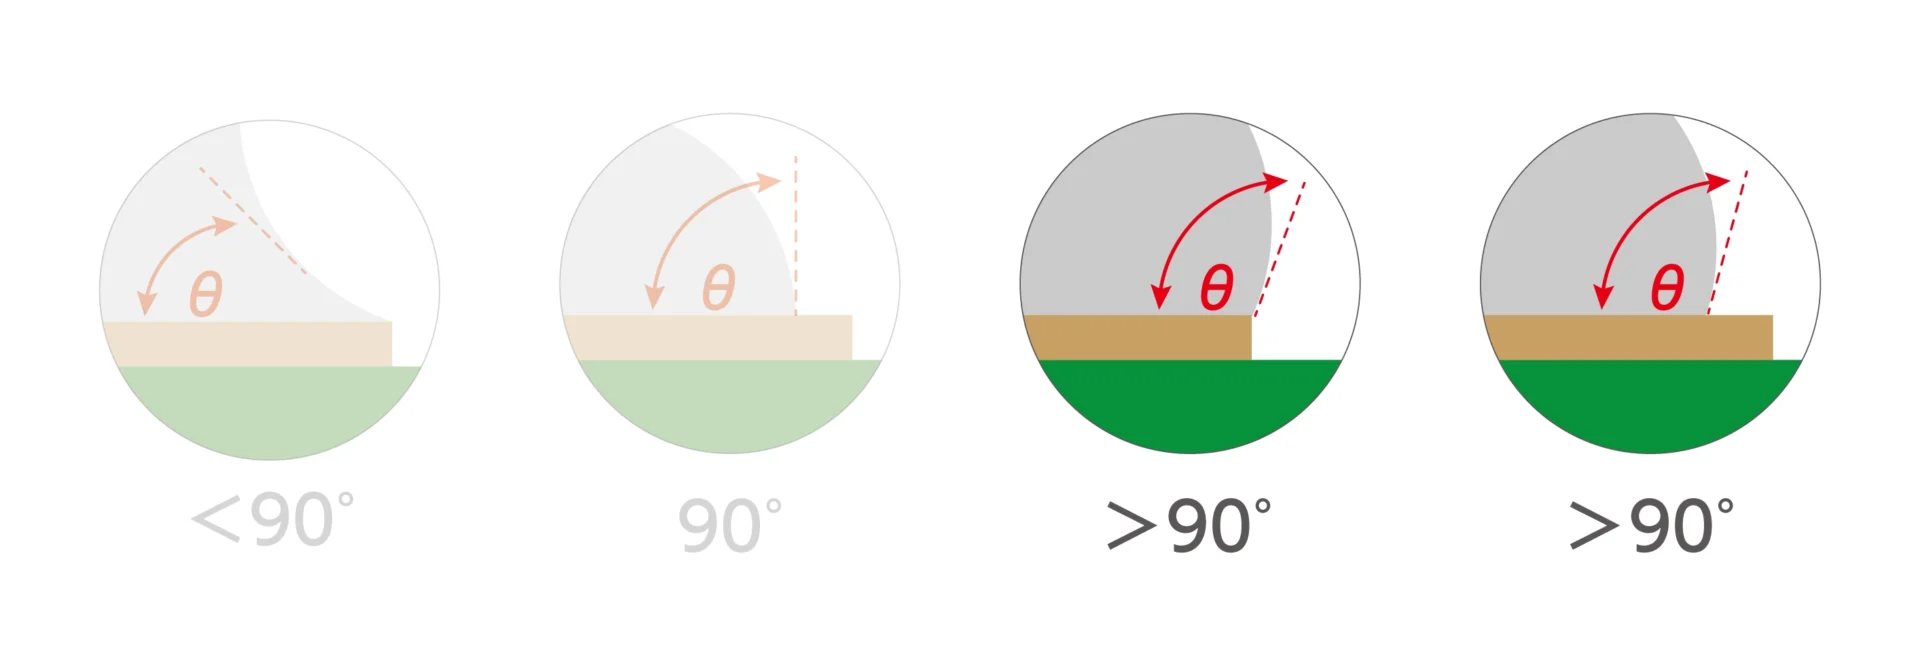
接触角が90度を超える(鈍角)状態は、はんだが金属表面に広がる力を失い(はんだ弾き、濡れ不良)、表面張力によって球状に丸まっていることを示します。金属表面の酸化膜残留、加熱不足、フラックスの活性不全などが原因で、界面での金属間化合物(IMC)の形成が不十分です。画像左から三番目はランド全体に接しつつも、はんだが盛り上がった状態(不濡れ / Non-wetting)であり、画像右端は表面張力によって、はんだがランド端から後退し球状化した状態(デウェッティング / Dewetting)です。いずれも剥離や回路の断線(オープン欠陥)を招きます。
濡れ性を確保する上で欠かせない材料が「フラックス(はんだ付け促進剤)」です。金属表面は常に空気中の酸素と反応して薄い酸化膜で覆われており、この酸化膜がはんだの濡れ性を阻害します。フラックスには以下の作用があります。
・金属表面の酸化膜を除去する
・加熱中の再酸化を防止する
・溶融はんだの表面張力を下げて広がり(濡れ)を促す
プリント基板のリフロー工程では、加熱不足や母材の汚染によって「未着(オープン)」が生じます。一方、溶融したはんだが金属表面へ一旦広がった後、フラックスの分解や再酸化で界面張力が上がって球状に縮む現象を「はんだ弾き(デウェッティング)」と呼びます。
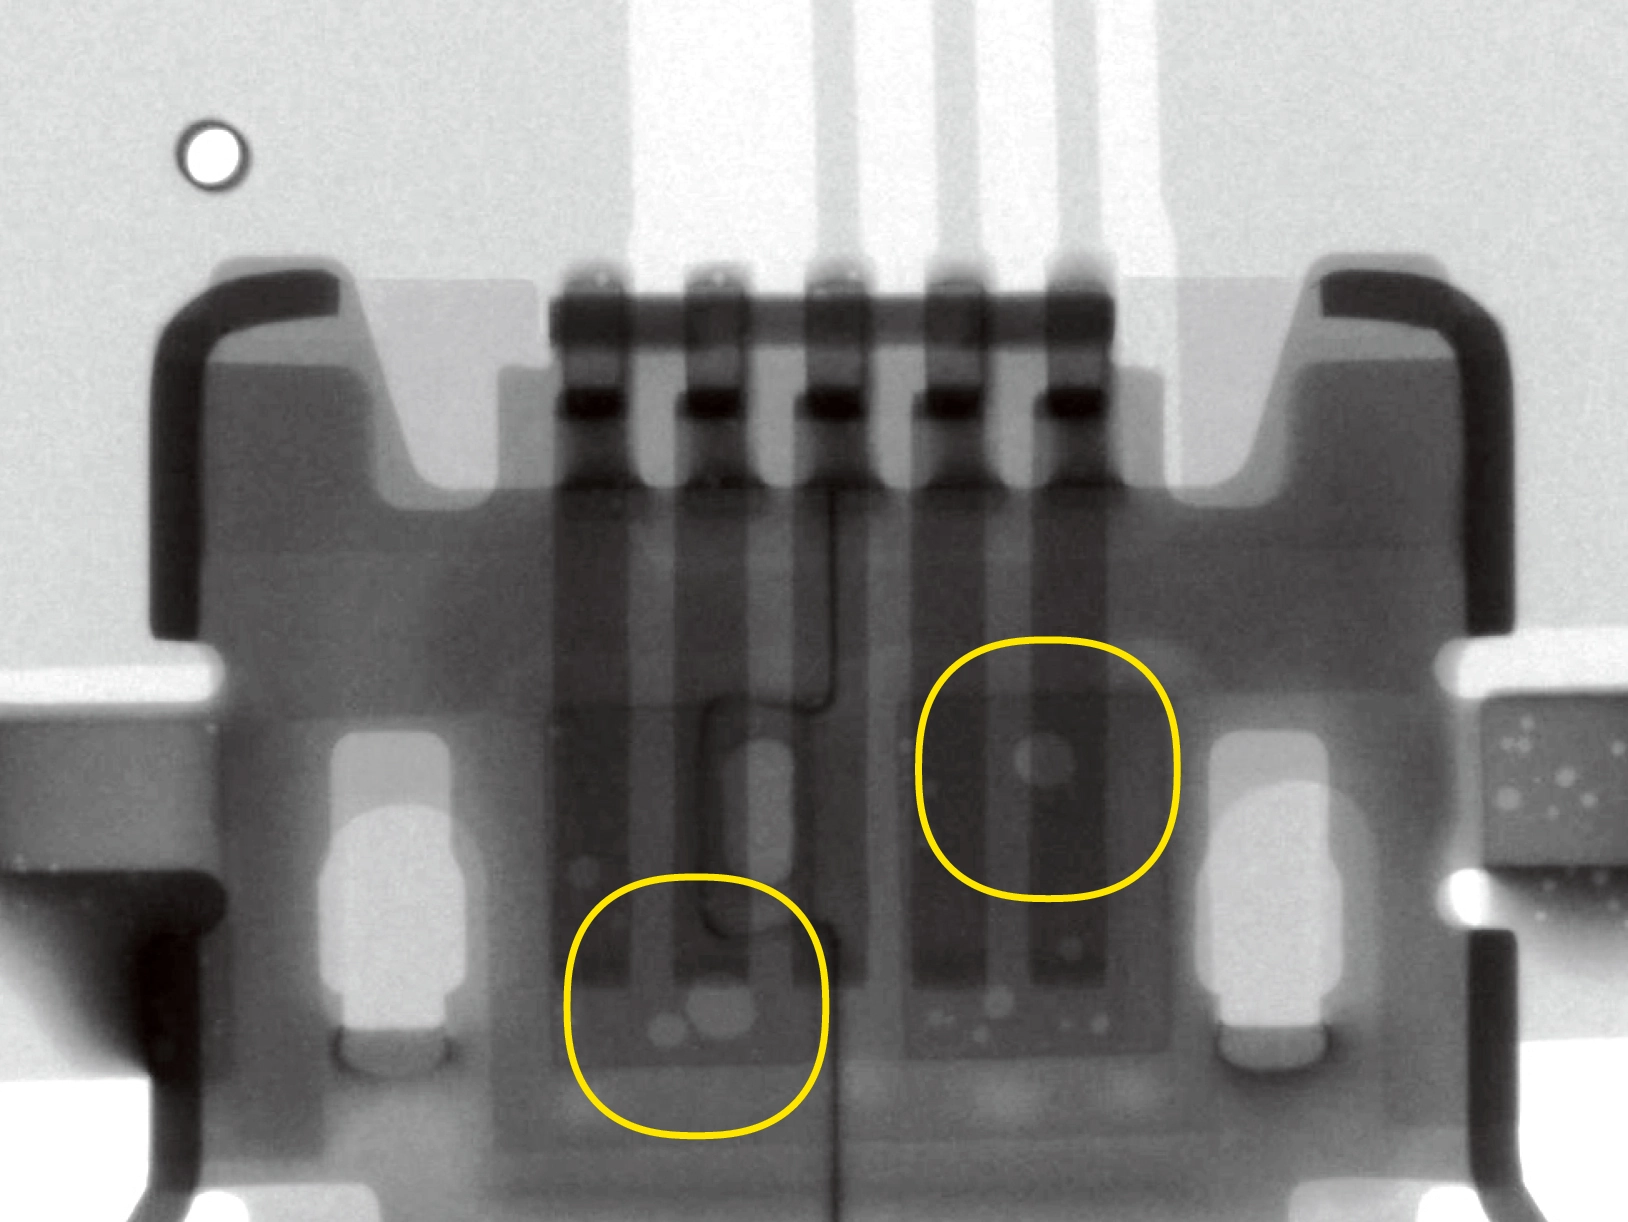
また、はんだが濡れ広がる速度が遅いと、フラックスの気化ガスを外部へ押し出せずはんだ内部へ閉じ込め、「ボイド(空洞)」を形成します。ボイドの残留は、接合部の断面積を減らして電気抵抗を増やすほか、熱抵抗を高めて放熱を阻みます。
当社では、以下の管理条件を数値化して運用し、接合界面の健全な合金層(1〜3μm厚)を形成します。
基板・部品の防湿・保管管理
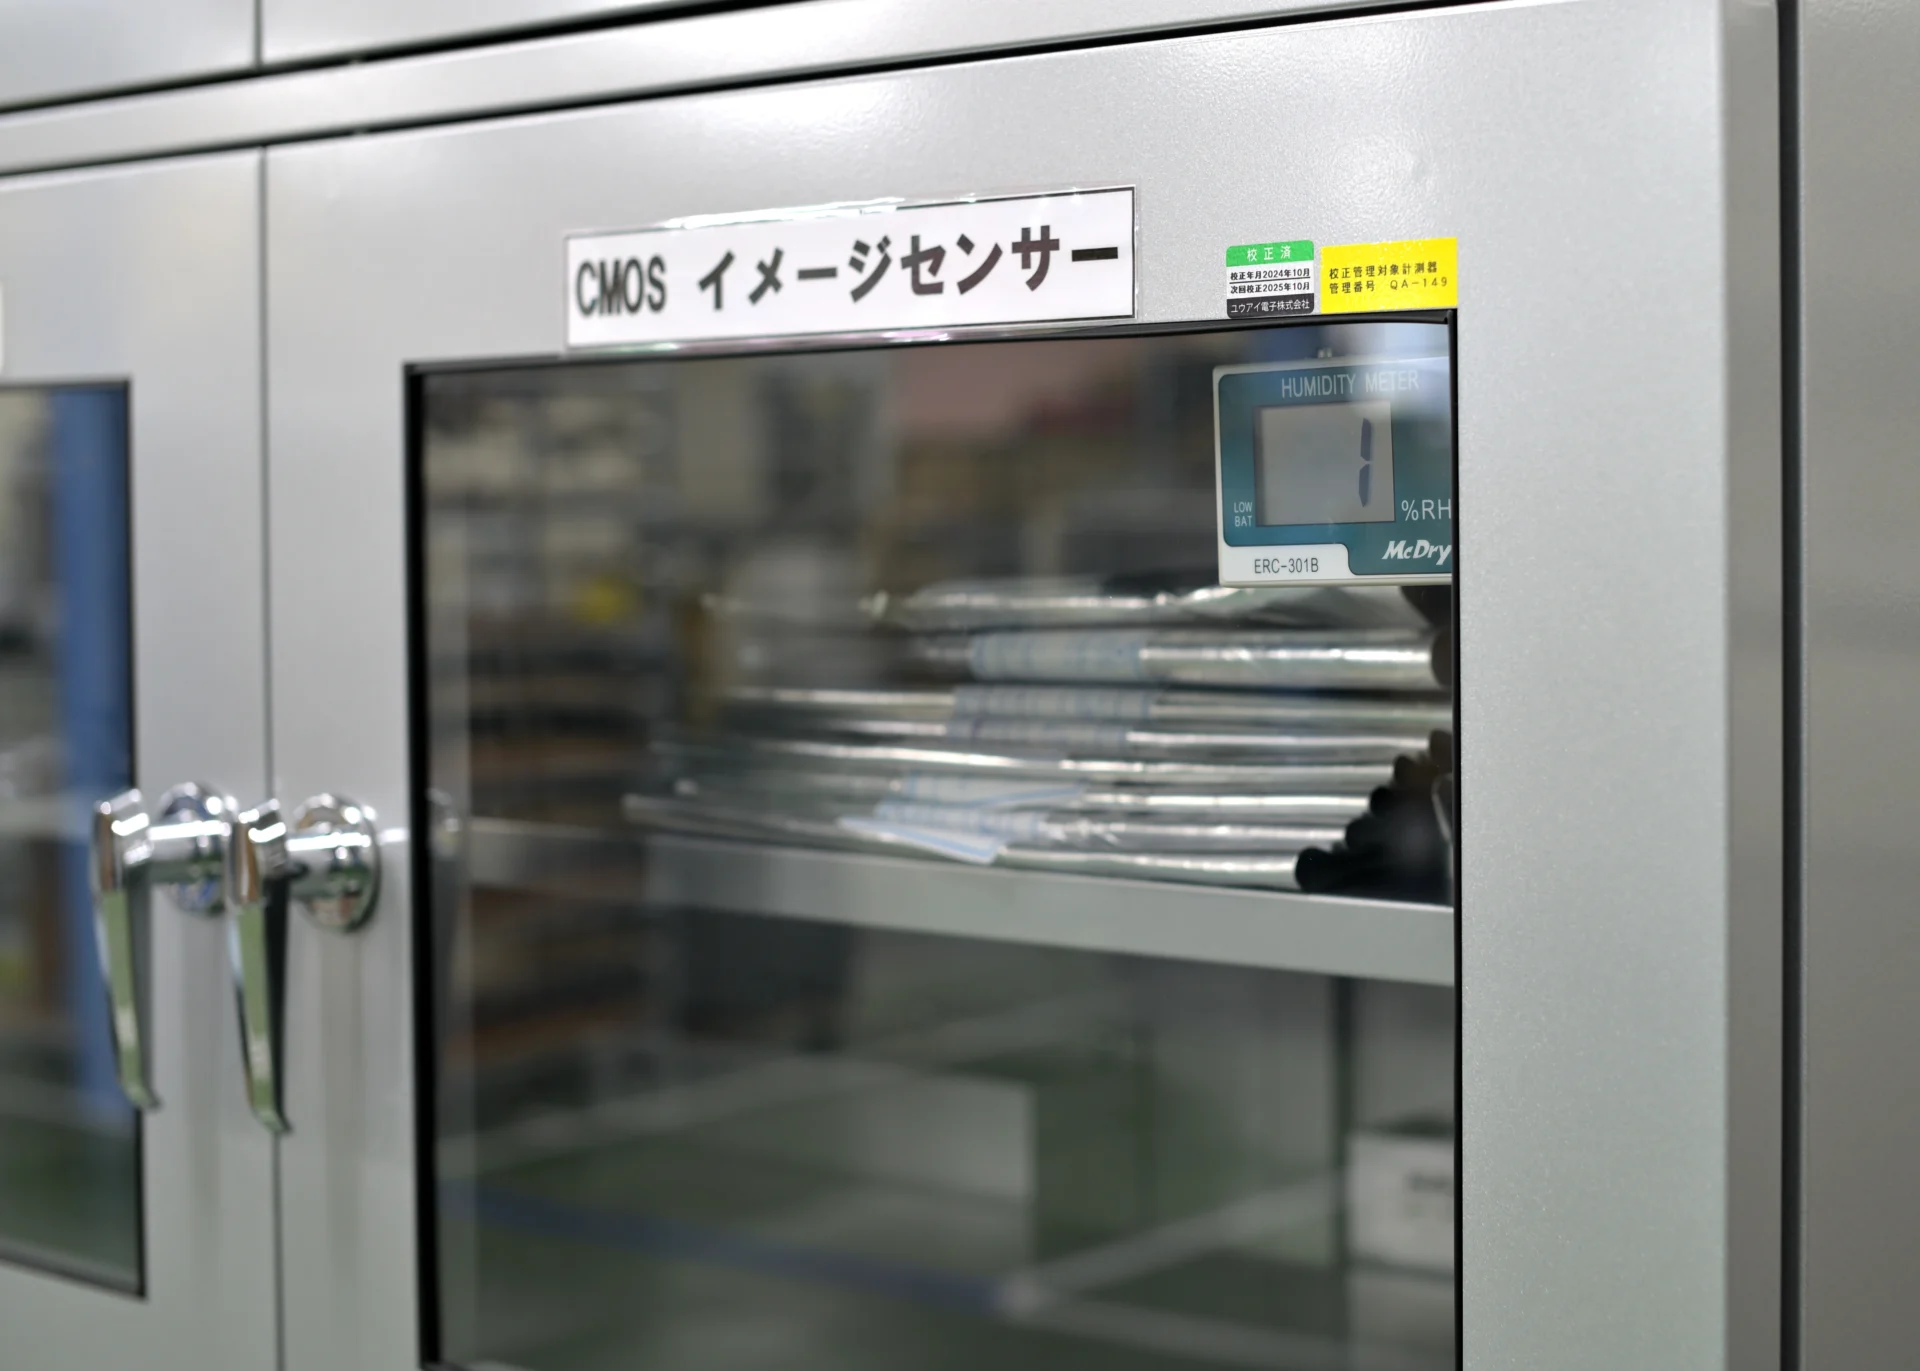
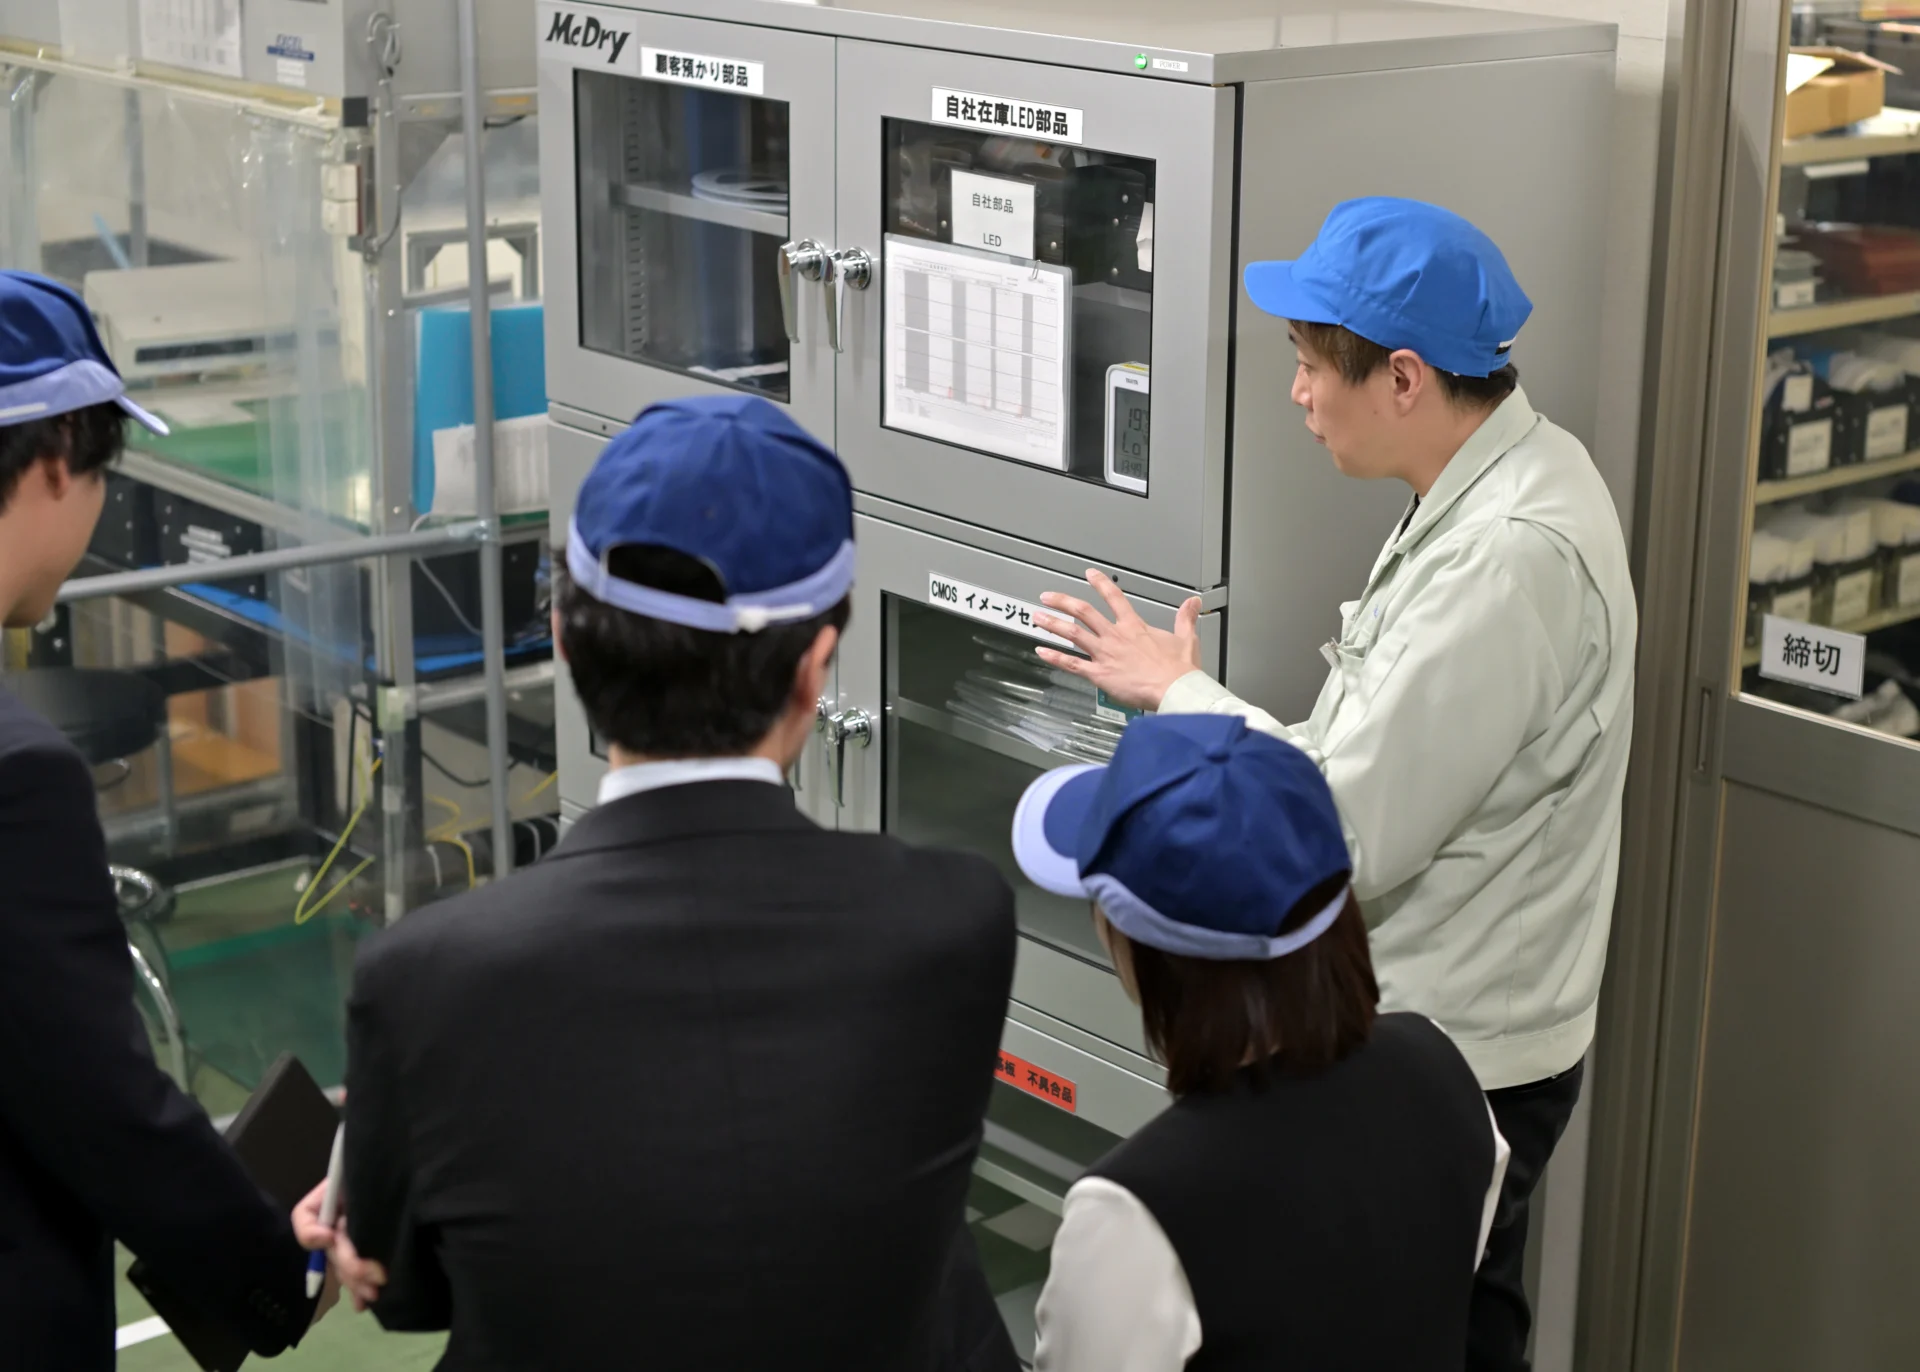
保管場所の環境を常温(20℃〜25℃)・湿度60%RH以下に維持し、開封後の基板や防湿袋から出した電子部品は除湿室(39%RH以下)、ドライボックス(1~2%RH)で管理します。金属表面の酸化膜成長を最小限に抑えることで、フラックスの還元作用を発揮させ、はんだの迅速な拡散を促します。
熱エネルギー量(TAL)を軸としたプロファイル設定
リフロー工程では、工程順に温度を管理し、強固な接合を形成します。標準のSAC305(スズ・銀・銅系)鉛フリーはんだを使用する場合、まずプリヒート工程(150℃〜180℃で60秒〜120秒)で基板全体の温度差を抑え、フラックスを活性化させて金属表面の酸化膜を除去します。
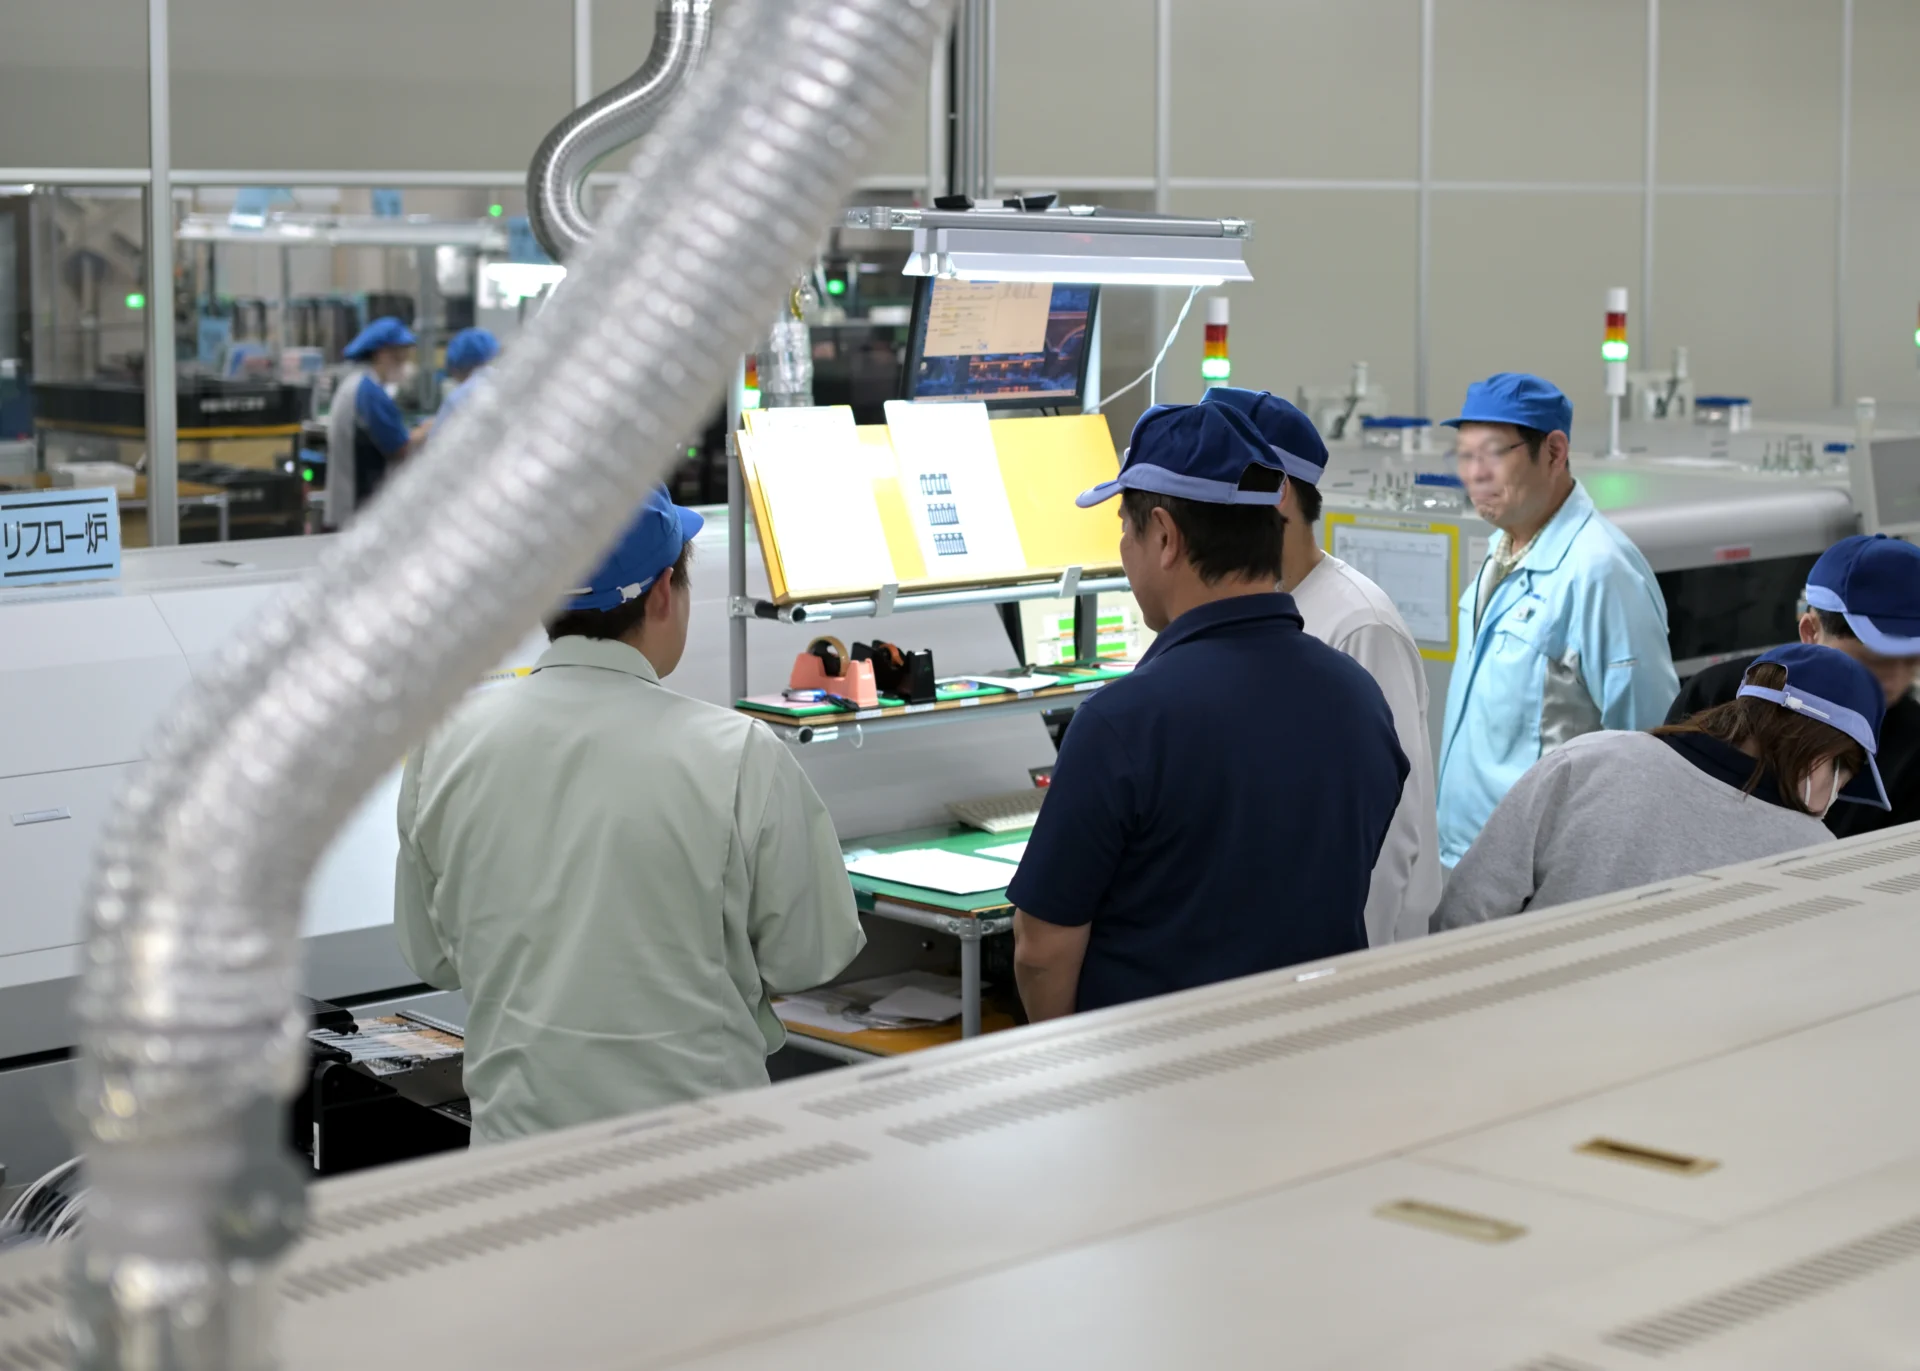
続いて、実用上の溶融基準温度である220℃以上(融点:217℃)の保持時間(TAL)を30秒〜60秒、ピーク温度を240℃〜245℃に制御して必要な熱量を与えます。この熱量管理により、溶融はんだと銅電極の反応で生じる接合の骨格「エータ相」を適度な厚みで形成します。同時に、銅地金とエータ相の間に生じる「イプシロン相」の過剰成長を抑えます。
はんだ接合部に生じるボイドには、発生メカニズムの異なる2種類が存在します。リフロー時にフラックスの気化ガスが排出されず内部に残る現象を「プロセスボイド(通常のはんだボイド)」と呼び、初期のX線検査で検出できます。一方、接合後に進む金属原子の相互拡散反応で生じる現象が「カーケンダルボイド」です。
銅原子がスズ側へ拡散する速度が、スズ原子の拡散速度を上回るため、イプシロン相と銅素地の界面へサブミクロンサイズの微小空洞が一列に並んで発生します。硬く脆い性質を持つイプシロン相にこの空洞群が重なると、外部応力や熱ストレスで界面剥離を引き起こします。
リフロー時の溶融保持時間やピーク温度を最適化する熱量制御は、プロセスボイドの排気を促す効果に加え、初期のイプシロン相形成を抑えて将来的なカーケンダルボイド発生の起点を減らすうえで有効な対策となります。
はんだは、含有する金属成分によって大きく「鉛フリーはんだ」と「鉛入り(共晶)はんだ」に分類されます。
2006年7月にEU(欧州連合)で施行されたRoHS指令を契機に、電気電子機器に含まれる有害物質(鉛など)の使用を原則禁止としました。これにより、現在の電子機器製造では「鉛フリーはんだ」の採用を標準とします。
鉛フリーはんだ(融点、約217℃)は、共晶はんだ(同、183℃)に比べて融点が高く、濡れ広がりにくいという実装上の特性を持ちます。共晶はんだより濡れ性が低下する要因は、高い表面張力、融点上昇に伴う表面酸化の促進、および金属間化合物の形成に伴う固液界面張力の変化です。
最も標準的に用いられる組成は「SAC305(Sn-3.0Ag-0.5Cu)」です。
・スズ(Sn):96.5%
・銀(Ag):3.0%
・銅(Cu):0.5%
銀を含まない「Sn-Cu系(スズ・銅)」や「Sn-Cu-Ni系(スズ・銅・ニッケル)」も、コスト低減や特定の用途に向けて広く使用されています。
鉛入りはんだの代表例は、スズ(Sn)63%、鉛(Pb)37%の割合で構成された「共晶(きょうしょう)はんだ」です。共晶とは、2種以上の金属を混ぜ合わせた際、合金の融点が最も低くなる指定の配合比率を意味します。
鉛入り共晶はんだ(Sn63-Pb37)は、183℃で固相線温度と液相線温度が完全に一致します。他の合金と違い、加熱・冷却時に固体と液体が混ざり合うシャーベット状の半溶融状態を経由しません。183℃に達した瞬間、液体から固体へ直ちに相変化を起こします。この素早い凝固特性により、冷却時の微振動による接合部クラックを防ぎ、表面が滑らかで確実な接続を形成します。
現在、鉛入りはんだの使用は一部の分野に限られます。軍事・防衛・宇宙用機器(指令の適用対象外)をはじめ、医療機器や大型産業プラント制御装置など、高い信頼性を求められ、かつRoHS指令の適用除外と認められた特定分野でのみ継続採用されています。
両者の性能や取り扱い上の特徴を、メリットとデメリットに分けて整理します。
鉛フリーはんだ(SAC305等)
▷ メリット
・国内外の環境規制(RoHS指令等)に適合し、製品の輸出や環境対応基準をクリアできる。
・鉛の流出による土壌汚染や人体への健康被害のリスクを排除できる。
◁ デメリット
・融点が高い(217℃)ため、リフローのピーク温度を240℃〜250℃まで引き上げる必要がある。
→ 当社では、この熱負荷による素子破損やボイド(気泡)の発生を防ぐため、TAL(液相線超越時間)管理を全ラインで徹底しています。
・濡れ速度が緩やかなため、はんだの切り離しが悪くなりブリッジ(短絡)を生じる。また、溶融時のフラックス蒸気が排出されにくく、内部に気泡を残しやすくなる。
・銀を含有するため、材料コストが増加する。
鉛入り共晶はんだ(Sn63-Pb37)
▷ メリット
・融点が低い(183℃)ため、構成部品への熱ストレスを抑えられる。
・濡れ性とセルフアライメント効果(はんだの表面張力によって部品が正しい位置へ収まる現象)に優れ、良好なフィレット(はんだの裾野形状)を形成できる。
・材料コストを低く抑えられる。
◁ デメリット
・鉛を含有するため環境負荷が大きく、RoHS指令の対象となる電子機器への使用を禁止される。
| 比較項目 | 鉛フリーはんだ(SAC305) | 鉛入り共晶はんだ(Sn63-Pb37) |
|---|---|---|
| 主な成分構成 |
Sn-3.0Ag-0.5Cu (スズ96.5% / 銀3.0% / 銅0.5%) |
Sn63-Pb37 (スズ63% / 鉛37%) |
| 融点 | 217℃ | 183℃ |
| 推奨作業温度 | リフローピーク:240℃〜250℃ こて先温度:350℃〜370℃ |
リフローピーク:210℃〜230℃ こて先温度:310℃〜330℃ |
| 濡れ性・広がり性 |
緩やか (プロファイル最適化や高活性フラックスで補完する) |
良好 |
| 環境規制(RoHS) | 適合 |
不適合 (適用除外用途を除き使用を禁止) |
| 材料コスト |
高い (銀を含有するため) |
安い |
当社の工場内は現在、全実装ラインが鉛フリーはんだ専用で稼働しています。RoHS指令に準拠した製造工程を整備し、環境負荷を低減した製品を生産します。
もし、鉛フリー基板の生産工程へ鉛成分が混入すると、法令違反リスク(RoHS指令の定める鉛含有率の許容量0.1wt%を超過)や、約178℃の低融点相(Sn-Pb-Ag三元共晶)形成による接合品質の低下(再溶融・脆化)を招きます。
この低融点相は凝固時の偏析や熱ストレスにより局所的に再溶融を起こし、フィレット剥離や接合強度の低下(脆化)を招きます。この事態を回避するため、工場内への鉛入り材料の持ち込みを厳格に禁止しています。
一方で、防衛・宇宙用機器、医療機器、大型産業プラント制御装置など、高い信頼性が要求され、かつRoHS指令の適用除外と認められている特定分野では現在も鉛入り共晶はんだを継続採用し、鉛フリーラインと明確に分けて稼働させていることがあります。
標準はんだの融点域(共晶はんだの183℃や、標準鉛フリーSAC305の217℃〜220℃)と異なる耐熱性・熱要件がある場合には、専用成分を配合した「高融点はんだ」や「低融点はんだ」を使用します。
融点260℃〜300℃以上の領域では、鉛の割合を85wt%以上に高めた高鉛はんだを使用します(※EU RoHS指令の適用除外項目 7(a) および、用途別に細分化された 7(a)-I 〜 7(a)-VII に該当。2026年10月時点)。230℃〜250℃帯の鉛フリー用途には、スズにアンチモン(Sb)を配合したSn-Sb系合金を用います。
▽ 主な用途
電子部品内部の一次接合(ダイボンディング)や、後工程で再び高温に晒す箇所の接合に用います。2回目のリフロー工程(ステップリフロー)の際に、最初にはんだ付けした箇所が再溶融し、部品の位置ずれや浮き、落下を引き起こす事態を防ぎます。
スズにビスマス(Bi)やインジウム(In)を添加した合金です。代表例である「Sn-58Bi(スズ42%・ビスマス58%)」は、融点が約138℃と低い値を示します。
▽ 主な用途
熱で破損しやすいセンサー部品、カメラモジュール、LED素子、フレキシブル基板(FPC)への実装に使用します。基板や部品への熱ストレスを抑えます。
低融点成分のビスマス(Bi)は、熱ストレスの低減に役立つ反面、合金自体の伸び(塑性変形能)が小さく、衝撃荷重で割れやすい性質を持ちます。さらに、鉛(Pb)が微量でも混入すると、約96℃で溶融する低融点相(Sn-Pb-Bi共晶)を形成し、機器の動作熱で接合部が劣化・再溶融する危険が生じます。
そのため、振動や落下衝撃が加わる製品(車載機器や産業用携帯端末)や、鉛混入の可能性がある工程へ採用する際は慎重に管理します。低融点はんだを採用する際は、落下試験データや冷熱衝撃試験(サーマルショックテスト)の結果を照合し、要求される構造強度を満たしているか判断した上で実装を提案します。
基板実装工法(表面実装/挿入実装/手修正)に合わせて、はんだの形状や提供形態を選定します。
実装形態別の分類と使用工程
・はんだペースト(ソルダペースト) ⇒ SMT(表面実装)ライン
・糸はんだ(ヤニ入りはんだ) ⇒ 手はんだ付け・後付け・修繕
・棒はんだ ⇒ フロー(DIP)はんだ槽
はんだペーストは、微細な球状のはんだ金属粉末と、粘り気のあるペースト状フラックスを均一に混練した材料です。SMT(表面実装)ラインで使用し、メタルマスクを用いたスクリーン印刷機によって基板の電極パターン(ランド)へ塗布します。
粒子サイズの選定基準
はんだ粉末の粒子径はJIS規格で区分されます。
・Type 3(25〜45µm)
・Type 4(20〜38µm)
・Type 5(15〜25µm)など
小型チップ部品(0603や0402サイズ)や、端子間隔の狭いBGA・QFNを実装する際は、メタルマスク開口からの抜け性を高めるために粒径の細かいType4やType5を選定します。
ペーストの品質維持(保管・解凍・攪拌)
はんだペーストは化学変化や物性変化を起こしやすい繊細な材料です。変化を抑えるため、当社では次の工程管理を徹底しています。
▽ 冷蔵保存と室温復帰
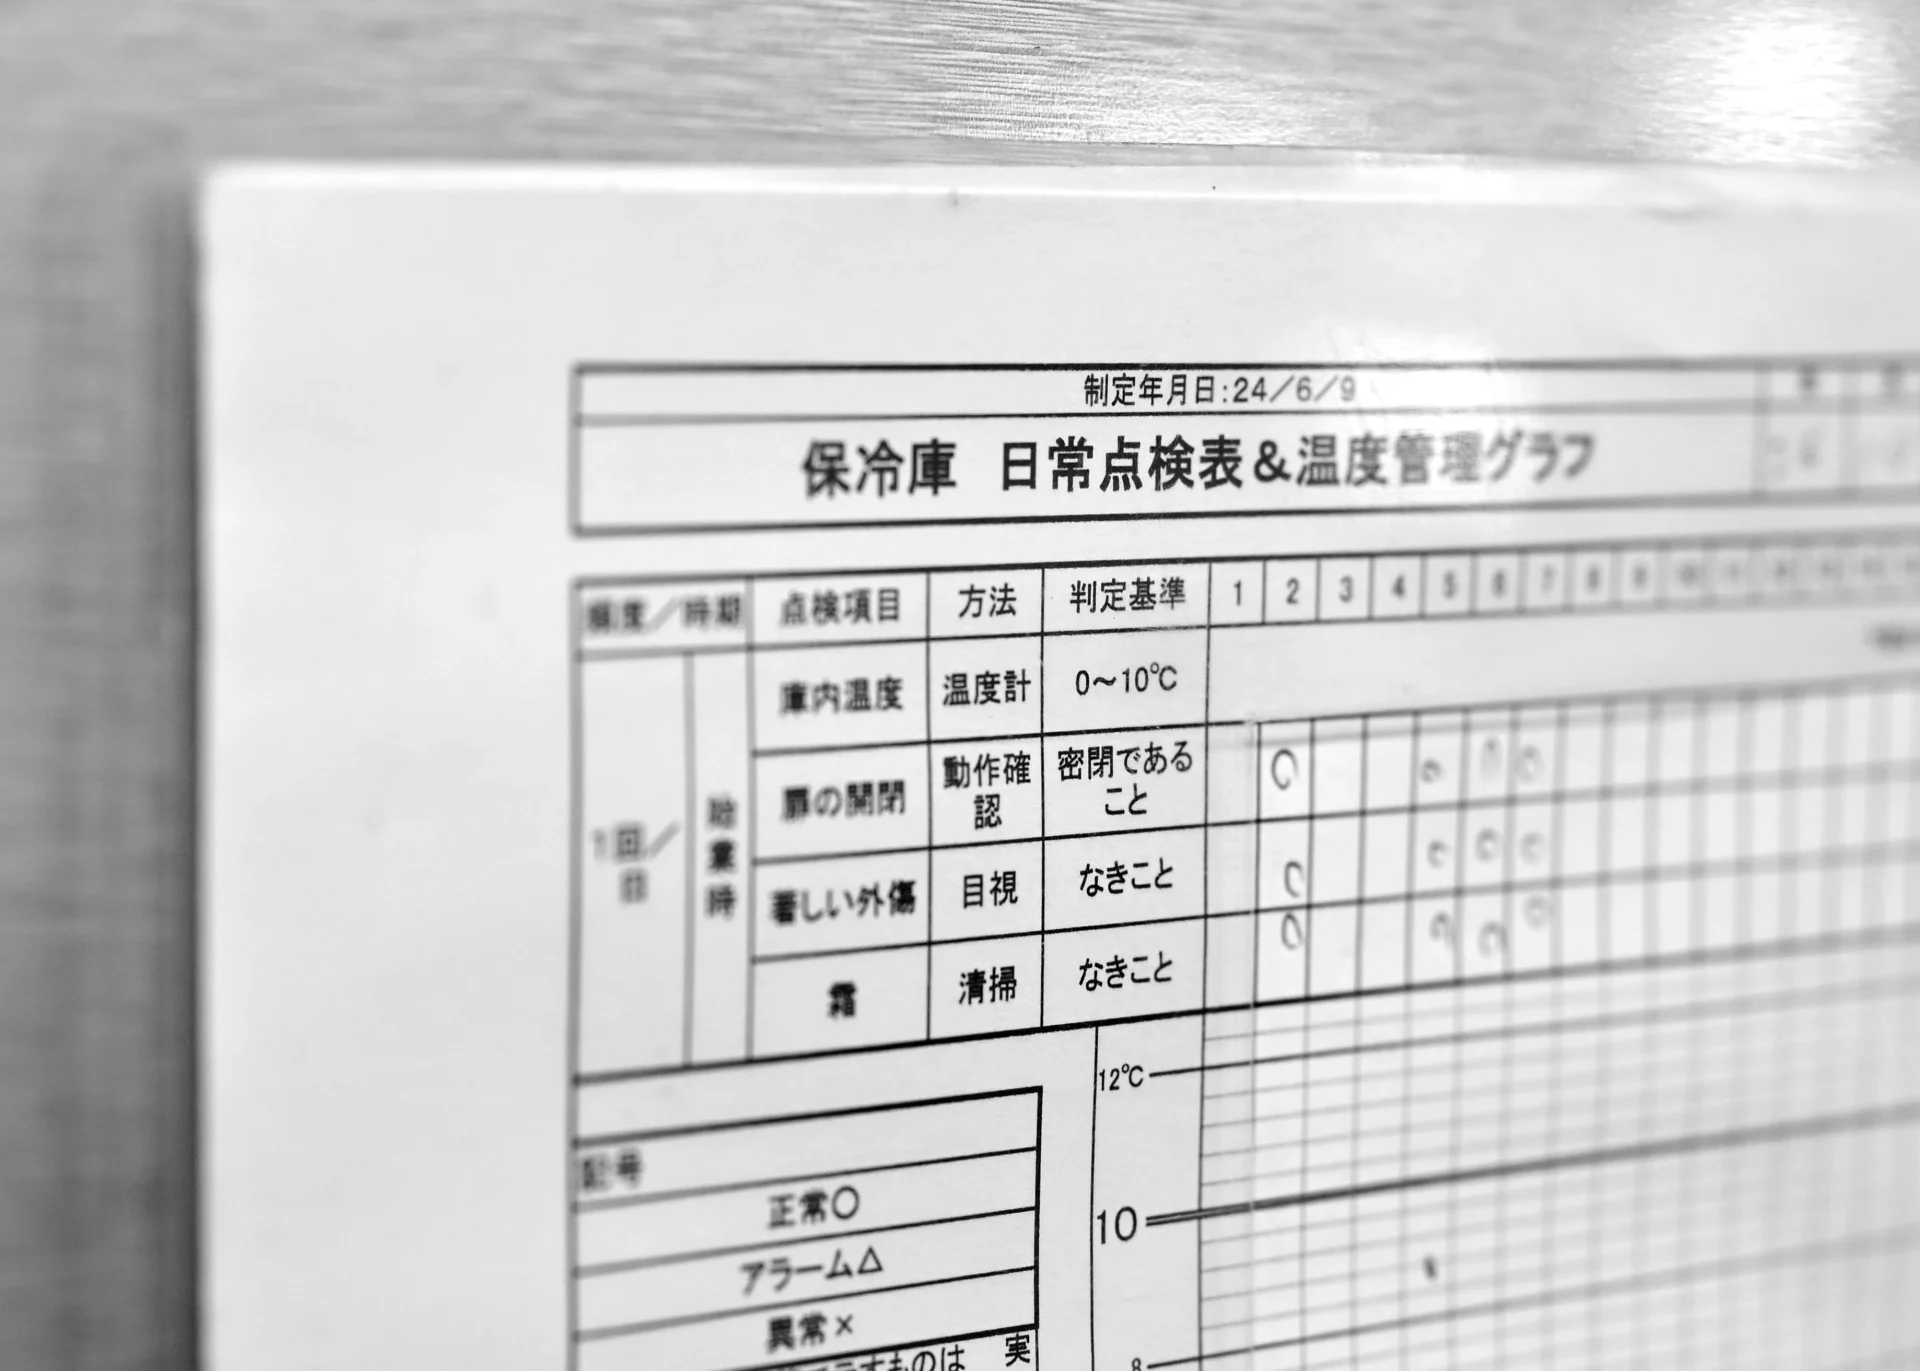
品質劣化(フラックスと金属粉末の分離や酸化反応)を防ぐため、専用保冷庫で保管し、庫内温度(0℃〜10℃)を管理します。使用時は急激な結露を防ぐため、室温(25℃前後)で4時間以上かけて自然解凍します。
▽ 事前攪拌と印刷機でのローリング維持
自然解凍後、専用の自転・公転式攪拌機(または手攪拌)で一定時間攪拌します。分離したペーストの成分を均一に戻し、印刷に必要な粘度(チキソ性)へ整えます。
印刷機では、スキージ(はんだ押し出しブレード)のアタック角度や移動速度を製品ごとの指定値で制御します。ペーストの良好なローリング(転がり運動)を保ち、メタルマスクの開口部へはんだを均一に押し込みます。この連続運動が、基板からのスムーズな版離れを支えます。
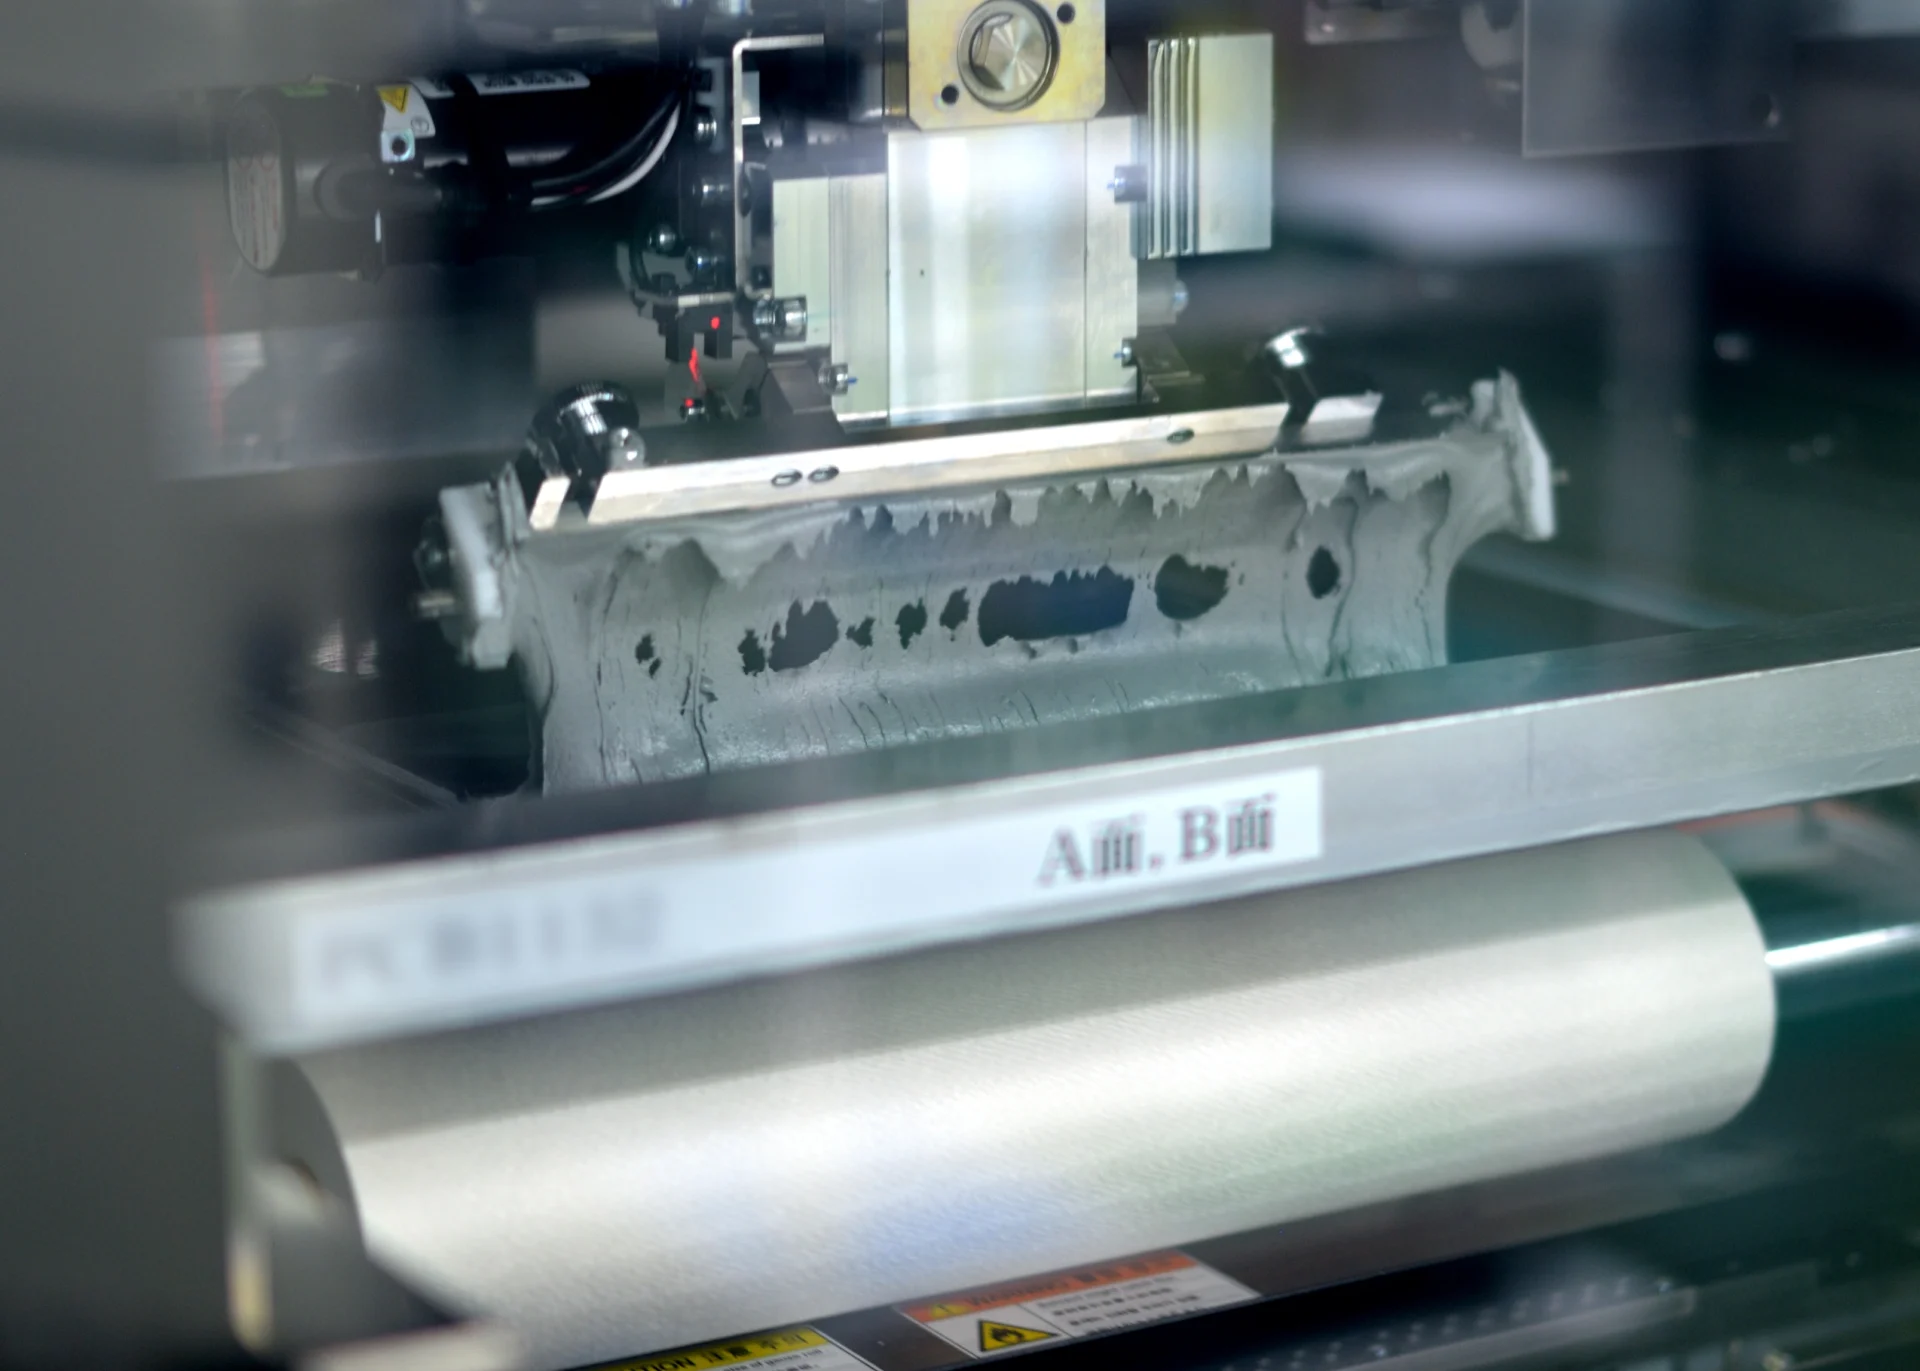
▽ ポットライフ(使用期限)の管理
はんだペーストが空気中の湿気を吸収すると、リフロー炉内での加熱に伴い、取り込まれた水分が急激に沸騰・蒸発します。この蒸発時の体積膨張によって周囲のはんだ粉末が弾き飛ばされ、ランド外に「はんだボール(微小な飛散)」を形成します。
さらに、吸湿によって金属粉末の表面酸化が進むと、はんだ同士の融合が妨げられ、独立した球状のくずとして基板上に残留します。そのため、一度開封したペーストは管理票で時間経過を追跡し、規定時間を経過した材料は使用しません。
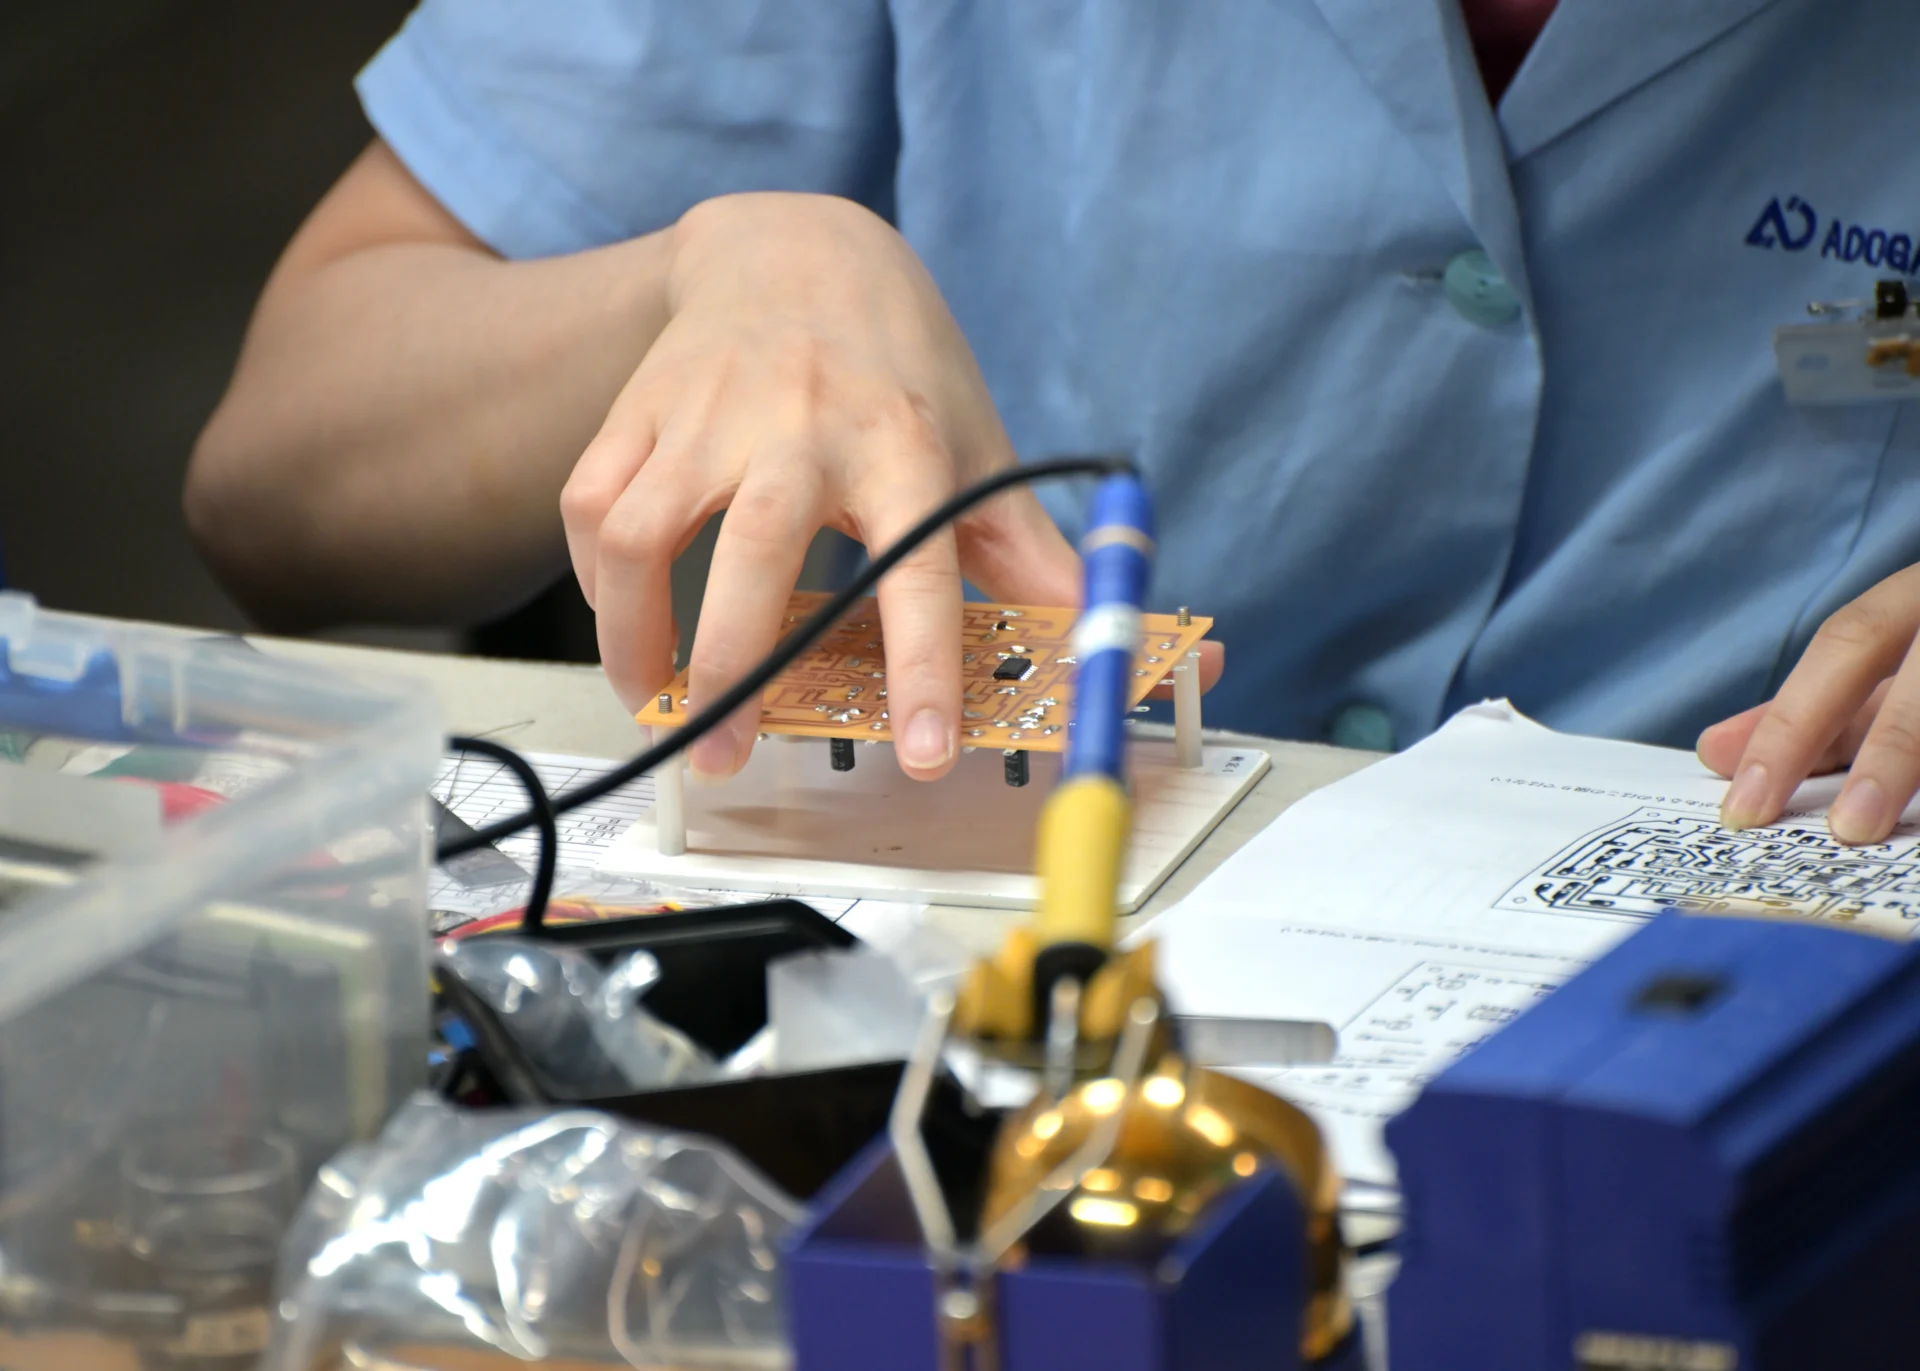
糸はんだは、細い線状に加工したはんだの芯内部に、フラックス(松脂等)を連続して封入した材料です。はんだごてを使用して電子部品を手作業で取り付ける際や、修正工程で使用します。
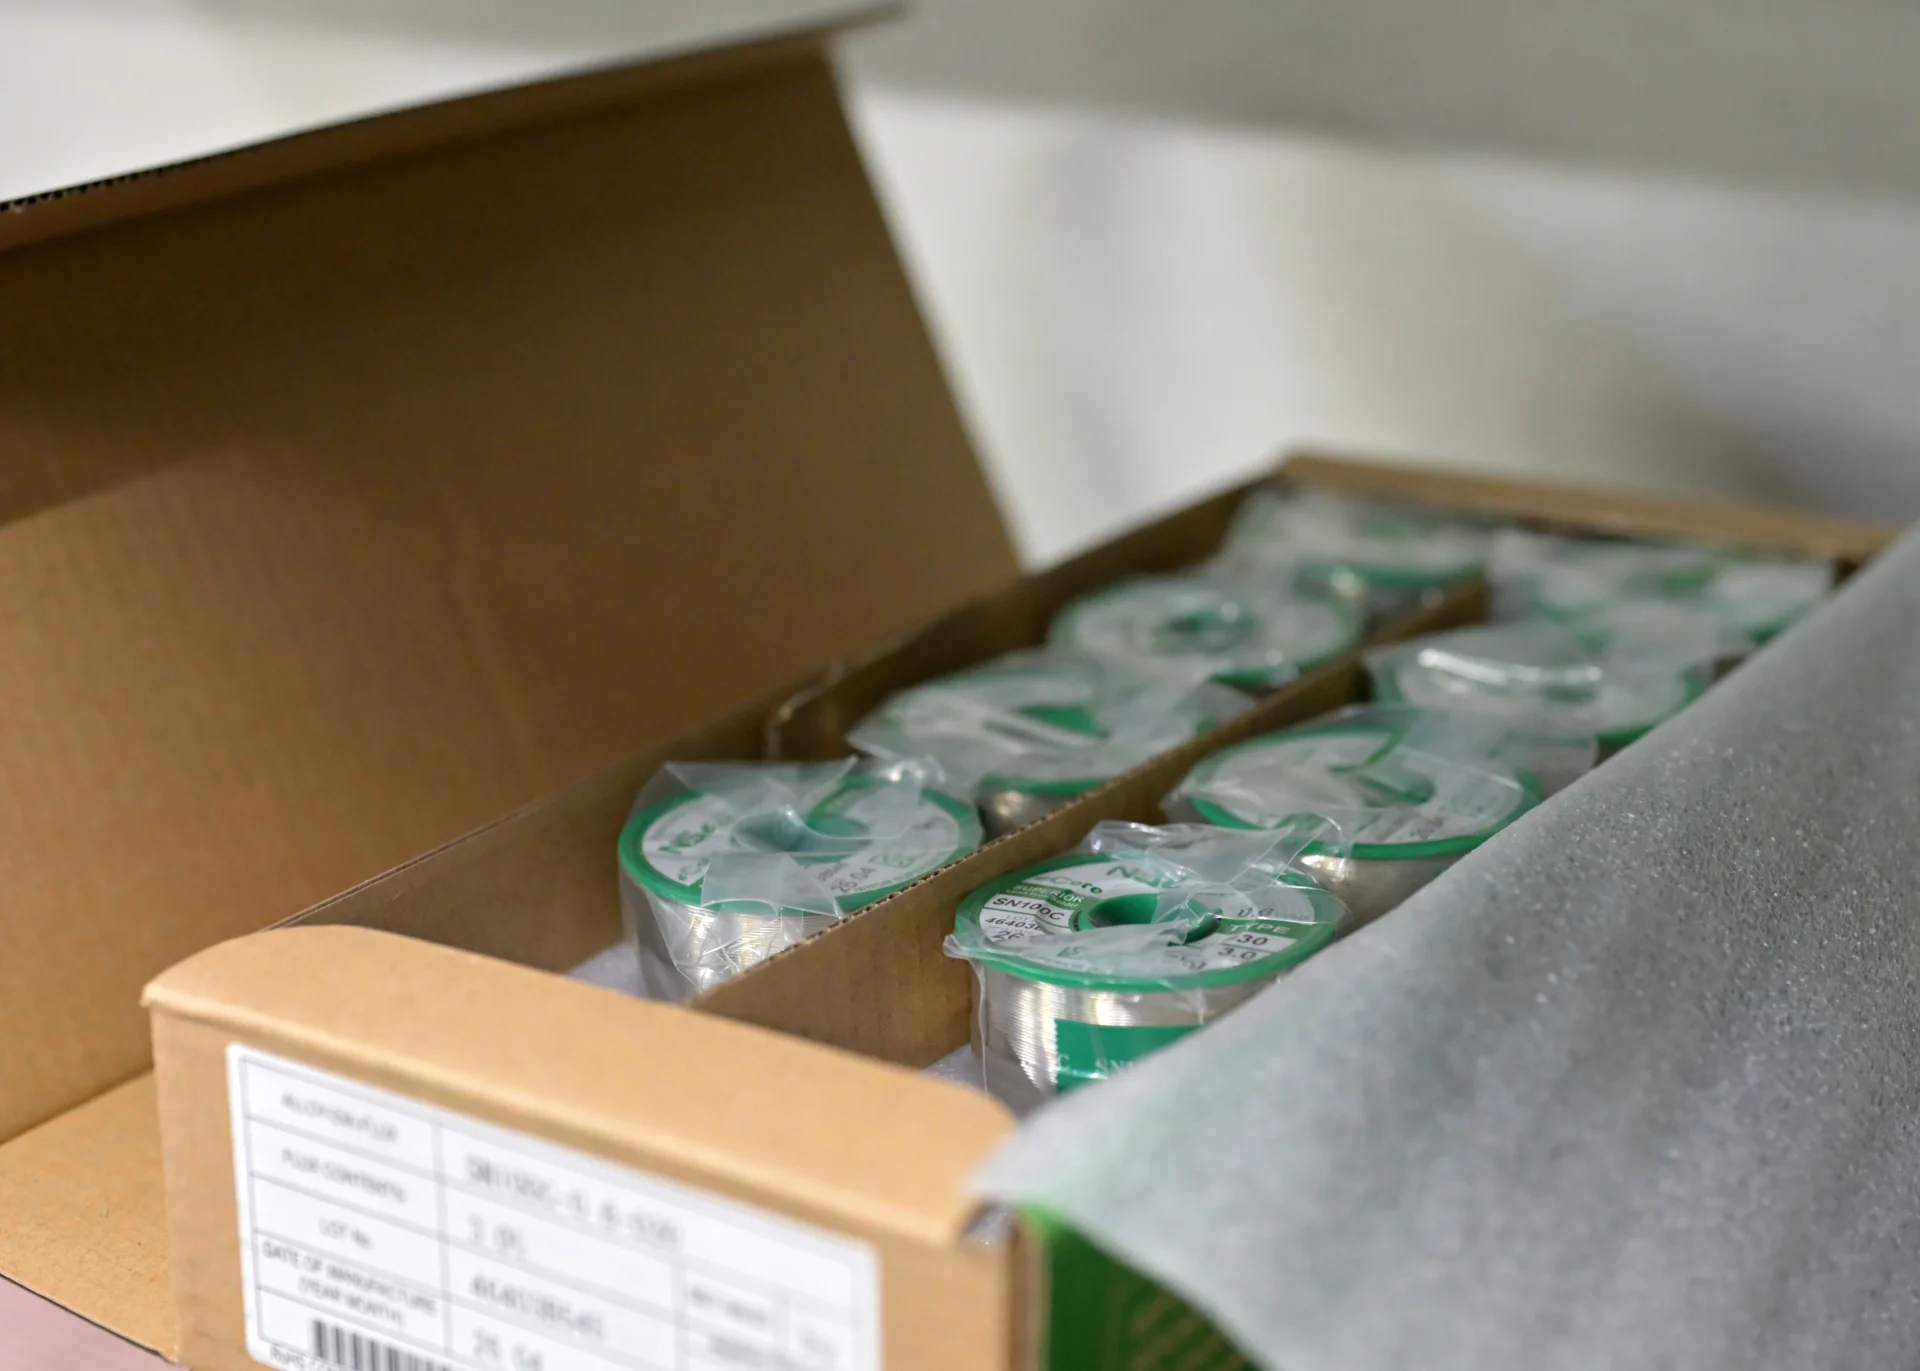
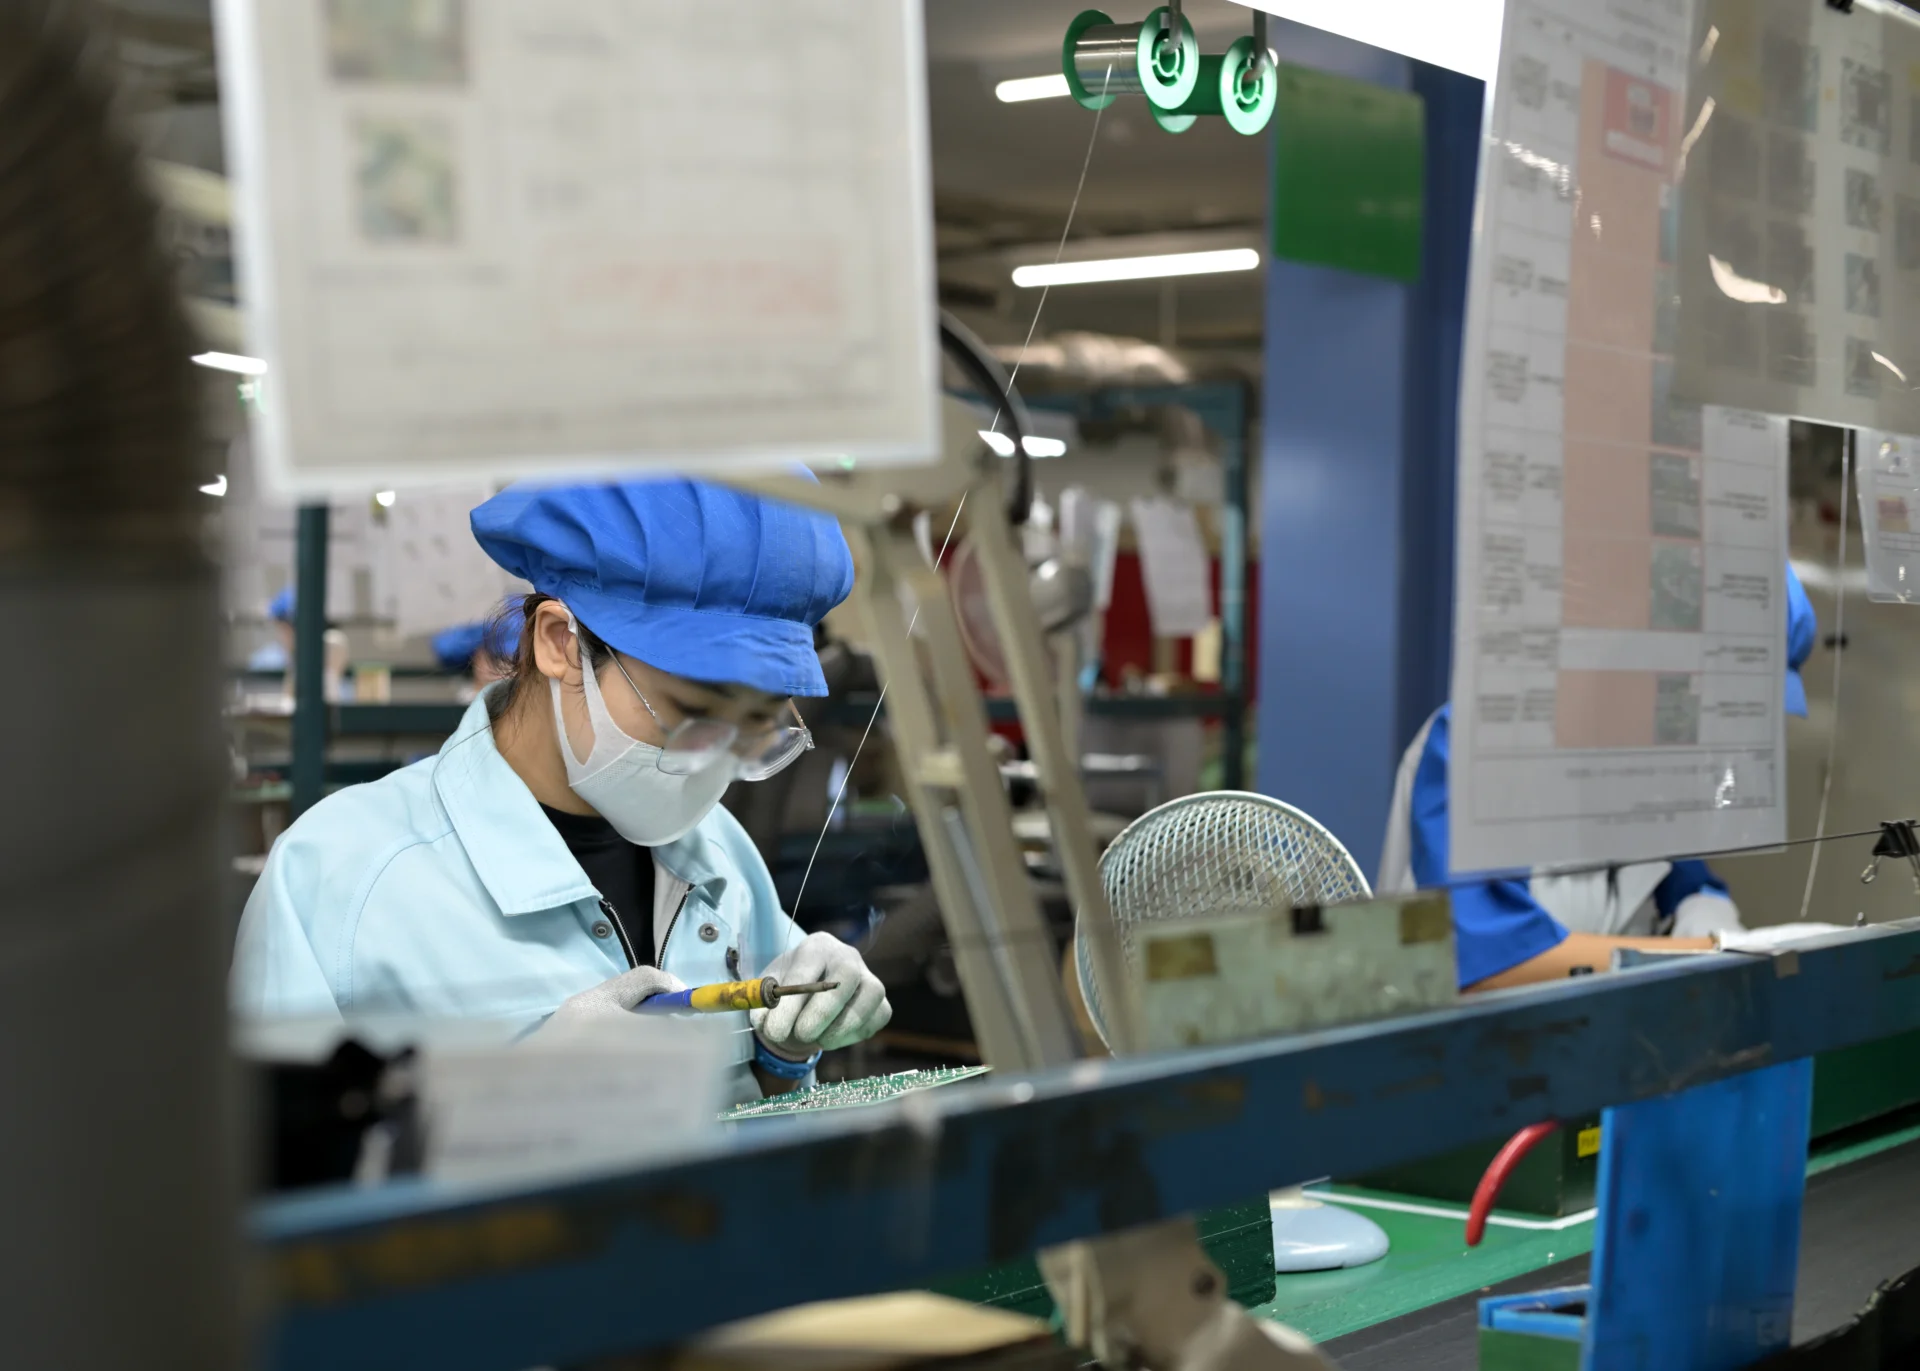
加熱手順とこて先管理
手はんだ作業の品質は、作業者の技量と加熱条件に依存します。鉛フリーはんだ(SAC305)を使用する場合、こて先温度の設定目安は350℃〜370℃です。
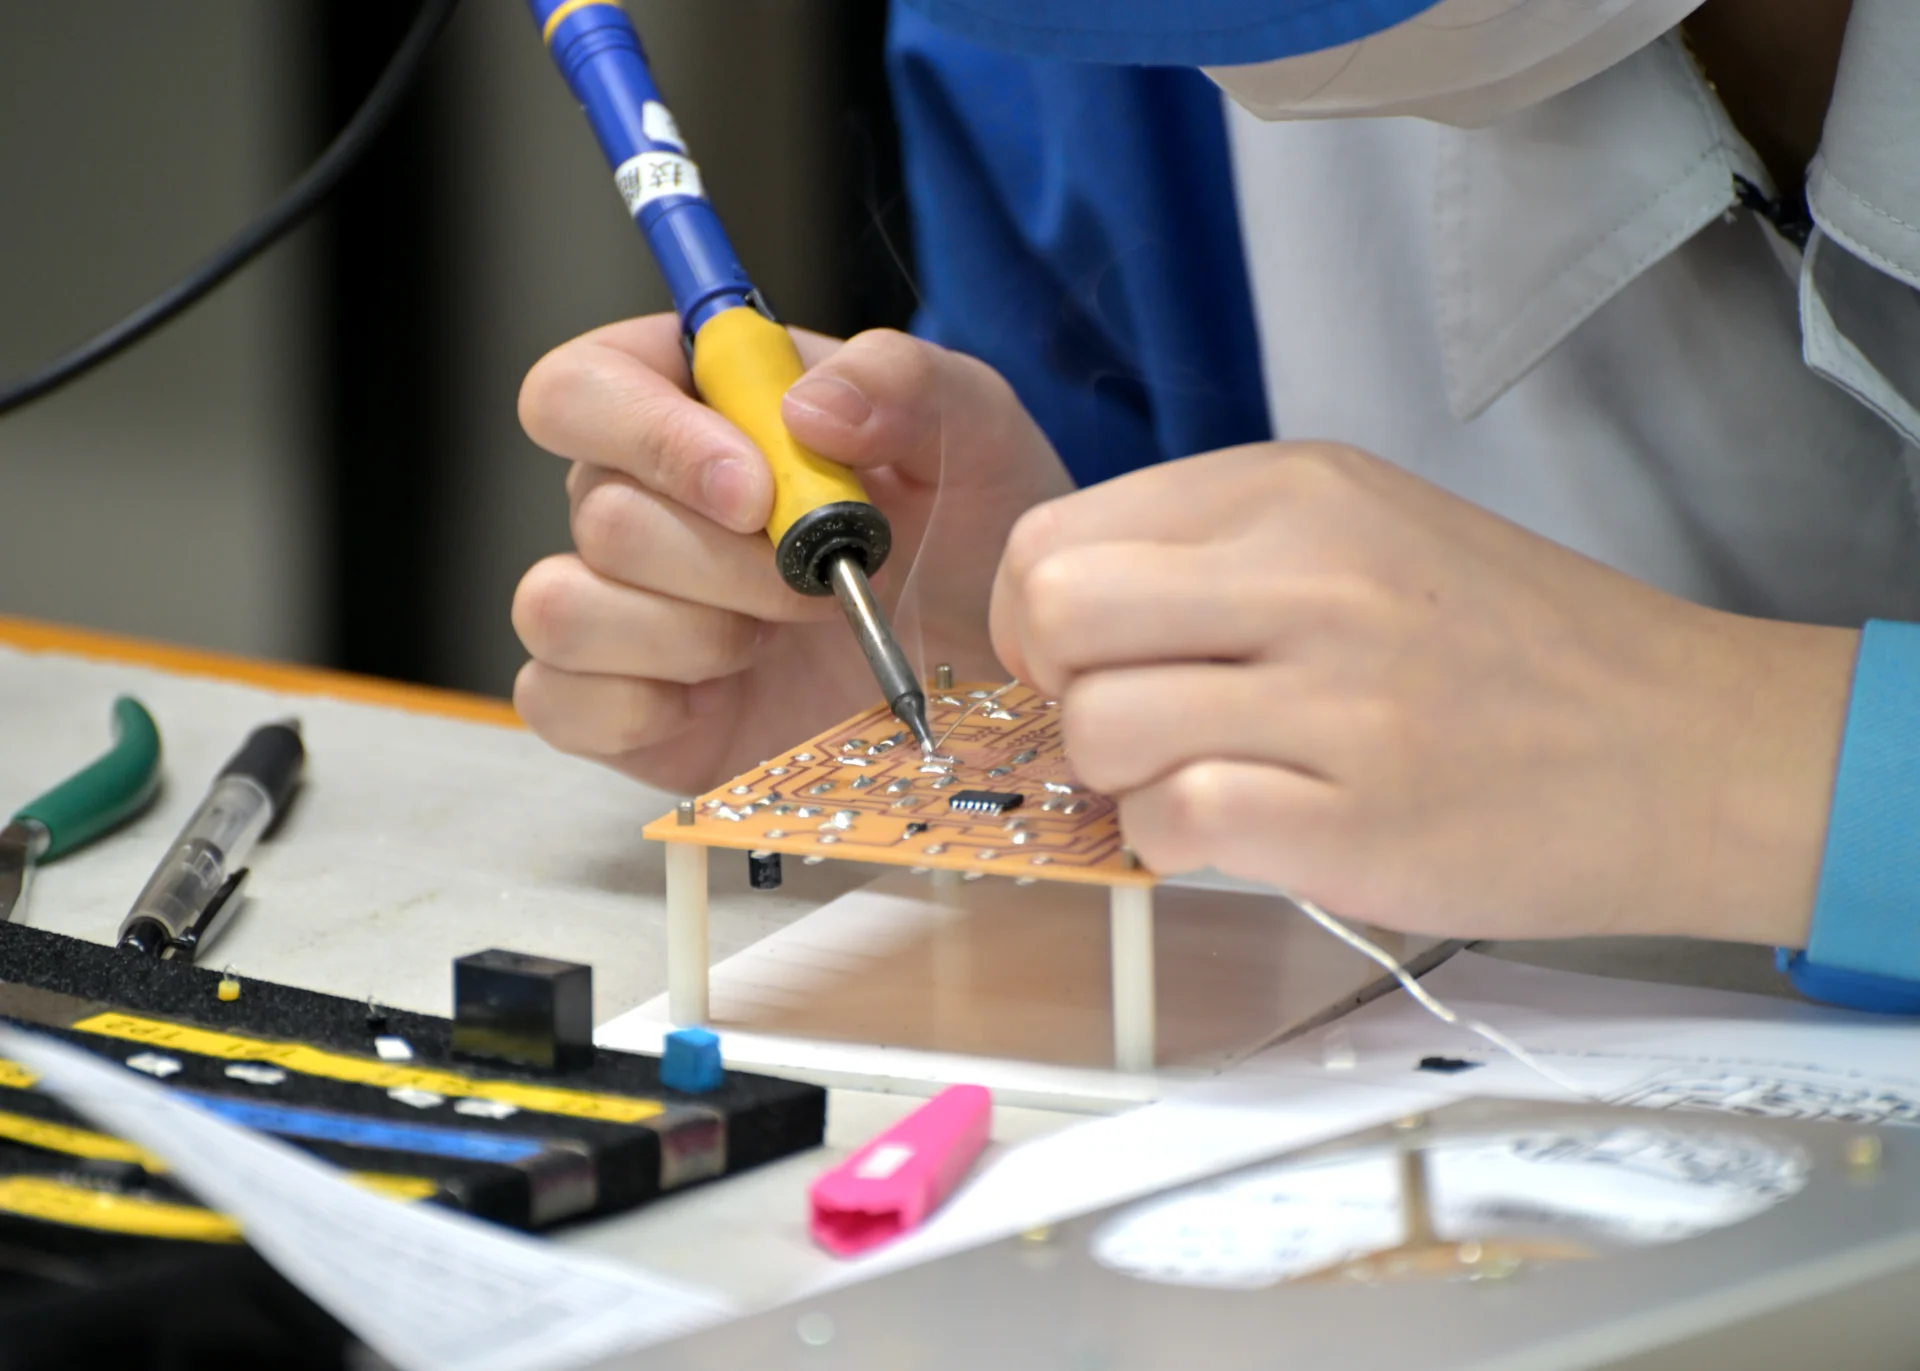
▽ 予熱と当てる位置
こて先を基板ランドと部品端子の両方に同時に当て、双方を素早く加熱します。
▽ 供給と送り
加熱された接合部に向けて糸はんだを送り込みます。フラックスが金属表面の酸化膜を除去し、はんだの濡れ性を高めることで、接合部全体へ滑らかに濡れ広がります。
▽ 引き出し(3秒ルール)
加熱を開始してから引き離すまでの時間は「3秒以内」を目安とし、過熱による基板パターンの剥離やフラックスの加熱失活を防ぎます。
ツノ立ちやフラックス飛散(スプラッシュ)の抑制
加熱時間が長すぎるとフラックスが焼失し、はんだを引き抜く際にソフトクリーム先端のような、とんがり状の「ツノ」が残ります。これが隣接パターンと接触すると短絡を招きます。

また、糸はんだ内部のフラックスが急激に熱せられて沸騰すると飛散し、基板上に微小なはんだボールを付着させます。これを防止するため、フラックス飛散防止機構を備えた自動供給機を活用し、毎月作業者を指導しています。

棒はんだは、高純度な金属合金を棒状に鋳造した材料です。基板裏面から溶融はんだの波を接触させて挿入部品(リード部品)を一括接合する「フローはんだ槽(DIP槽)」に投入して使用します。
噴流波による接続
フローはんだ槽では、はんだを約250℃〜260℃で溶融保持し、ポンプで噴流波(はんだの波)を作り出します。基板裏面がこの波を通過する際、毛細管現象によってスルーホール内部へはんだが吸い上げられ、表裏両面の電極が接合されます。

酸化ドロス除去と銅食われ対策
フローはんだ槽の運用では、次の2つの現象への対策が必要です。
▽ 酸化ドロス(Dross)の除去
空気中の酸素と溶融はんだが接触し、表面にグレー状の酸化皮膜(ドロス)が生成されます。はんだ槽表面に生じるドロスが噴流波に混入すると、基板への付着による外観不良や、スルーホール内のはんだ濡れ上がりを阻害する充填不良を引き起こします。これらの不具合を防ぐため、1シフトに2回、槽表面のドロスを取り除きます。
なお、はんだ付け工程では、装置内の酸素濃度を下げる窒素(N2)パージが一般に用いられます。雰囲気内の酸素を物理的に遮断し、ドロスの生成反応を根本から抑えます。
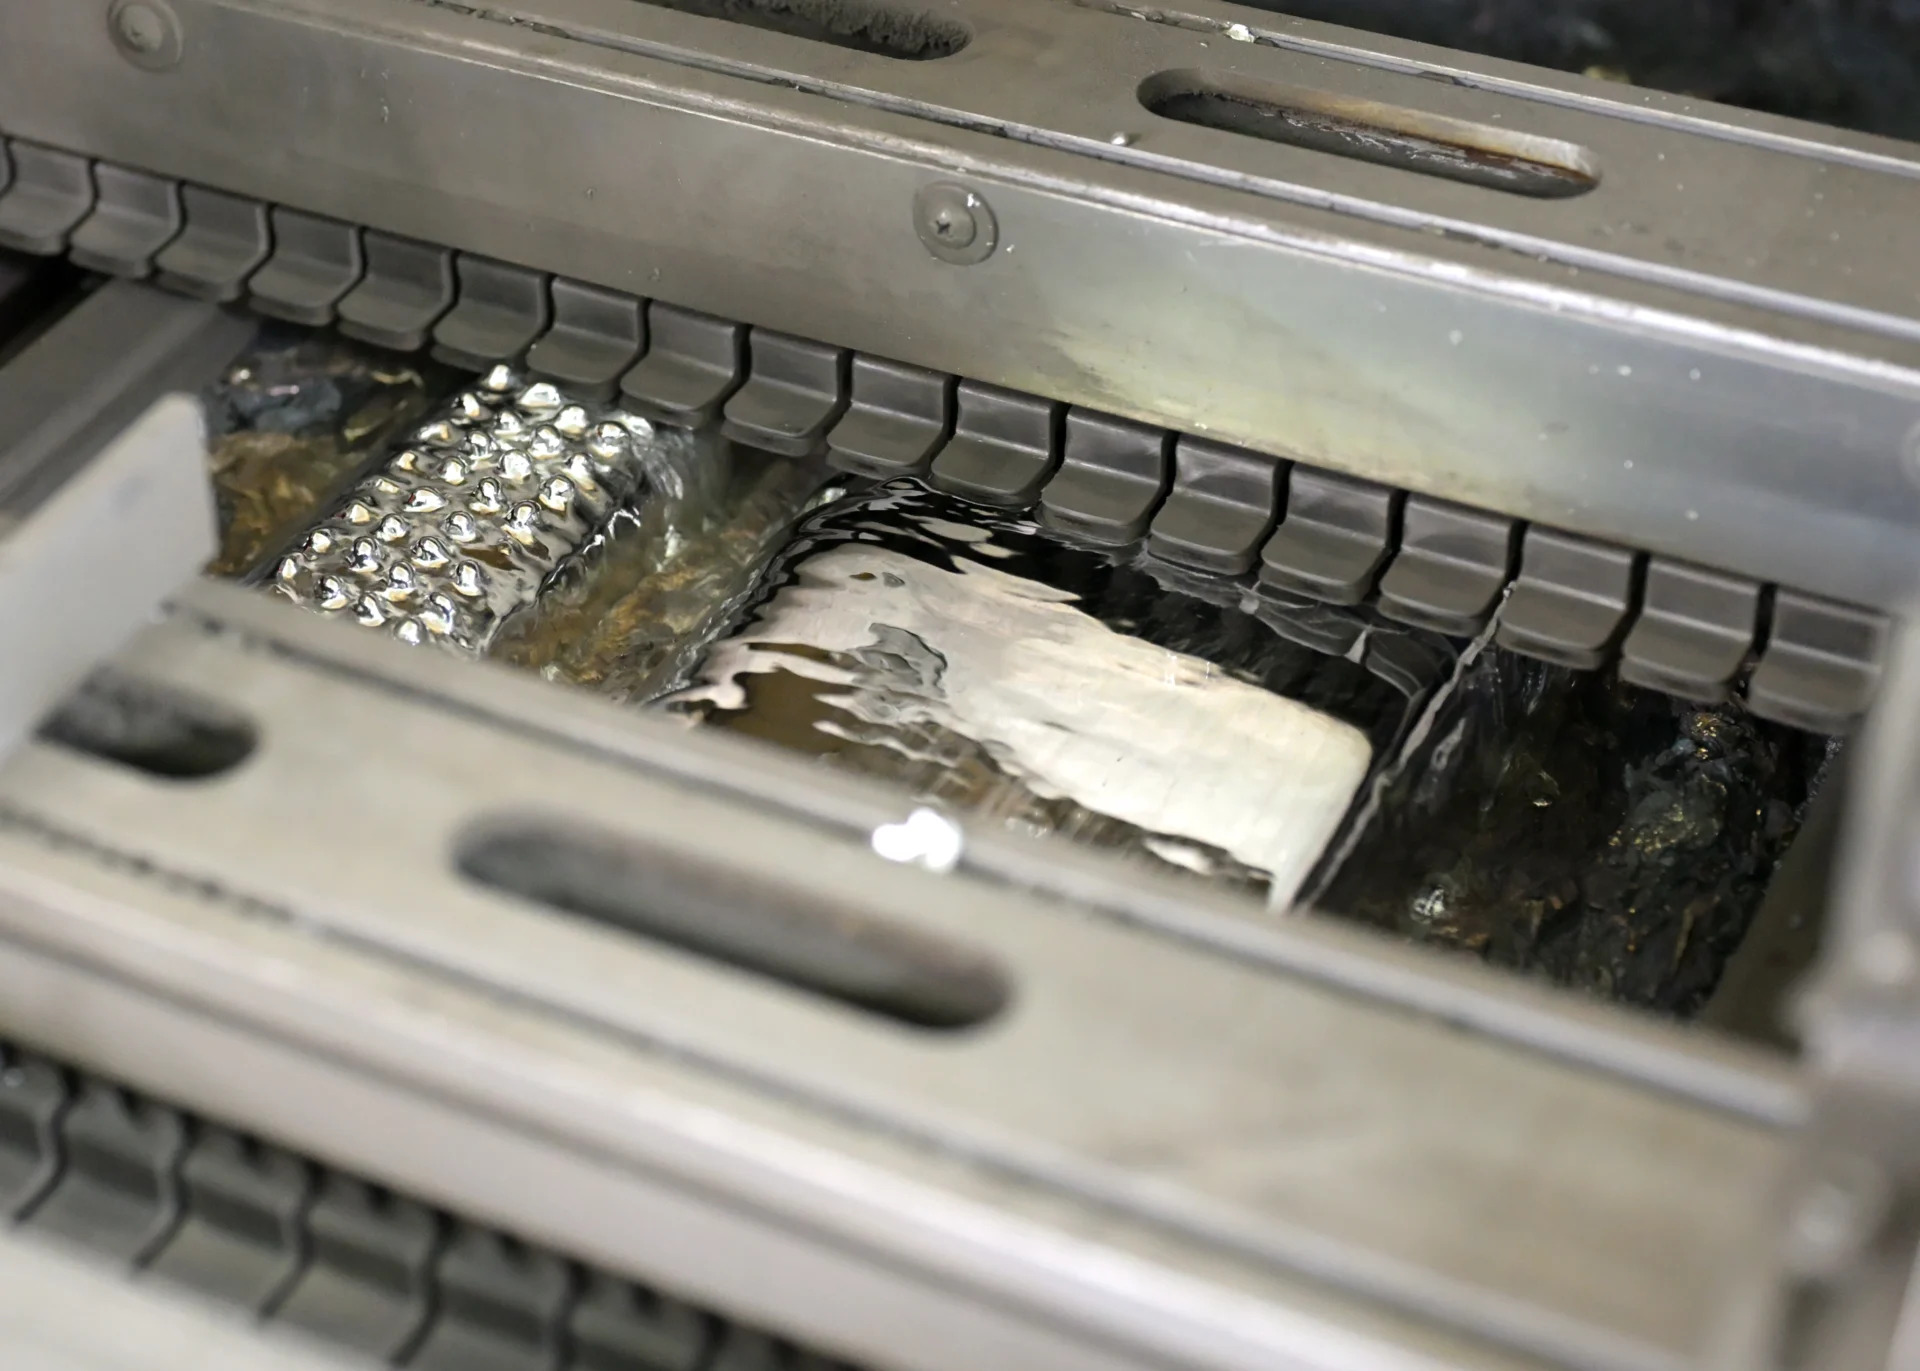
▽ 銅食われ(Copper Leaching)現象
高温の溶融はんだ(特に鉛フリー)に基板が接触すると、基板側の銅パターンがはんだ側へ溶け出してしまう現象です。銅パターンが薄くなると断線リスクが高まります。この対策として、棒はんだに微量のニッケル(Ni)やゲルマニウム(Ge)を含有させ、銅の溶解を遅らせる効果を持った製品を選定します。
はんだの選定や取り扱いは、工程単一の作業知識だけでなく、製造管理体制全体と連動して効果を発揮します。当社では、品質のばらつきを排除するために「3H管理」と「4M変化点管理」を基軸とした製造プロセスを運用しています。
3H管理(初めて・変更・久しぶり)
製造上のリスクが高まる3つの場面で、事前の接合試験や温度プロファイルを検証します。
・初めて:新規設計基板の立ち上げ、実績のない部品の実装
・変更:使用はんだや構成材料の切り替え
・久しぶり:長期間生産を休止していた製品の再開
4M変化点管理(Man, Machine, Material, Method)
作業者(Man)、設備(Machine)、材料(Material)、工法(Method)の変化や変動をリアルタイムで追跡し、品質トレーサビリティを確立します。(例:材料メーカーを変更した際は、従来品と同等の規格、品質を満たすか検証します)
はんだの役割
母材金属との相互拡散により、適正な厚みの「金属間化合物層(IMC layer)」を形成します。部品の物理固定と電気導通を同時に果たします。
成分の選択
環境規格に適合する「鉛フリーはんだ(SAC305等)」と、防衛・航空・医療機器など高信頼性を要する適用除外用途向けの「鉛入り共晶はんだ」を厳格に区分します。
形状と工法
SMT用の「はんだペースト」、手はんだ・補修用の「糸はんだ」、フロー用の「棒はんだ」の各特性に応じ、保管・温度・設備を管理します。
当社は、蓄積した実装データと「3H管理」「4M変化点管理」の体制に基づき、製品の用途や使用環境に合わせたはんだ選定と実装条件を構築します。0603サイズの極小チップ実装、BGAのボイド抑制、フロー槽での銅食われ対策など、接合品質の課題はお気軽にご相談ください。
最後までお読みいただきありがとうございます。
私たちが教育研修や環境改善の発信を続けるのは、それらがすべて「お客様へお届けする製品の安定性」に直結すると考えているからです。一見、製造とは直接関係のないように見える日々の対話や5S活動のひとつひとつが不具合を防ぎ、納期を守り、そして付加価値の高い提案を生む土壌となります。
「モノづくりから、ものがたりへ」。お客様の大切な設計思想を形にするパートナーとして、私たちはこれからも現場の「人」と「技術」を磨き続けてまいります。実装に関するお悩みや、具体的な改善事例をお探しの方は、ぜひお気軽に「技術ハンドブック」のダウンロード、またはお問い合わせフォームよりご相談ください。
・試作から量産への移行でトラブルが多い
・委託先(基板実装会社)との意思疎通に時間がかかる
その結果、製造コストが膨らむ
アドガワエレクトロニクスがまとめた「技術ハンドブック」には、基板設計・実装におけるコストダウン事例や品質向上のノウハウを多数掲載。量産を前提とした試作の進め方や、VE提案による改善事例もご紹介しています。
・量産時の失敗コストを削減
・製品価値を高める改善提案のヒントを獲得
・基板実装 委託先選定の判断材料 といった実践的な事例を掲載しています。
技術ハンドブックを、製品開発の加速とコスト競争力強化に、ぜひお役立てください。ダウンロードは、⇒ 特設サイトから
関西・近畿を拠点に、プリント基板・電子部品調達〜基板実装(表面実装〔SMT〕、挿入実装〔THT〕)、コーティング、エージング試験、電気機械器具組立までを一貫提案するアドガワエレクトロニクスです。
このブログでは、「モノづくりから、ものがたりへ」をコンセプトに、製造工程における「技術」と「人」にフォーカスします。品質教育やベテランから若手への技術承継、そして私たちの日常と社内文化をお届けします。
⇒ 会社概要 :
https://www.adogawa.co.jp/company/
⇒ 表面実装サービス紹介 :
https://www.adogawa.co.jp/mounting/serface/
⇒ 最新記事一覧 :
https://www.adogawa.co.jp/blog
⇒ お問い合わせ :
https://www.adogawa.co.jp/inquiry/
当社の雰囲気、社内文化をより身近に感じていただけるよう、ソーシャルメディアでも日々の様子を発信しています。よろしければ、私たちの日常を少しだけ覗いてみてください。
日々の取り組みを取材し、発信していて強く感じるのは、「顧客満足(CS)」を語る前に、「従業員満足(ES)」が不可欠であるということです。
従業員が自分の仕事に誇りとやりがいを持って働いてはじめて、高品質な製品・サービスが生まれ、結果として顧客満足につながります。
担当者から御社に最適なご提案をさせていただきます。